



カーボライト・ゲロでは、脱脂と焼結の両方に対応する高度なシステムを含む、最先端の積層造形炉をご覧いただけます。カーボライト・ゲロは、お客様のアディティブ・マニュファクチャリングを次のレベルに引き上げるために必要な革新的ソリューションを提供します。
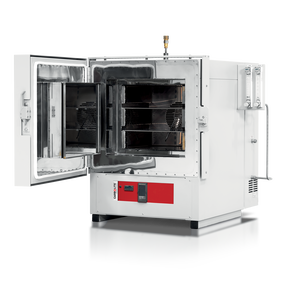
- 最高温度(℃): 400 - 700 °C
- 炉内容積: 28~1000 L
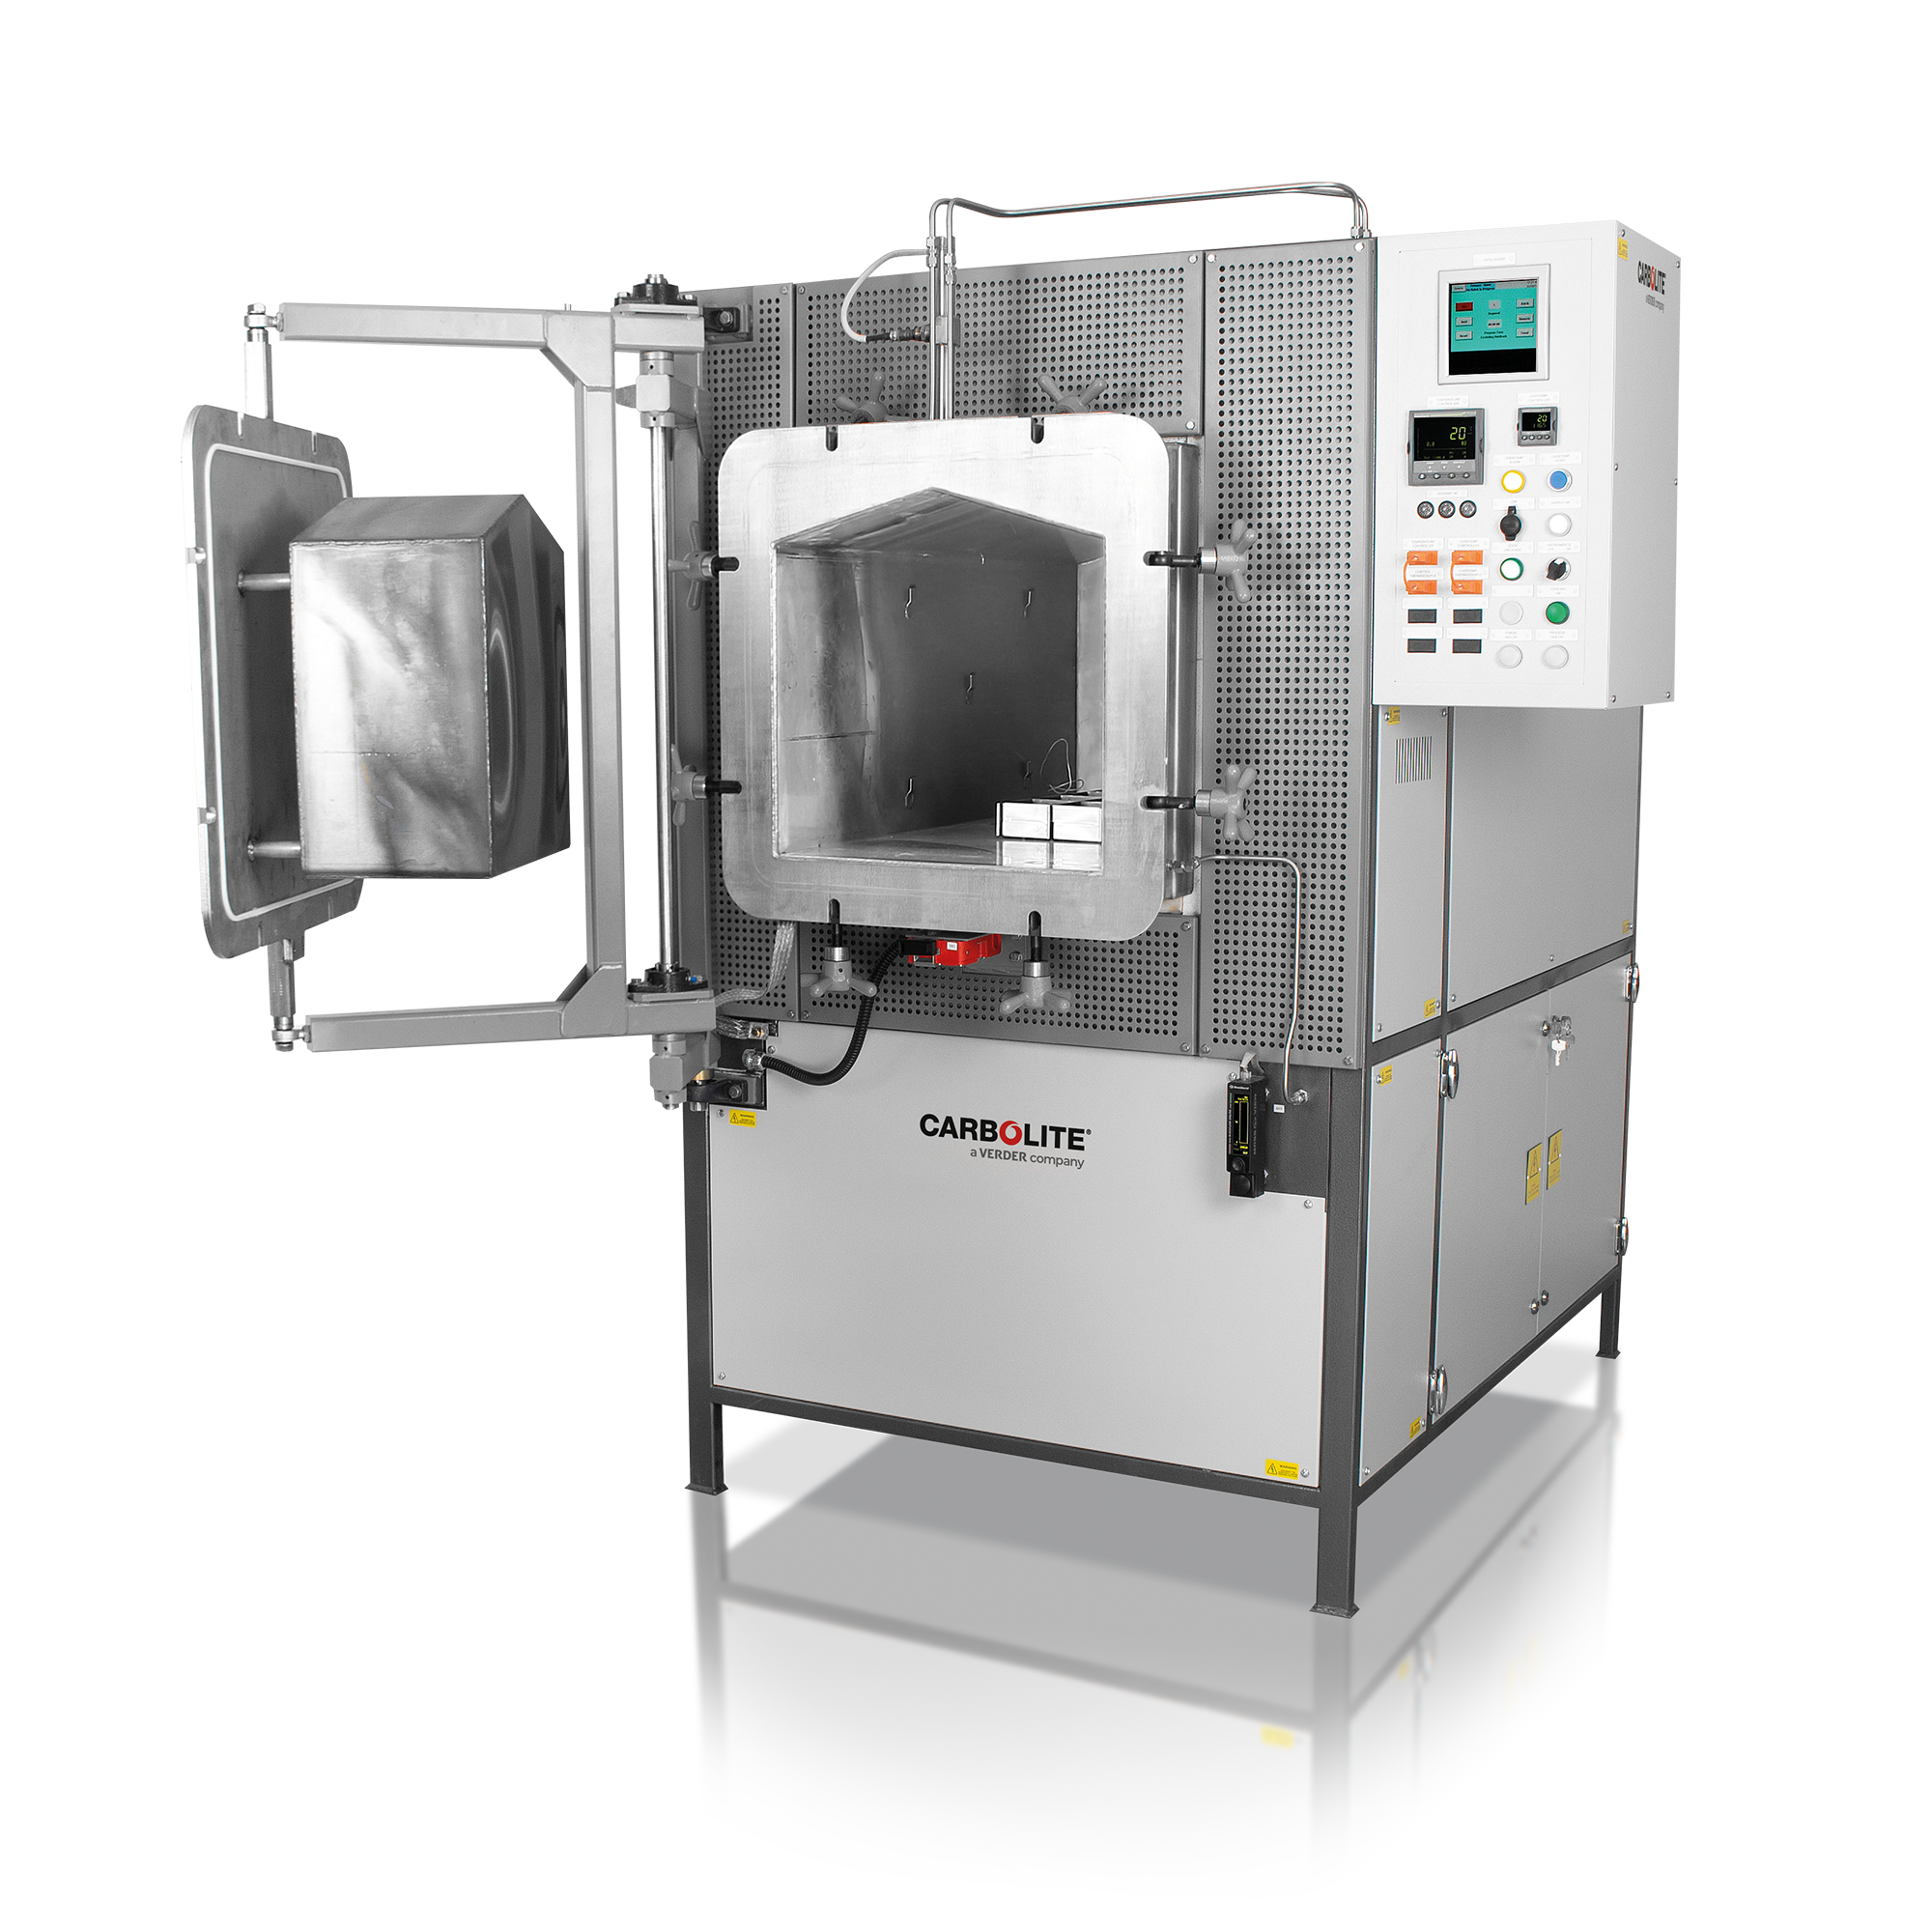
- 最高温度(℃): 1050 °C
- 内容積: 7.5~95リットル
- Automatic tube furnace for applications in atmospheres with highest possible purity
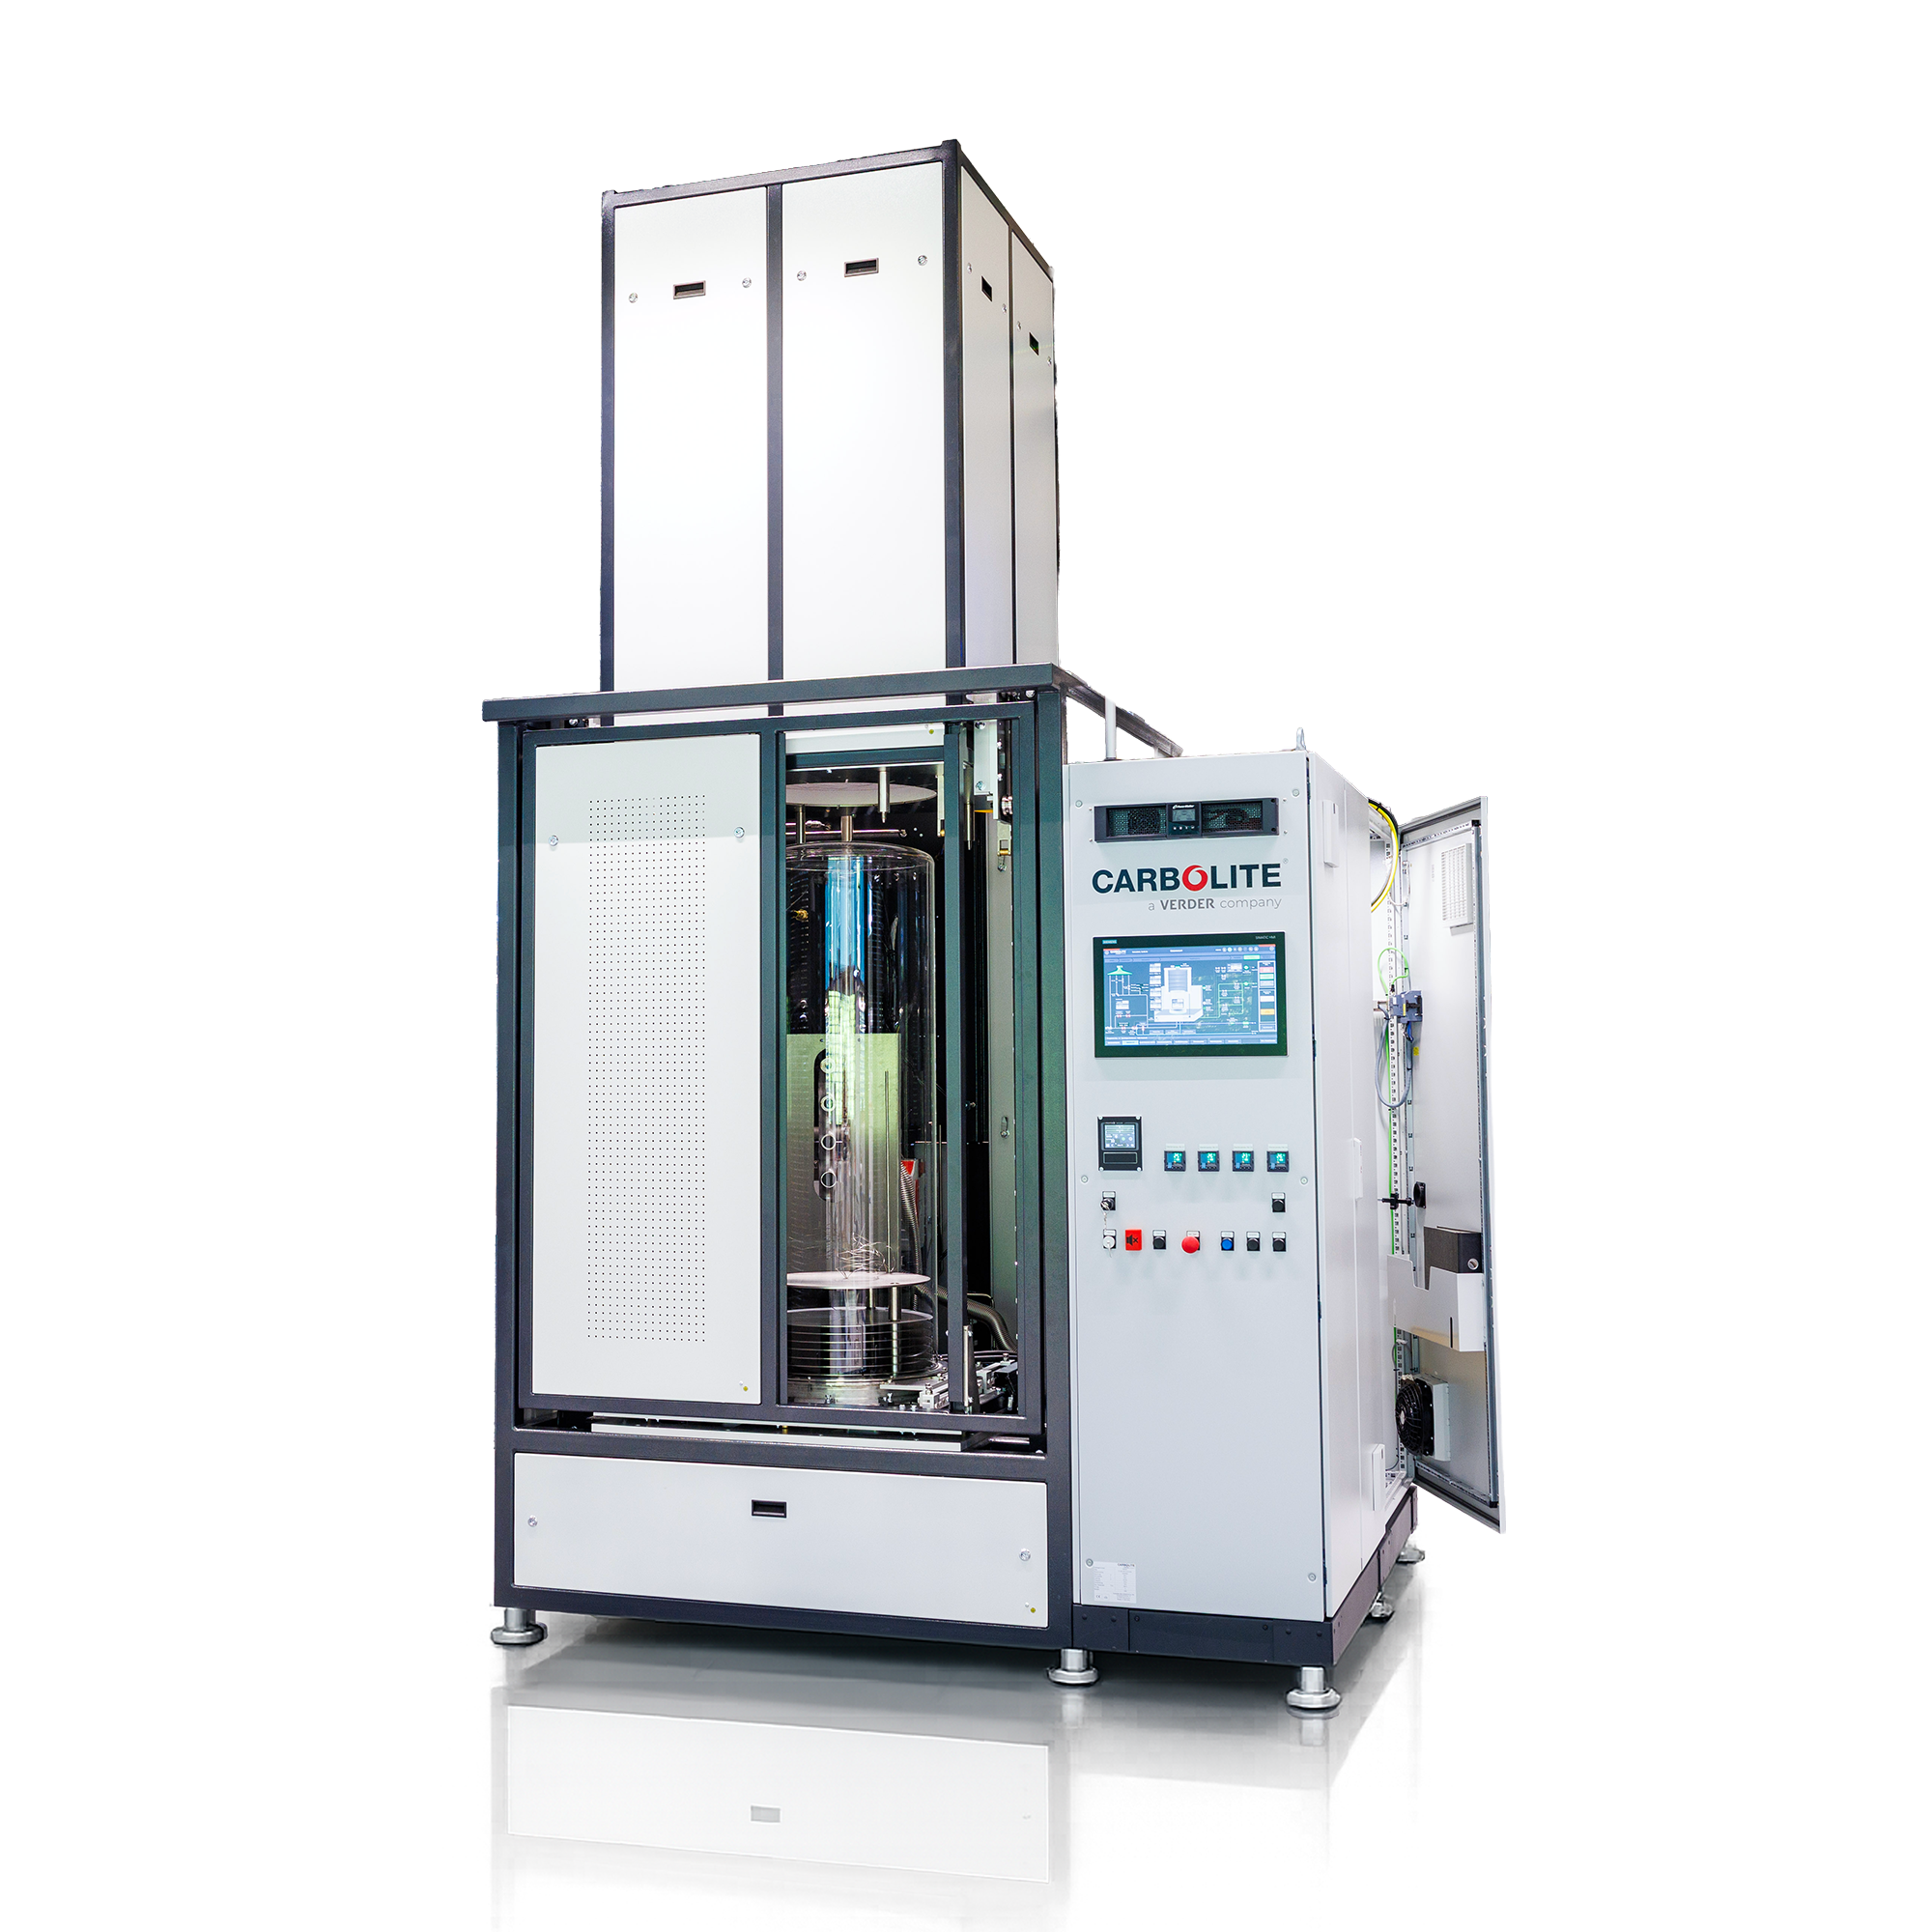
- 最高温度(℃): 1600 - 2200 °C
- 断熱材材料: モリブデン又はタングステン
- 容積: 8 to 120 litres
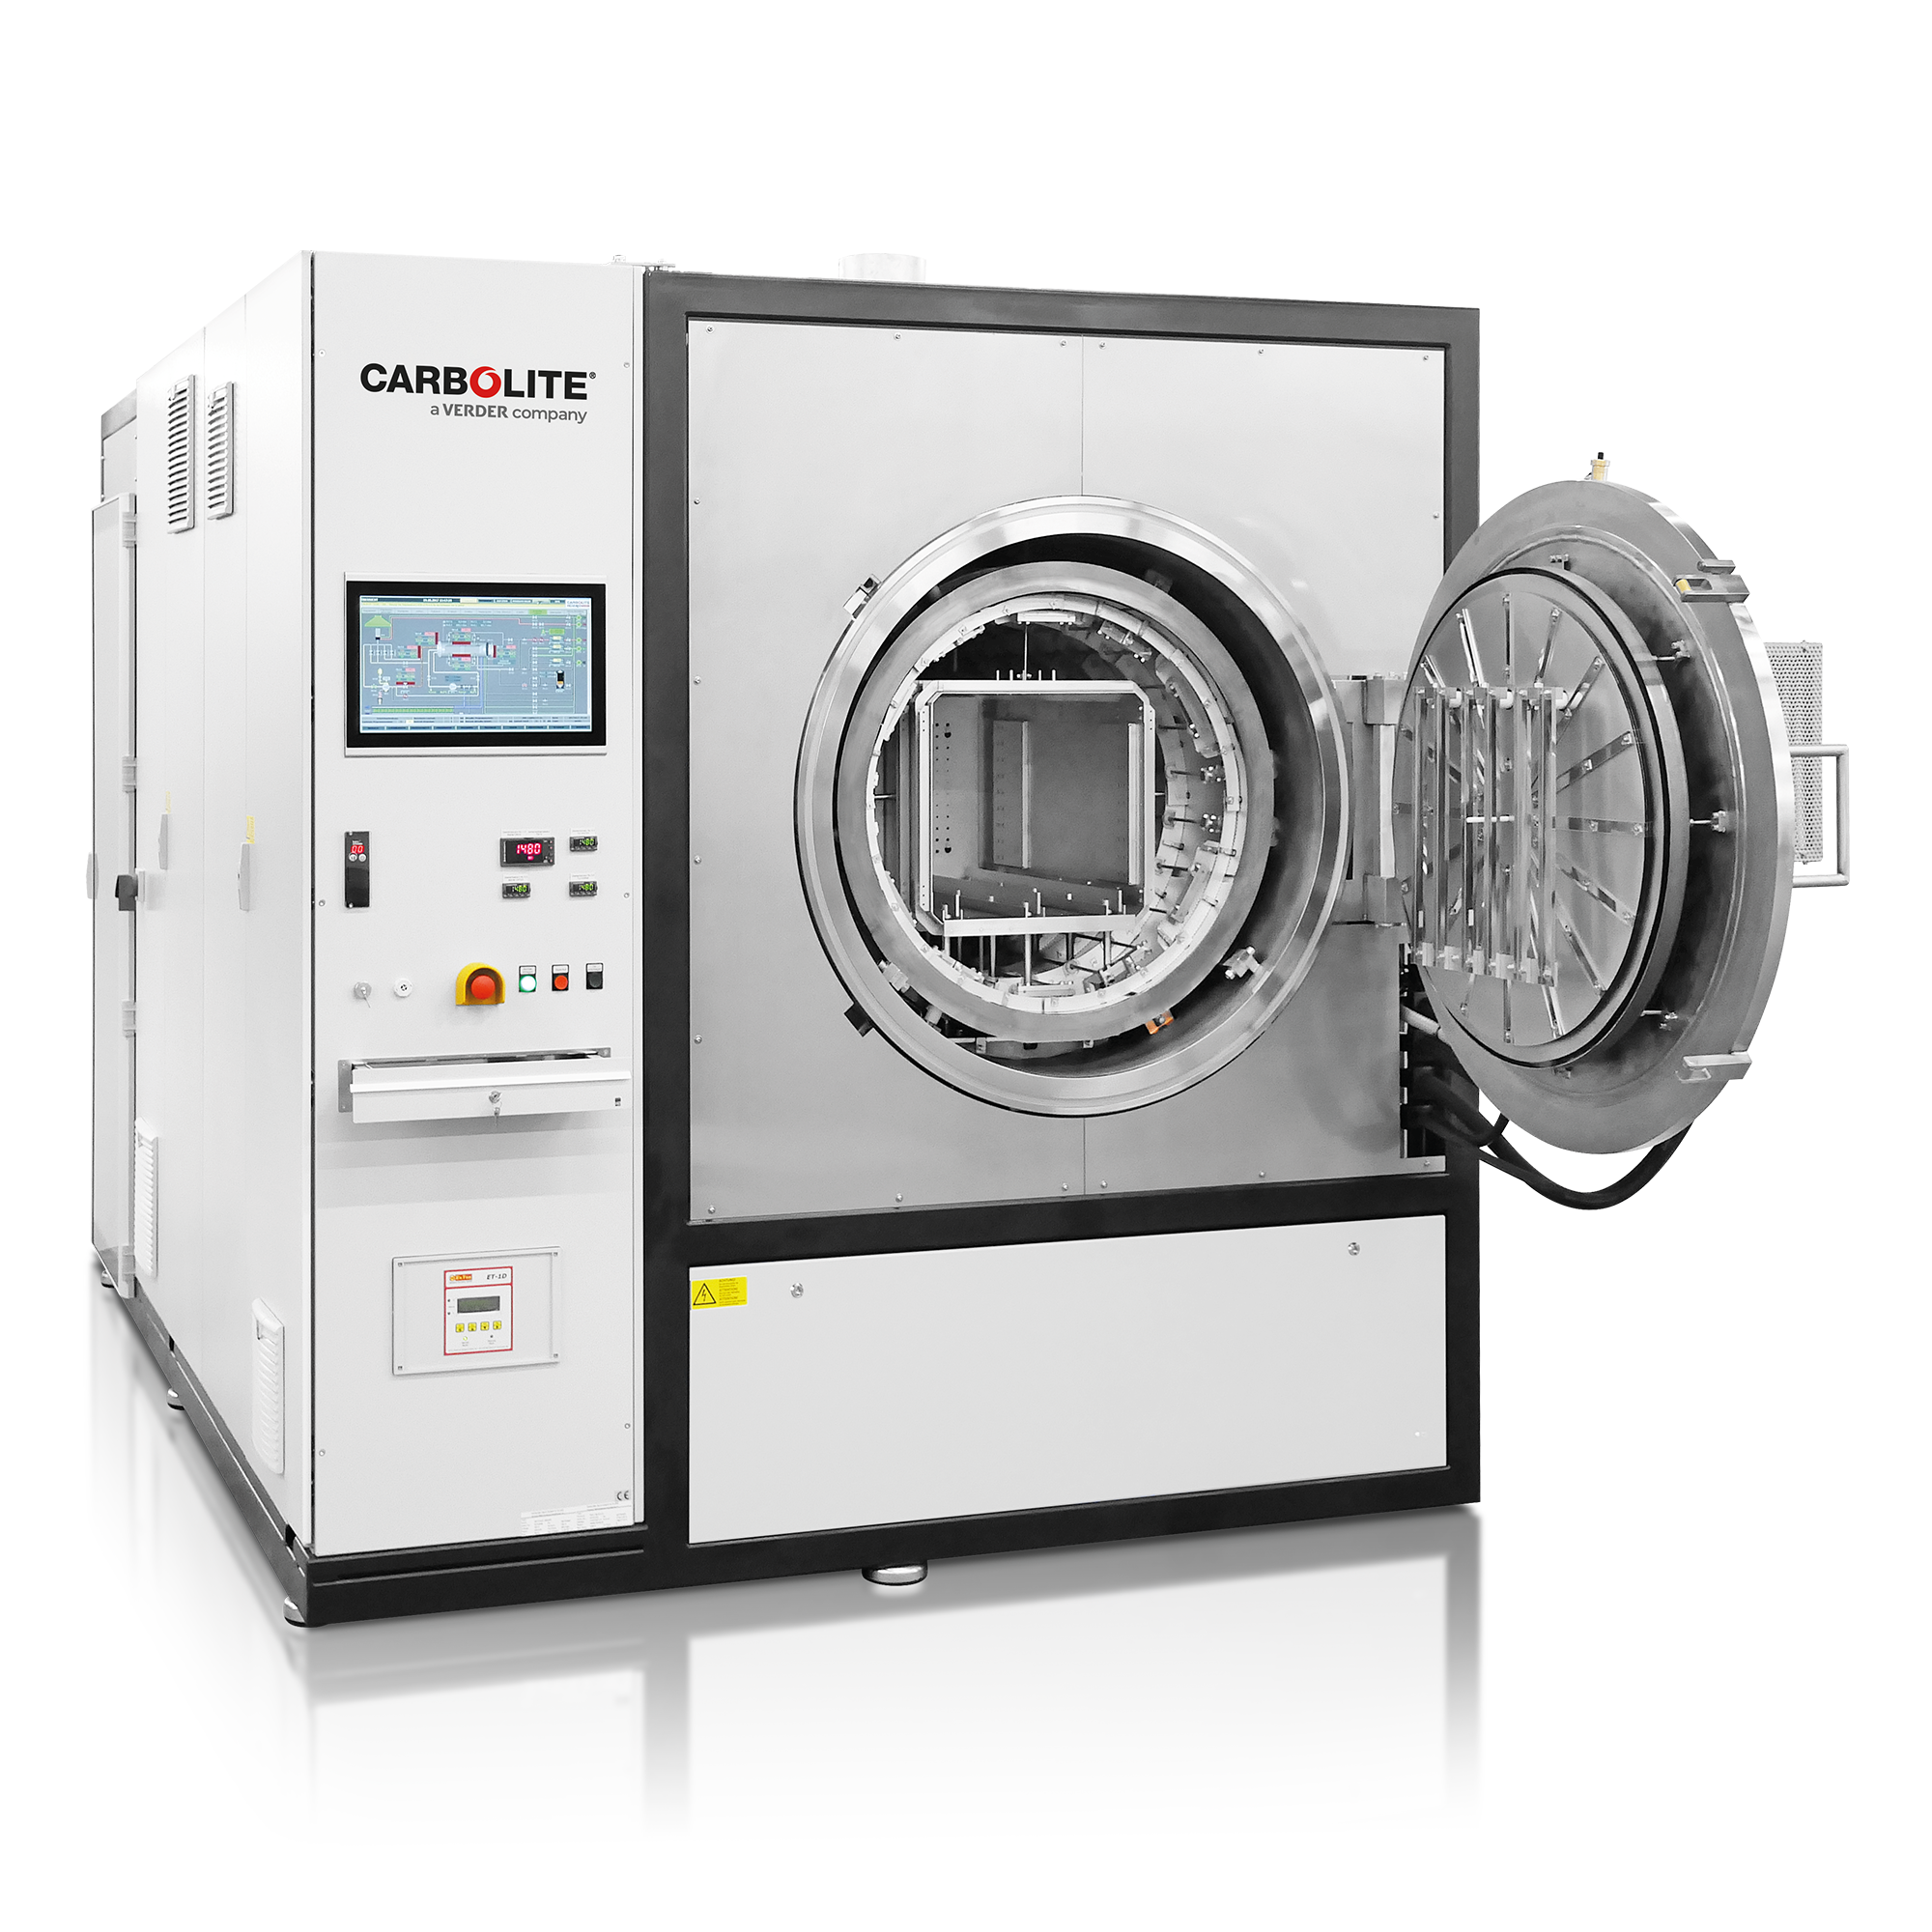
直接プロセスと間接プロセス 概要 積層造形プロセス
積層造形法は2つのカテゴリーに分けられる。SLMやEBMのような直接法は非常によく知られており、産業環境において広く市場に受け入れられている。
しかしながら、間接的な方法は近年より重要になってきている。これらの方法では、第1工程でグリーンパーツを製造し、第2工程で脱脂と焼結を行います。
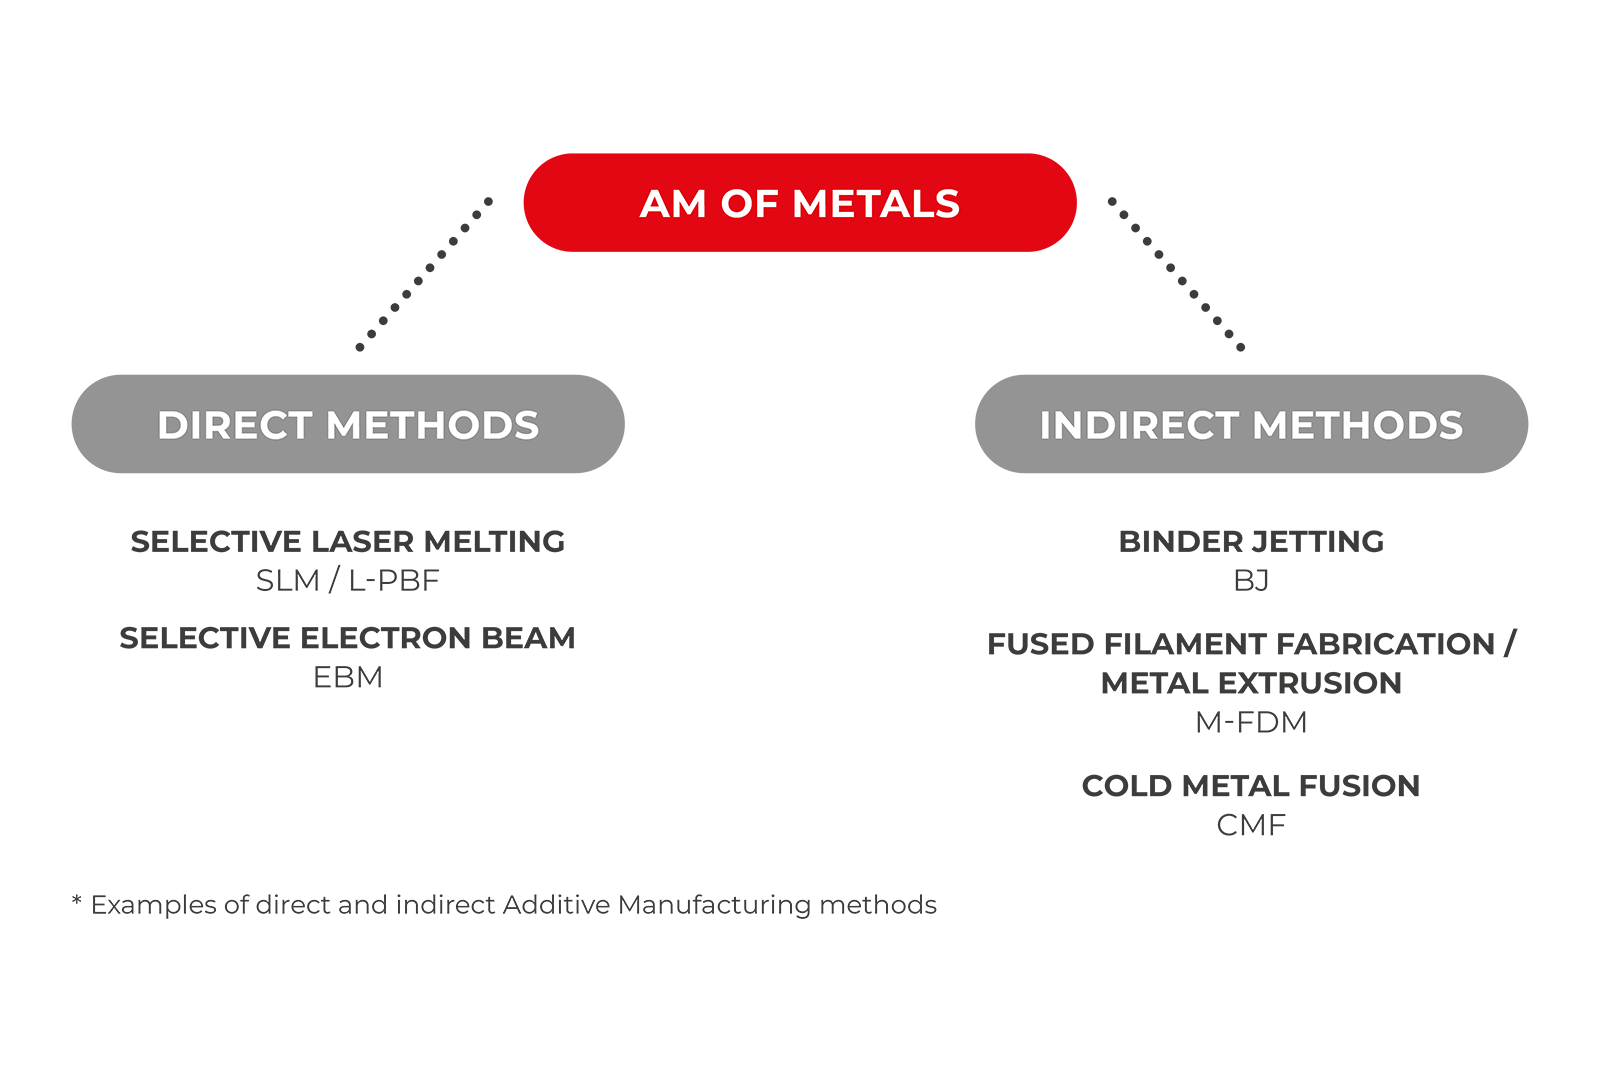
| 直接AM法 | 間接的なAM方法 | |
|---|---|---|
| 方法 | L-PBF, EBM ワンステッププロセス 溶接プロセスによる部品の直接生産 |
BJ, CMF, M-FDM
Two-step process In the first step: Production of green parts
In the second step: Debinding and sintering of the green parts |
| 利点 |
|
|
| 欠点 |
|
|
炉とオーブン 直接添加法
直接添加法では、印刷プロセス中の高入熱により高い熱応力が発生することがよくあります。Carboliteは、可能な限り最高のコンポーネント特性を達成するために、2つの適切な炉をお客様に提供します。
GPCMA - 修飾雰囲気炉
GPCMA改良型雰囲気チャンバー炉は金属製レトルトを装備し、制御された雰囲気の加熱容積を提供します。床置き型で、扉はスムーズな作動のヒンジ式です。
最高温度は1000°Cから1150°Cまで、選択されたレトルト材料によって異なります。レトルト容積は37~245リットルです。
酸素濃度は、用途に応じて30ppmまで下げることができます。特にDMLSで製造された付加製造部品の応力除去に最適です。このシリーズの炉は、航空宇宙用途向けにAMS2750F Nadcapクラス1への準拠をオプションで指定できます。
| モデル | レトルト容量 プレートサイズ 350 x 250 x 250 (H x W x D) [mm] |
レトルト容量 プレートサイズ 400 x 400 x 400 (H x W x D) [mm] |
|---|---|---|
| GPCMA/37 | 1 プレート, 最大高さ 100 mm | 適用外 |
| GPCMA/56 | 1 プレート, 最大高さ 150 mm | 適用外 |
| GPCMA/117 | 2 プレート, 最大高さ 200 mm | 1 プレート, 最大高さ 200 mm |
| GPCMA/174 | 2 プレート, 最大高さ 350 mm | 1 プレート, 最大高さ 350 mm |
| GPCMA/208 | 3 プレート, 最大高さ 350 mm | 2 プレート, 最大高さ 350 mm |
| GPCMA/245 | 4 プレート, 最大高さ 400mm | 1 プレート, 最大高さ 400mm |
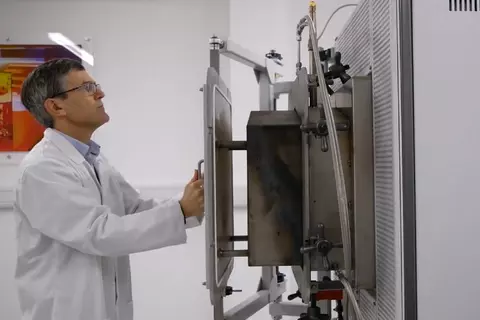
商品動画: 修飾雰囲気用チャンバー炉 - GPCMA
V-L - トップハット炉
V-L炉は達成可能な最低操作圧力の発生に適しています。この真空機能により、最高純度のガス雰囲気が得られます。
アプリケーション例
- アニーリング、ろう付け、脱ガス、焼き入れ、ラピッドプロトタイピング、焼結、はんだ付け、合成、焼き戻し、応力除去 3Dプリント積層造形部品
メリット
- 応力緩和
- アルゴン、窒素、フォーミングガス、高真空
- 酸素レベル <<30 ppm
- 正確な温度均一性
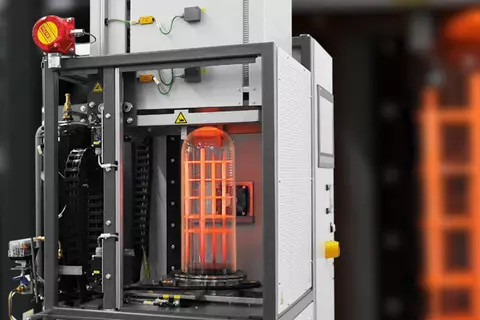
商品動画: V-L - トップハット炉
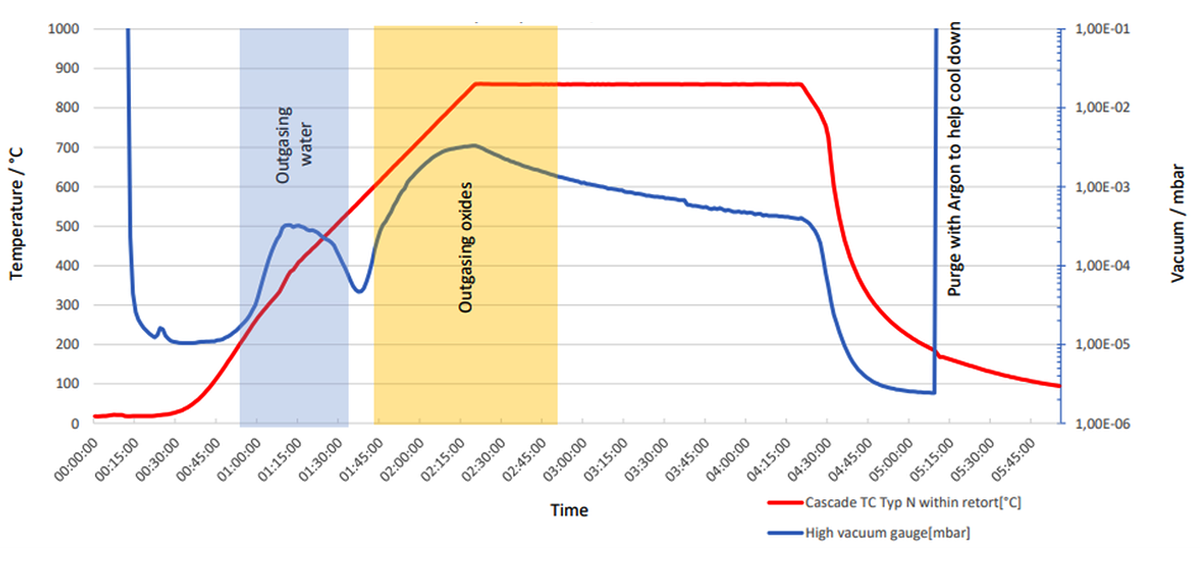
代表的な熱処理プロセス:
レーザー3Dプリント後の応力除去のためのチタン合金の高真空熱処理、ターボポンプ1200 L/s
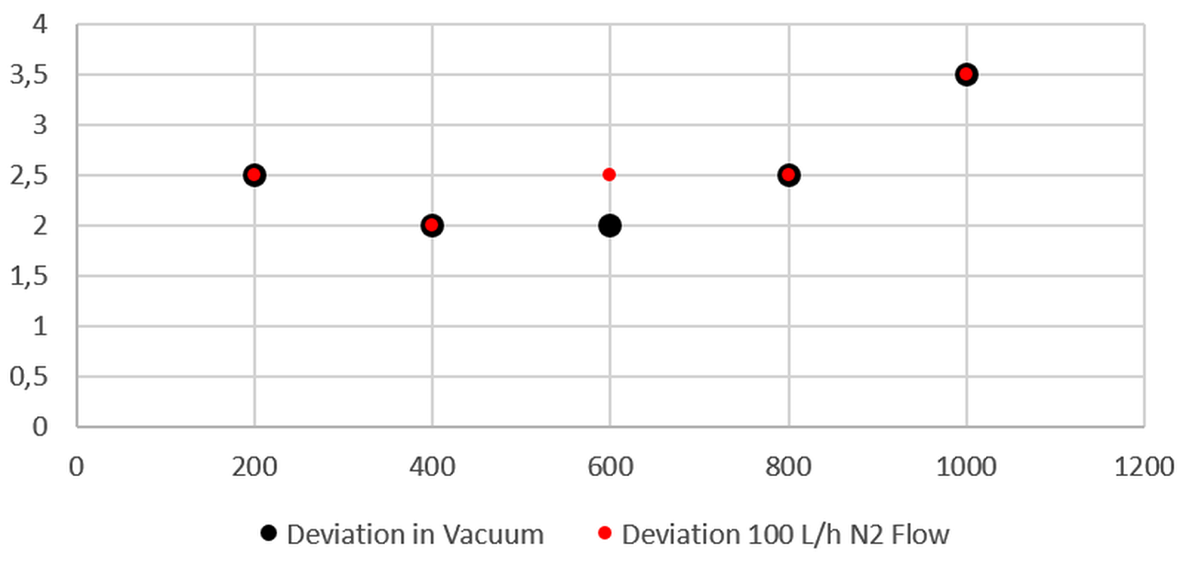
V-L 180-300
温度偏差 (+-°C)
X軸: 温度 (°C)
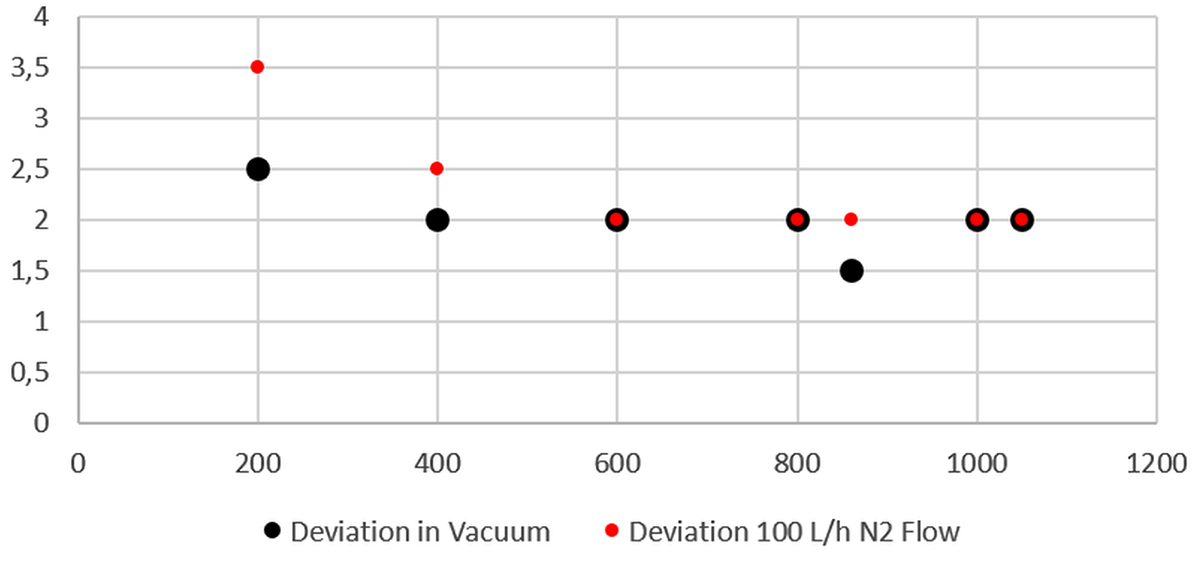
V-L 450-600
温度偏差 (+-°C)
X軸: 温度 (°C)
脱バインダーおよび焼結炉 間接添加法用
Glo 8 リットル-エントリーレベル炉
GLO 8/13 Carboliteはアディティブマニュファクチャリング用の小型汎用炉を提供します。この炉は円筒状レトルトを取り囲む回転対称の発熱体が特徴で、全長にわたって均一な加熱を保証します。炉は窒素、アルゴンまたは成形ガス (N2/H2 95/5 % または Ar/H2 98/2 %) で運転できます。
アプリケーション例
- 熱脱バインダー、焼結、熱分解、合成、アニーリング、焼戻し
メリット
- 最高温度 1300 °C
- φ180mm
- 気密性
- 堅牢で信頼性が高い
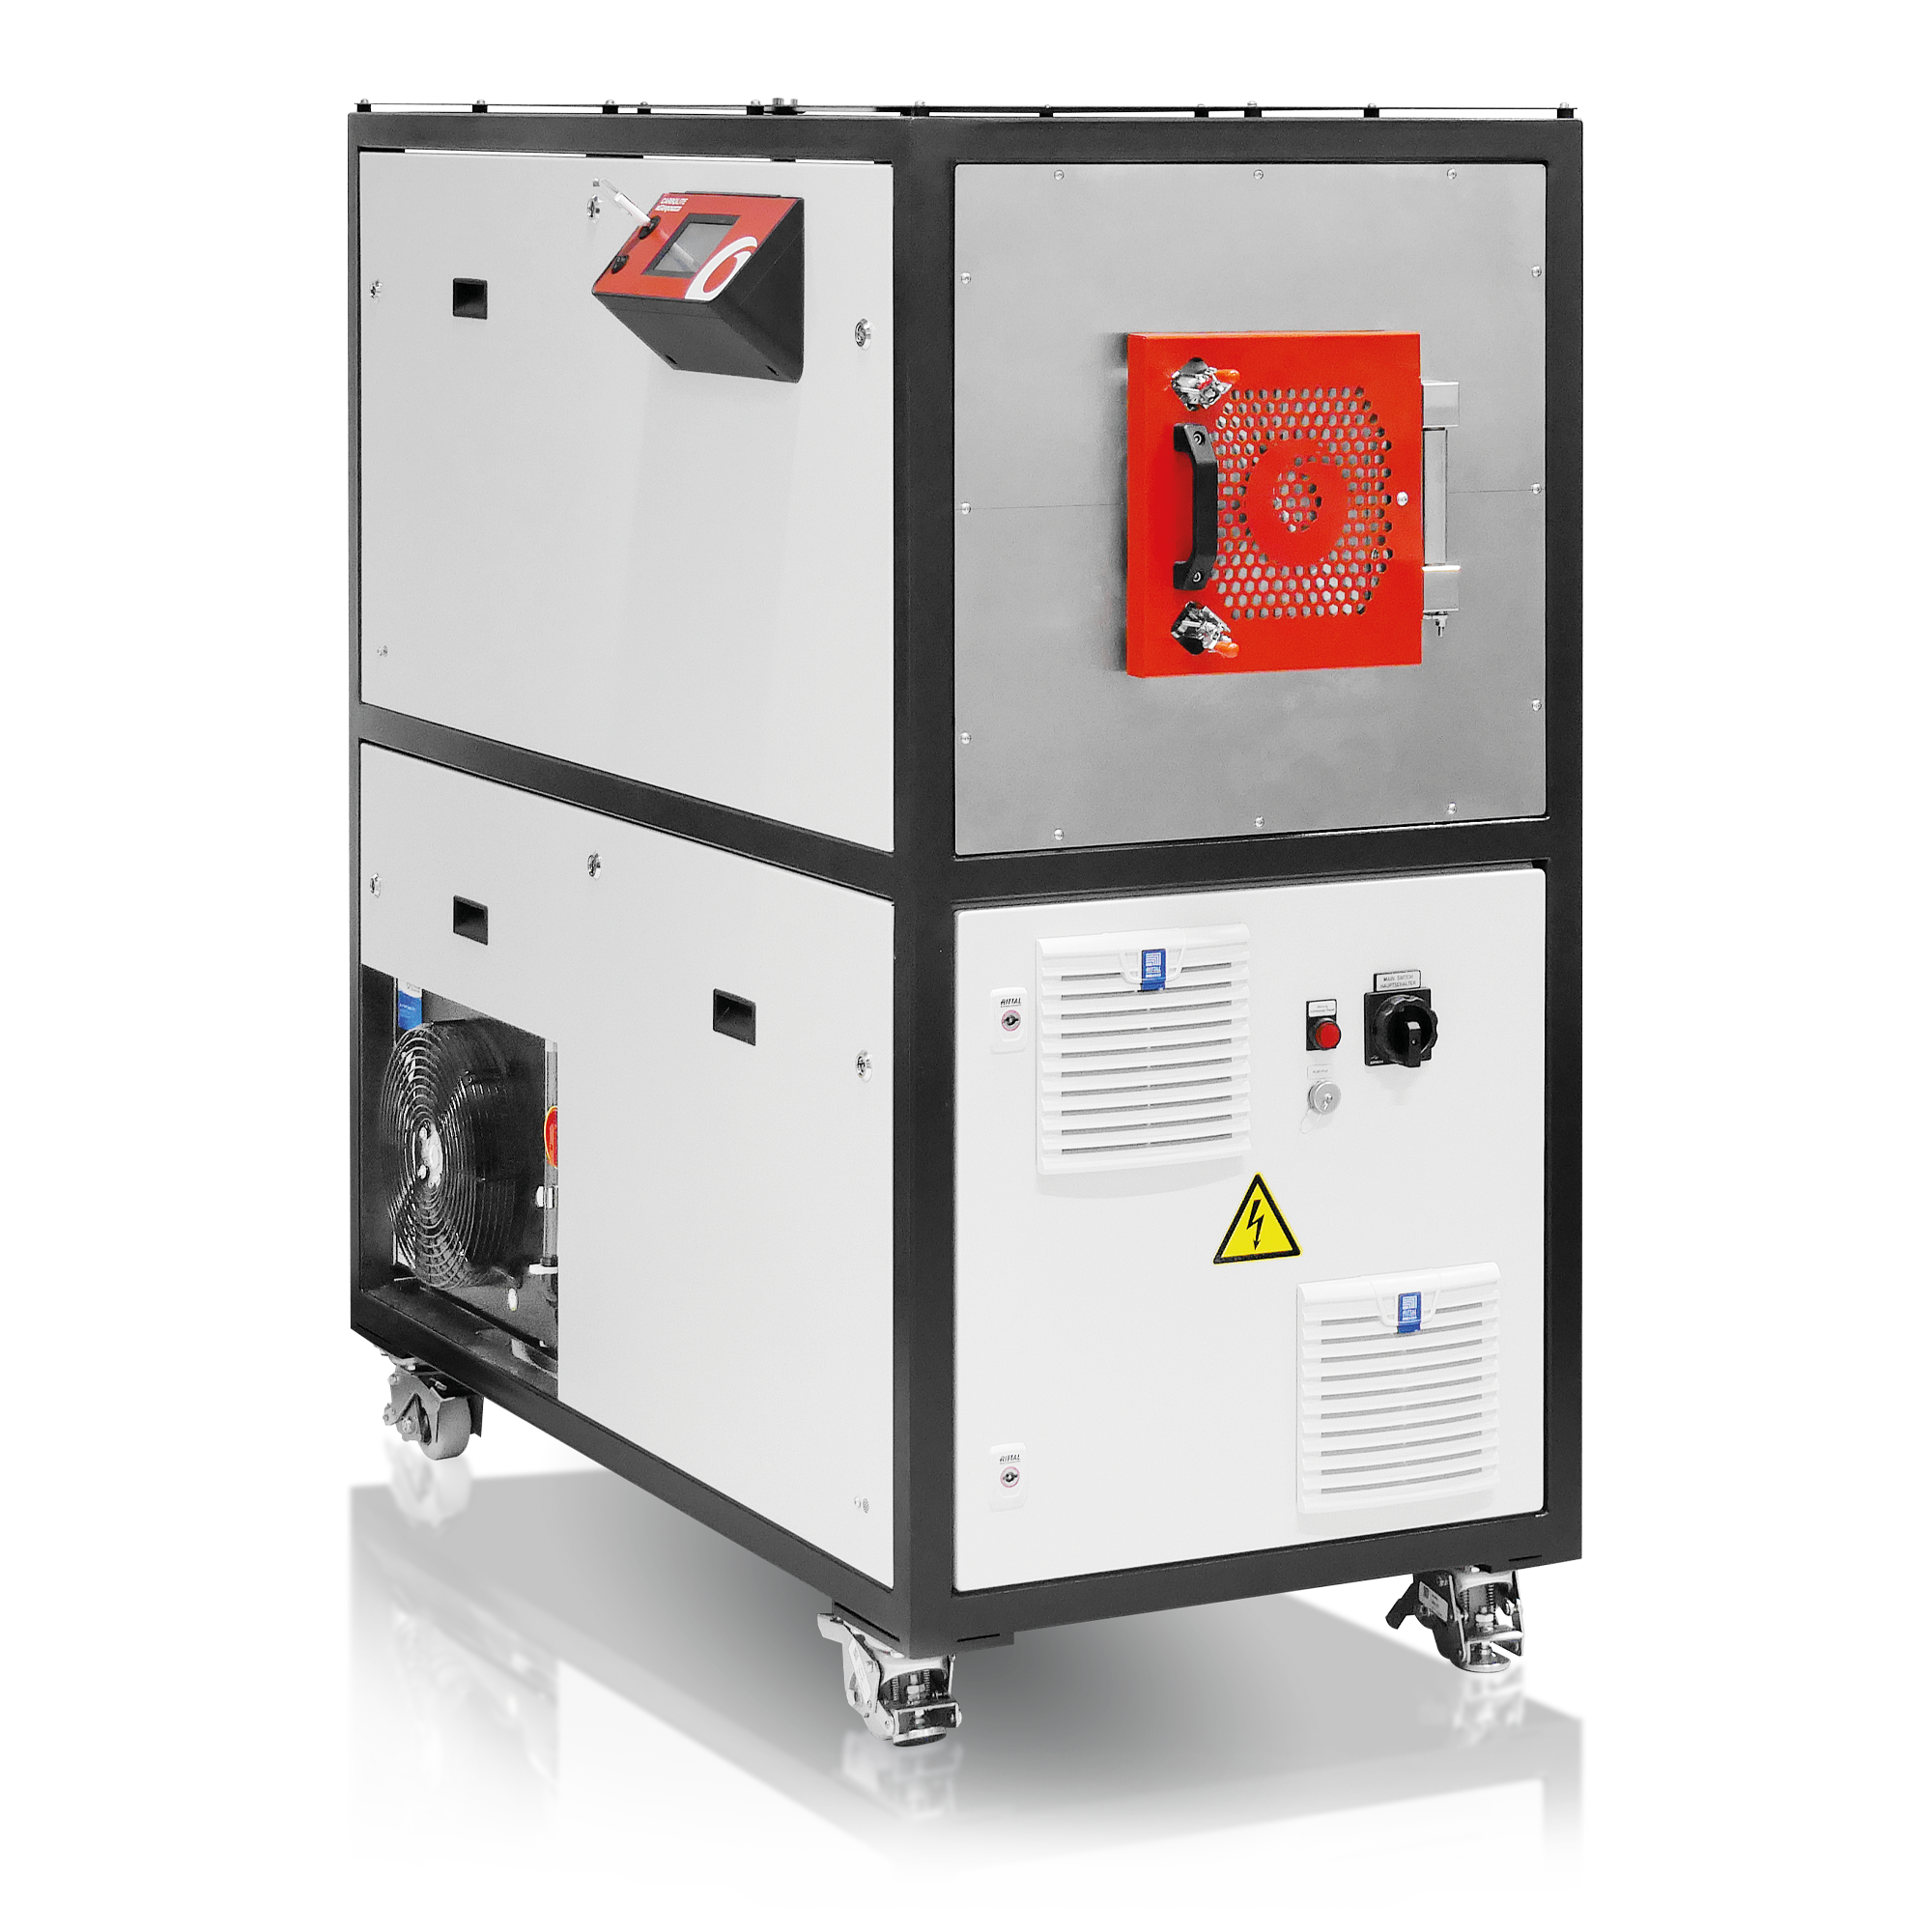
HTK 8 ~ 120 リットル - 高性能炉
カーボライト・ゲロの高温炉 HTK シリーズはモリブデンおよびタングステン製の金属加熱炉から構成されています。
これらの炉は顧客の要求に応じて、水素、窒素、アルゴン、あるいは真空中で最高温度2200°Cまで運転可能です。ガスの濃度は自由に調整できます。
HTK 8およびHTK 25チャンバー炉は、間接的なアディティブ・マニュファクチャリング用途に広く使用されています。使用可能なスペース、正確な温度制御、均一性は、間接的な積層造形プロセスにとって有益な特性です。
アプリケーション例
- 熱脱バインダー、焼結、熱分解、合成、アニーリング、焼戻し
メリット
- 最高温度2200 °C
- 容積8~320リットル
- 微真空または高真空
- あらゆる素材に対応
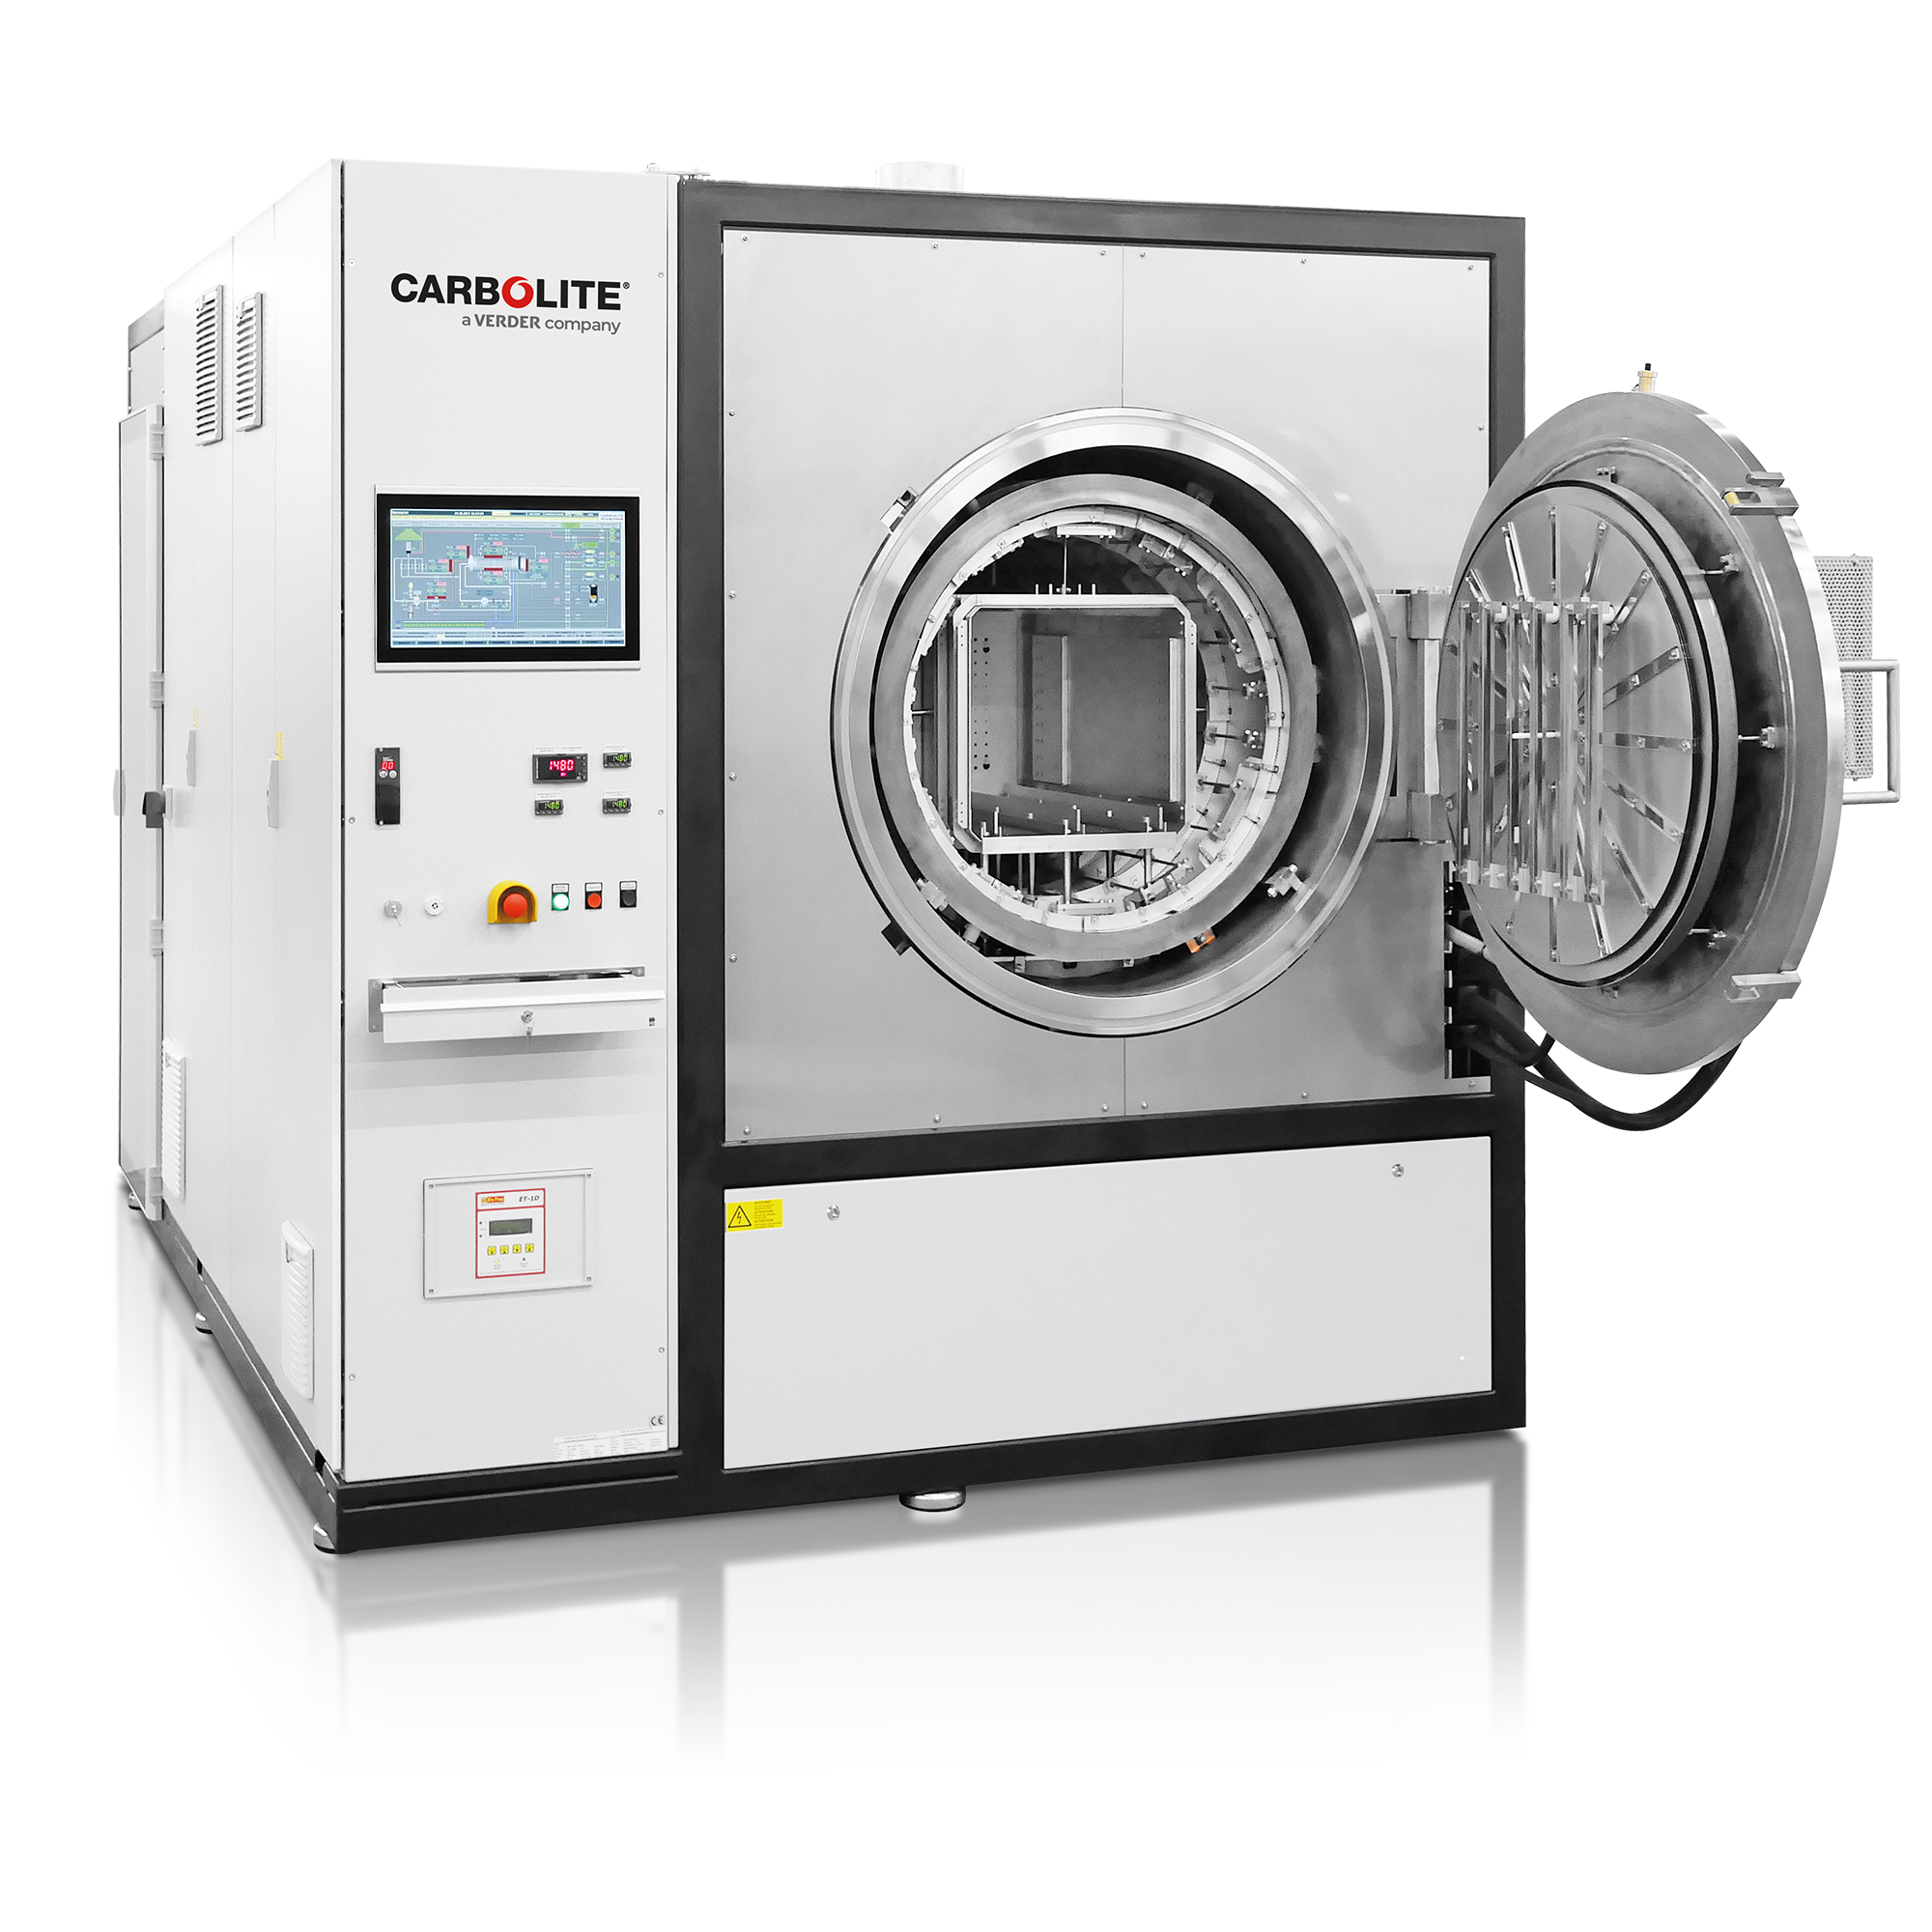
製品紹介ビデオ
商品動画: 修飾雰囲気用チャンバー炉 - GPCMA
商品動画: V-L - トップハット炉
商品動画: HTMA -高温イナートガスオーブン
商品動画: 真空チャンバー炉, メタル材断熱 - HTK
Heat Treating Powder Injection Molded & Additive Manufactured Parts
CARBOLITE GERO offers suitable furnaces for the various process steps in powder injection molding and additive manufacturing of metal and ceramic parts, such as thermal or catalytic debinding, drying of parts e. g. after solvent debinding, stress relieving, as well as sintering under protective gas, hydrogen or vacuum. Additive Manufacturing (AM) involving metals can be divided into direct and indirect processes. CARBOLITE GERO has purposely designed their product ranges to the highest specifications; with the GPCMA for direct, and the HTK for indirect 3D Additive Manufacturing and Powder Injection Molding (PIM) processes. These are just two products from the comprehensive additive manufacturing portfolio offered by CARBOLITE GERO.
Heat Treating 3D Additive Manufactured Parts
At present, there are two main techniques used in the additive manufacturing of 3D metal parts, Electron Beam Manufacturing (EBM) and Direct Metal Laser Sintering (DMLS). These take time but are outstanding for creating complex or ‘impossible’ parts which cannot be created using traditional casting or machining methodologies. This has already resulted in the creation of a multitude of prototype pieces as well as countless ‘impossible parts’ for the aerospace, automotive, tooling and medical sectors.
無料相談のお問い合わせ
Carbolite products and services are available via a global network of daughter companies and fully trained distributors. Our staff will be happy to assist with any inquiry you might have.
Contact us for a free consultation and talk to a product specialist to find the most suitable solution for your application needs!