



カーボライトGEROは、標準機から完全カスタム設計機まで、幅広いアニール炉・アニールオーブンソリューションを提供しています。以下は、雰囲気別に分類された適切な製品と、一般的な紹介です。
大気、不活性雰囲気、真空のいずれかを選択すると、最適なアニール炉・オーブンソリューションのリストが表示されます。
大気雰囲気でのアニール処理
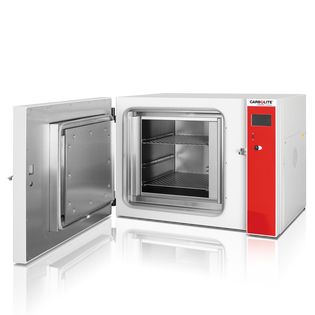
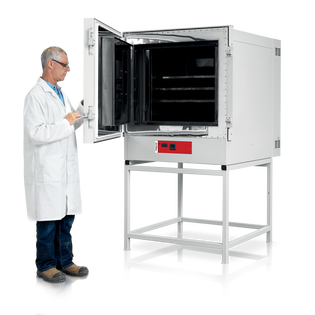
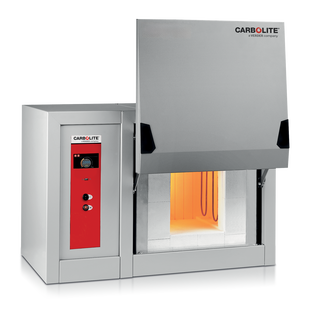
- 600°C - 研究用オーブン - LHT
- 700°C - 産業用オーブン - HT
- 600°C - LGP - 大型汎用オーブン
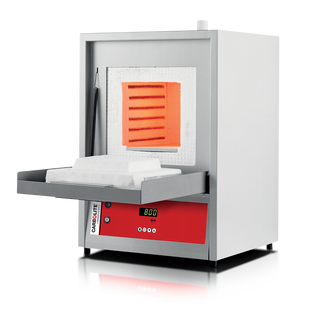
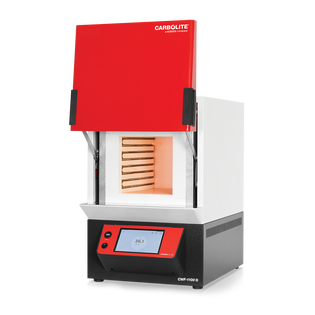
- 1100°C - ELF - 簡易卓上型チャンバー炉
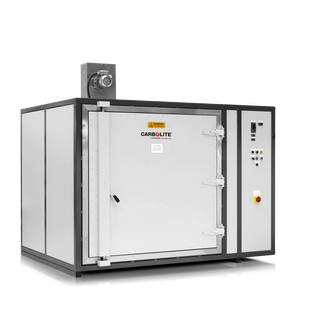
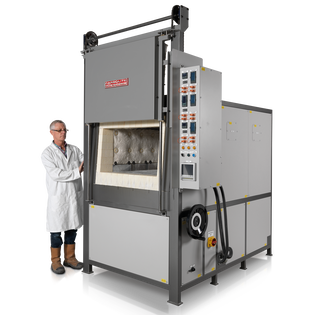
- 1100°C - 産業用大型チャンバー炉 - SBCF
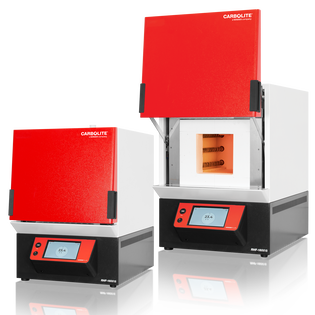
- 1300°C - CWF - 汎用卓上型チャンバー炉(電気炉) 1100°C, 1200°C, 1300°C
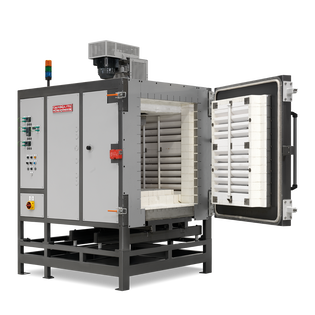
- 1300°C - HB - 上部フード炉(セラミック製断熱材 最高温度1800℃)
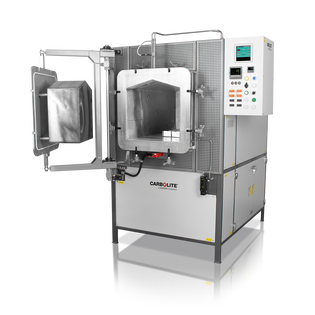
- 1400°C -LCF - 大型チャンバー炉
- 1600°C - RHF - シリコンカーバイドヒーター式高温チャンバー炉
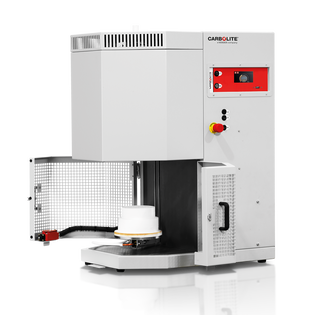
- 1800°C - BLF - 昇降式高温電気炉
- 1800°C - HB - 上部フード炉(セラミック製断熱材 最高温度1800℃)
- 1800°C - HTF - 超高温チャンバー炉

不活性雰囲気でのアニール
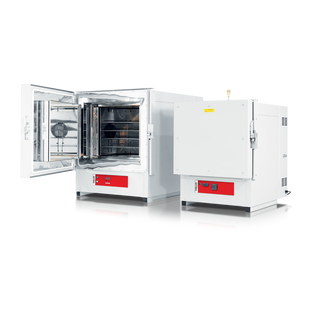
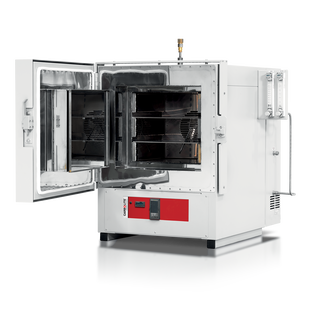
- 600 °C - クリーンルームオーブン - HTCR
- 700°C - HTMA -高温イナートガスオーブン
- 1000°C - GLO - 脱脂真空電気炉(金属粉末射出成形(MIM)用)
- 1100°C - CWF - 汎用卓上型チャンバー炉(電気炉) 1100°C, 1200°C, 1300°C
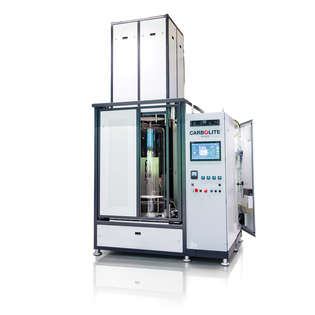
- 1100°C - 自動昇降式垂直チューブ炉 - V-L
- 1150°C - 修飾雰囲気用チャンバー炉 - GPCMA
- 1200°C - TF チューブ炉
- 1200°C - TS 分割チューブ炉
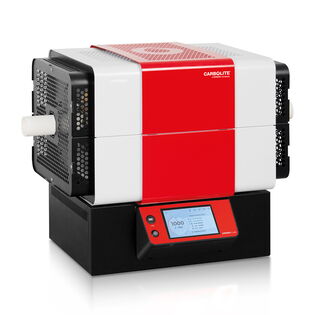
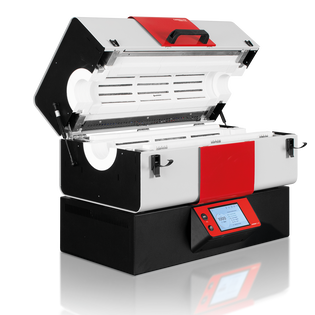
- 1350°C - FHA/FHC - 汎用水平チューブ炉 (最高温度1350°Cまで)
- 1600°C - TF チューブ炉
- 1700°C - 高温縦型分割式チューブ炉(最高温度1700℃まで) - HTRV-A
- 1800°C - 汎用高温水平チューブ炉(最高温度1800℃まで)- HTRH
- 1800°C - 汎用高温垂直チューブ炉(最高温度1800℃まで) - HTRV
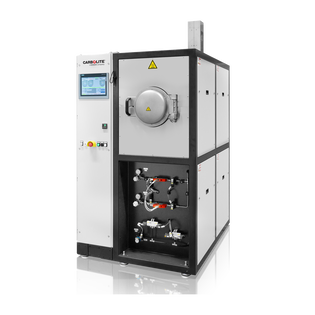
- 2200°C - 真空チャンバー炉, メタル材断熱 - HTK
- 2200°C - 真空/加圧実験炉 - LHT
- 2200°C - HBO - 真空フード炉(Mo/W 金属製ヒーター 最高温度2200℃)

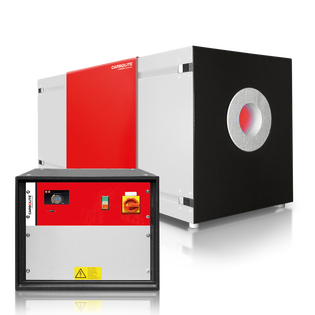
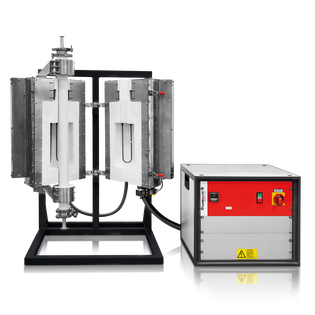
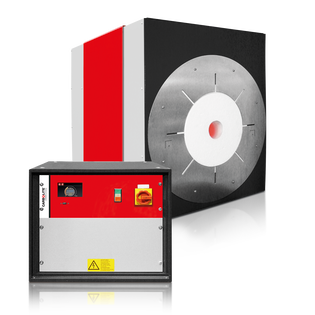

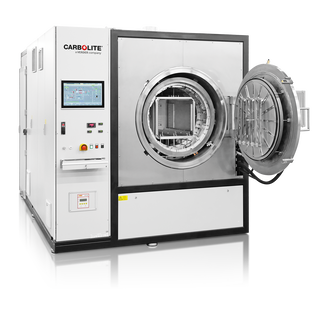
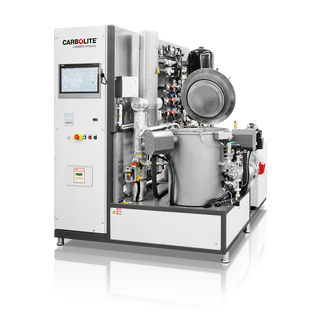
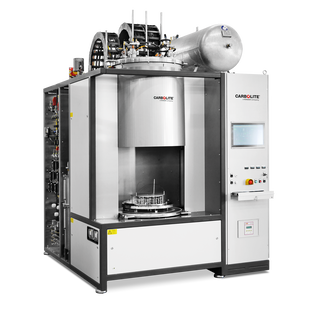
真空中でのアニール
- 1000°C - GLO - 脱脂真空電気炉(金属粉末射出成形(MIM)用)
- 1100°C - 自動昇降式垂直チューブ炉 - V-L
- 1200°C - TF チューブ炉
- 1200°C - TS 分割チューブ炉
- 1300°C - FHA/FHC - 汎用水平チューブ炉 (最高温度1350°Cまで)
- 1400°C - TF チューブ炉
- 1400°C - 汎用高温水平チューブ炉(最高温度1800℃まで)- HTRH
- 1400°C - 汎用高温垂直チューブ炉(最高温度1800℃まで) - HTRV
- 2200°C - 真空チャンバー炉, メタル材断熱 - HTK
- 2200°C - 真空/加圧実験炉 - LHT
- 2200°C - HBO - 真空フード炉(Mo/W 金属製ヒーター 最高温度2200℃)
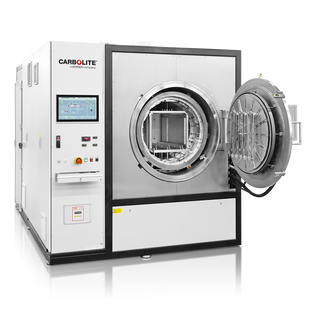
炉やオーブンを使ったアニールの紹介
焼きなましは、金属の物理的性質を変化させ、延性を高めて加工しやすくするための熱処理工程である。
金属を再結晶温度以上に加熱し、一定の温度で一定時間保持した後、冷却する。この方法では、原子が固体材料中を拡散する際に金属内部の微細構造が変化し、転位(金属の結晶構造内の線状欠陥)の数が減り、構造内の結晶粒が大きくなり、応力が減少して加工しやすい材料となる。
このプロセスには、回復、再結晶、粒成長の3段階がある。
ステージ1 リカバリー
回復の段階では、金属を加熱して軟化させ、転位や内部応力を除去する。加熱により、結合を切断するのに必要なエネルギーが供給され、原子が固体材料中を拡散する速度が増加する。
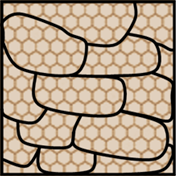
ステージ2: 再結晶化
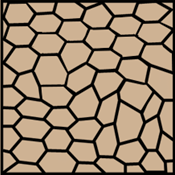
再結晶の段階では、転位や内部応力によって変形した結晶粒に代わって、新しい「歪みのない」結晶粒が核生成(形成)されます。このまま「粒成長」の段階まで進むと、粒はどんどん大きくなっていく。
ステージ3:結晶の成長
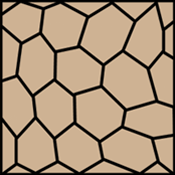
再結晶の段階を越えて焼鈍を続けると、粒成長の段階となる。結晶粒の大きい金属片は、同じ材料でも結晶粒の小さい金属片に比べ、延性、被削性は高いが、降伏強度は低くなる。結晶粒の大きさは、温度と処理時間の両方に依存する。焼鈍した金属に加工を施した後、焼入れや焼戻しなどの加工を行うことで強度を高めることができる。
アニール処理による転位の除去
金属に応力が加わると、塑性変形が起こり、結晶構造に「転位」と呼ばれる欠陥が発生することがある。材料組織内の転位の数が多いほど、また転位同士がぶつかり合って動くほど、材料は硬くなる。したがって、アニールの目的は、転位の数を減らすことでこれを防ぐことである。
焼鈍炉を使用する業界
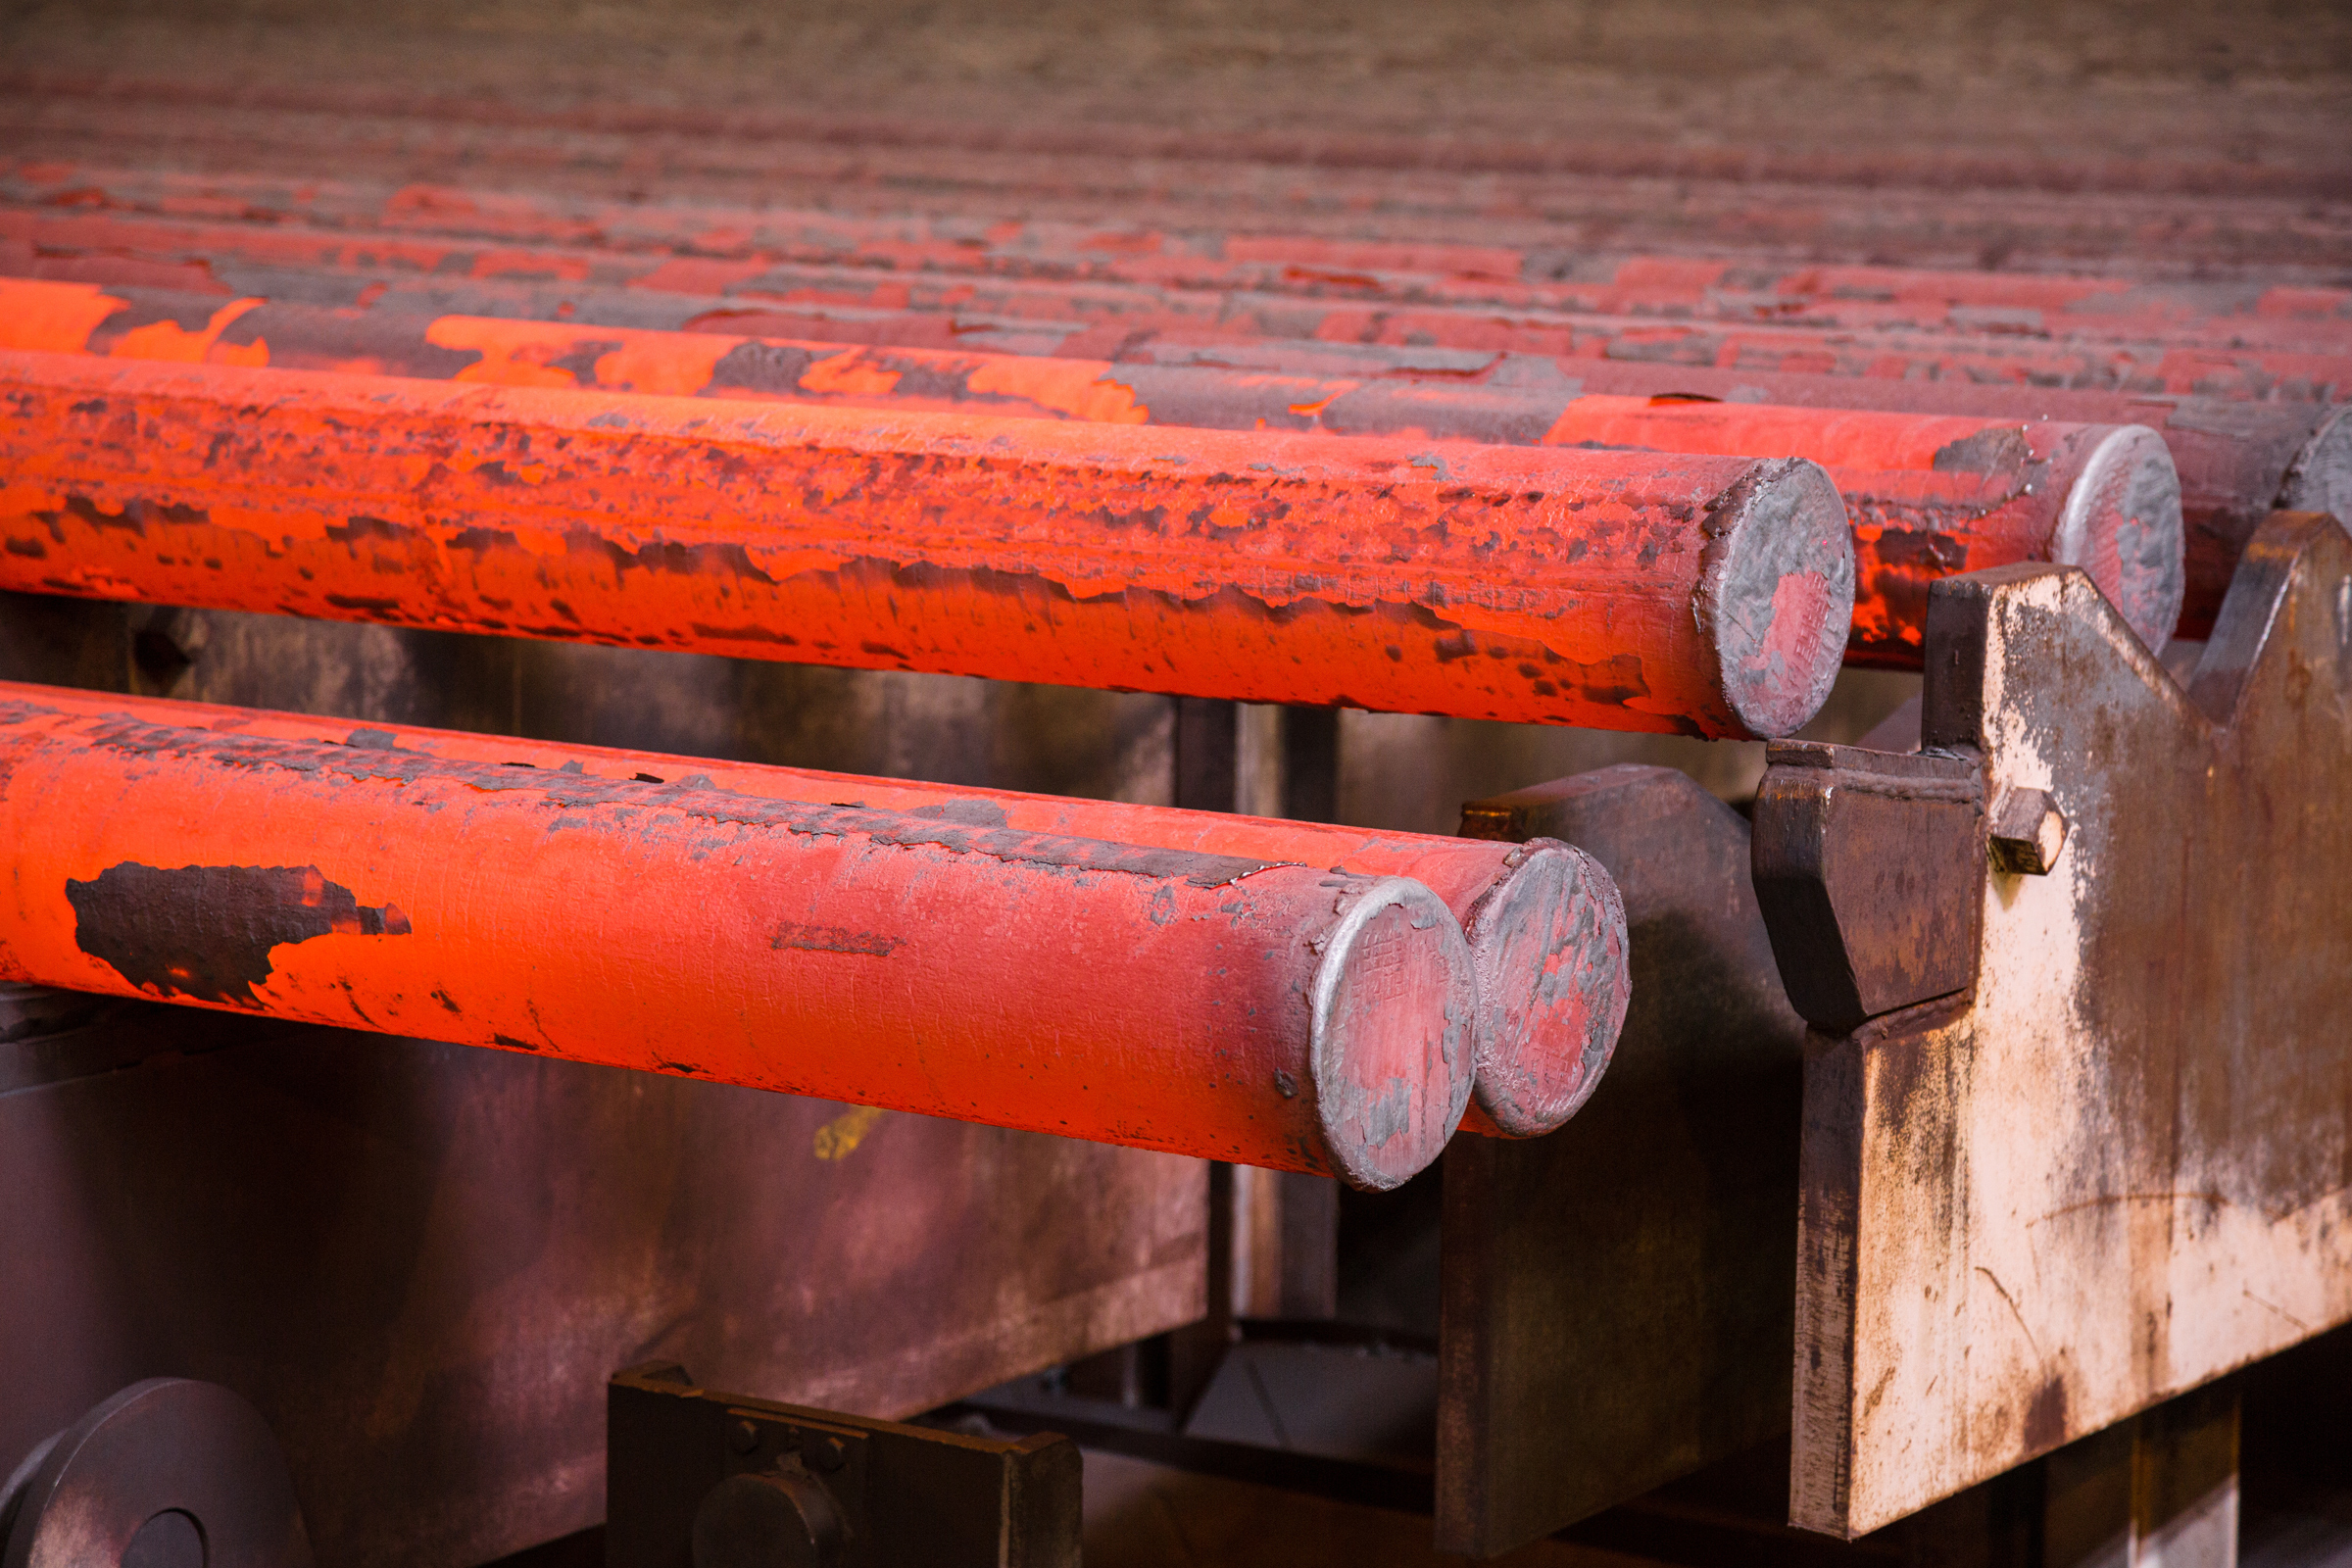
焼鈍は、製鉄、板金、宝飾など、さまざまな金属加工業で使用されている。全体の工程は同じだが、その規模は業界によって異なる。
製造工場では大型の装置を使用して材料のバッチをアニールしますが、宝飾店では小型のアニール炉を使用したり、ガス式ブローターを使用して特注の宝飾品のアニールを行うこともあります。
ブロートーチは便利ですが、デジタル制御の炉やオーブンは、より高い精度、温度均一性、再現性を常に提供します。
各種金属に必要なアニール温度
金属によってアニール温度は異なります。下の表は、製造業や宝飾品製造でよく使用される金属の例と、その焼きなまし温度と溶融温度の範囲を示しています。
| 金属 | アニール温度* | 溶融温度* |
|---|---|---|
| アルミニウム | 300 – 410°C | 660°C |
| 真鍮 | 500 – 550°C | >930°C |
| 銅 | 371 – 649°C | 1084°C |
| 金(24K) | 200°C | 1064°C |
| プラチナ | 700°C | 1768°C |
| ステンレス鋼 | >1000°C | 1400 – 1510°C |
| スターリングシルバー | 649°C | 894°C |
修飾雰囲気下でのアニーリング
加工中の酸化を防ぐために、金属を修飾雰囲気下でアニールすることがしばしば必要となる。材料の種類によって、不活性雰囲気、還元雰囲気、真空雰囲気のいずれかを使用することになる。
ほとんどの鋼は窒素と水素の混合雰囲気中で焼鈍され、脱炭(金属中の炭素含有量の減少)を促進しますが、炭素含有量が重要な一部の鋼合金(例えば炭素鋼など)には好ましくありません。このような場合には、不活性ガスによる保護雰囲気がより適切であると考えられる。
メッシュベルト炉によるアニール処理
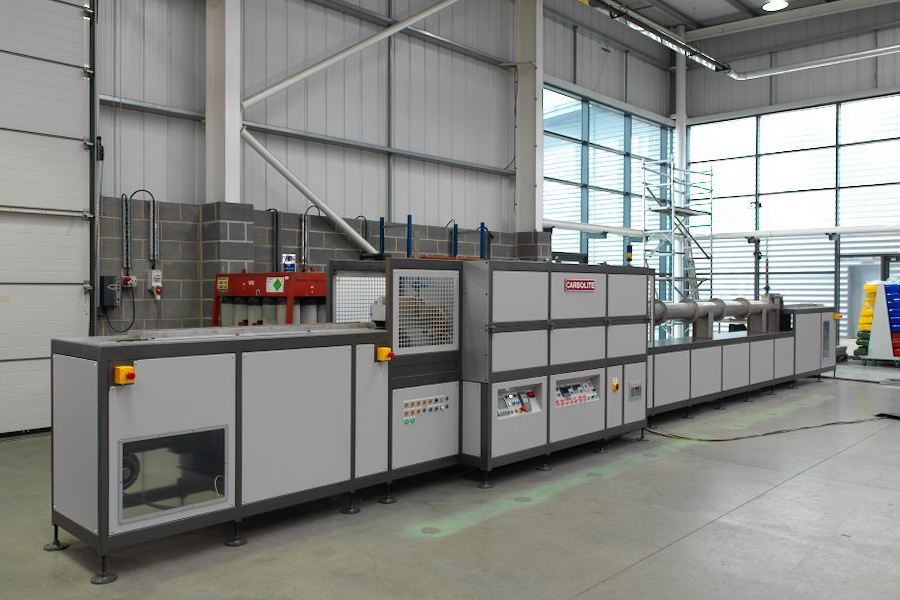
連続式メッシュベルト炉は、水素雰囲気下および不活性雰囲気下でのアニール処理に適応できます。
最高使用温度1100℃のカスタムシステムを提供し、シングルまたはマルチゾーン運転に設計することができます。
無料相談のお問い合わせ
修飾雰囲気対応の標準品から完全カスタマイズシステムまで、カーボライト・ゲロは長年にわたり数千台の炉を製造し、世界中でプロジェクトを実現してきました。
お客様のご要望に応じた最適なソリューションをご提案いたしますので、お気軽にお問い合わせください。
焼鈍炉・オーブン - FAQ
アニール炉やオーブンで金属をアニールするメリットは何ですか?
アニール炉やオーブンで熱処理を行うことで、硬くてもろい金属を柔らかく延性に富んだものにし、加工や成形を容易にする。曲げたり押したりしたときに割れる心配がないため、特に製造業に有利である。
金属加工工程のどの段階で焼鈍炉やオーブンを使用するべきか?
熱処理工程は金属や求める結果によって異なるが、通常、焼きなましは最も初期の工程のひとつであり、延性を高めて加工しやすい状態にするためである。目的の形状に成形した後、「焼き入れ」、「焼き戻し」を行い、強度と柔軟性を高めることができる。冷間加工された金属は、応力を緩和し、材料の破損のリスクを減らすために数回アニールされることがある。
アニールによる熱処理は、どのような産業で利用されているのでしょうか?
鉄鋼メーカー、金属加工業者、宝石商は、扱う金属の転位や内部応力を減少させ、操作しやすくするためにアニーリング熱処理を行います。アニーリングは一般的に金属の降伏強度を低下させるため、材料は通常、焼入れや焼戻しの工程を経て、失われた強度を回復させる。
アニール炉やオーブンは何度で使用すればよいですか?
正確なアニール温度は金属に依存します。材料はアニールされる温度によって異なる特性を持つようになるため、正しいアニール温度は望ましい特性によって定義される。鉄系、非鉄系を問わず、それぞれの融点以下の温度であればアニール可能であり、空気中でゆっくりと冷却させる必要がある。