



Découvrez la gamme de fours de fabrication additive de pointe de Carbolite, notamment des systèmes avancés pour le déliantage et le frittage. Carbolite fournit les solutions innovantes dont vous avez besoin pour faire passer votre fabrication additive au niveau supérieur.
- Temp Max: 400 - 700 °C
- Volume de la chambre: 28 à 1000 litres
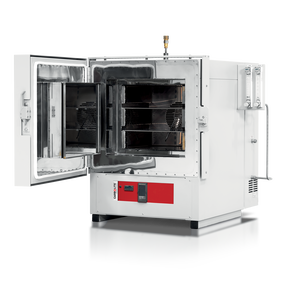
- Temp Max: 1150 °C
- Volumes: 37 à 245 litres
- Moufle métallique pour atmosphères controlées
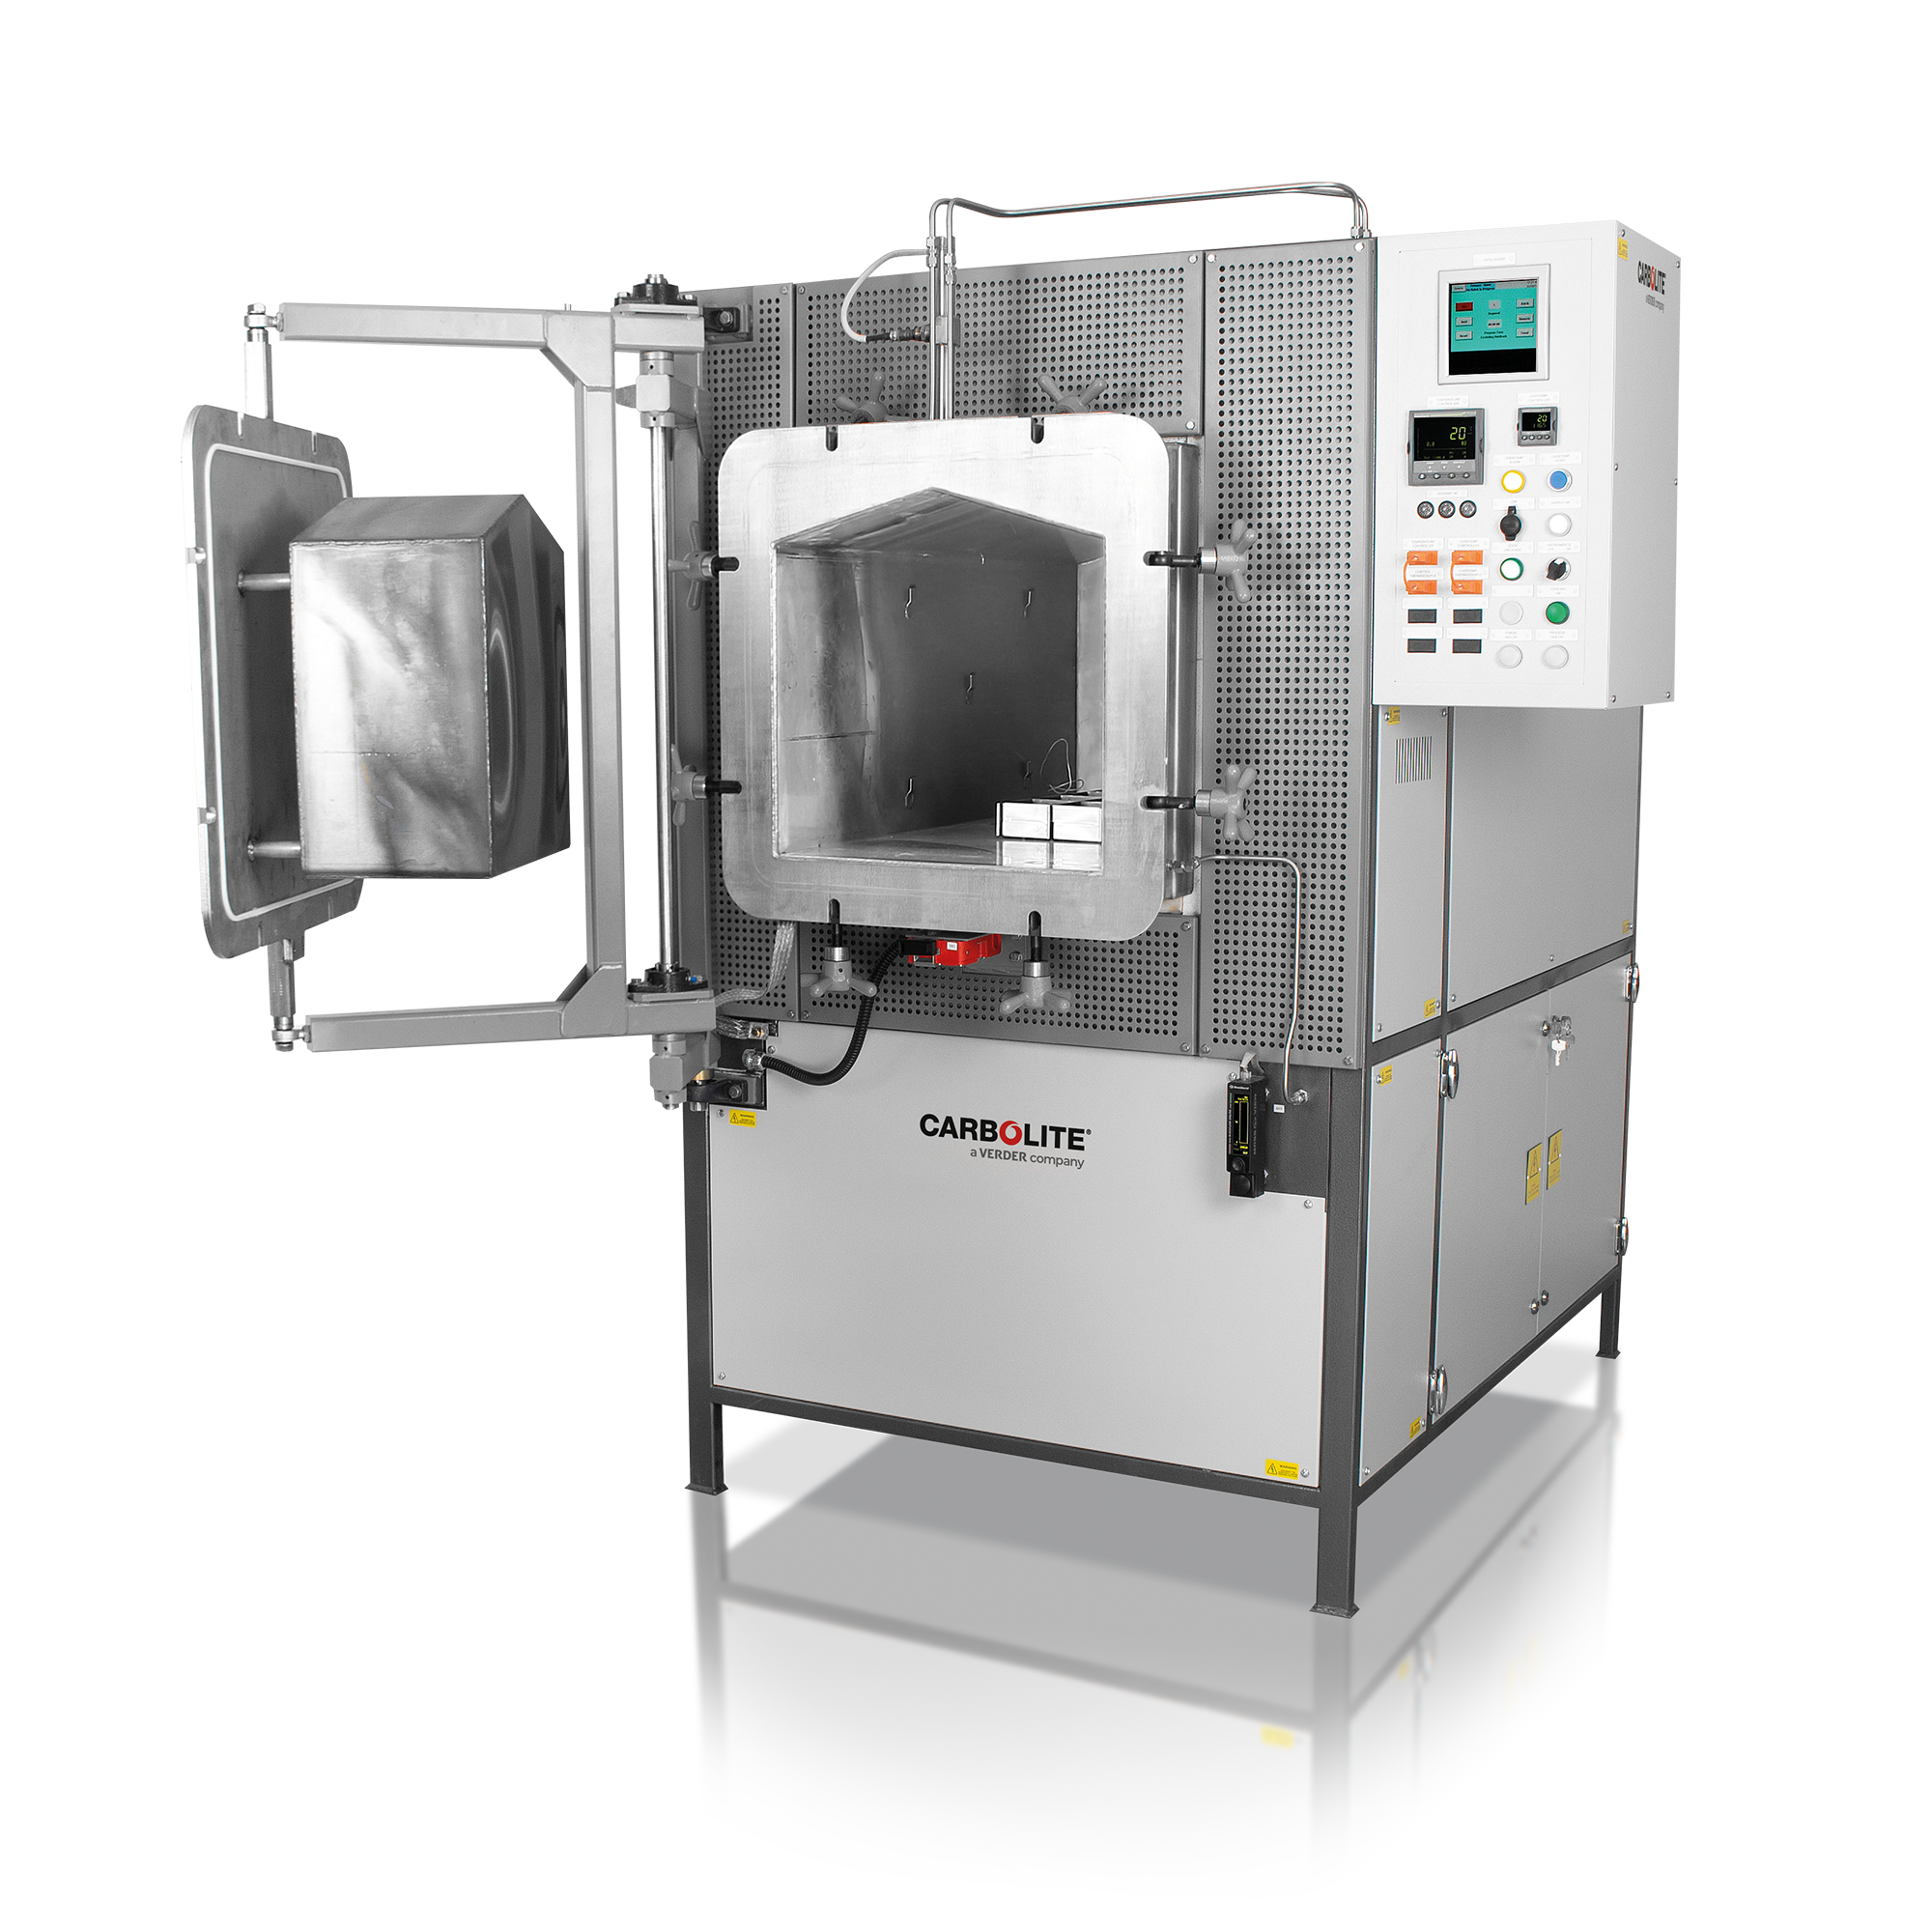
- Temp Max: 1050 °C
- Volume: 7,5 à 95 litres
- Automatic tube furnace for applications in atmospheres with highest possible purity
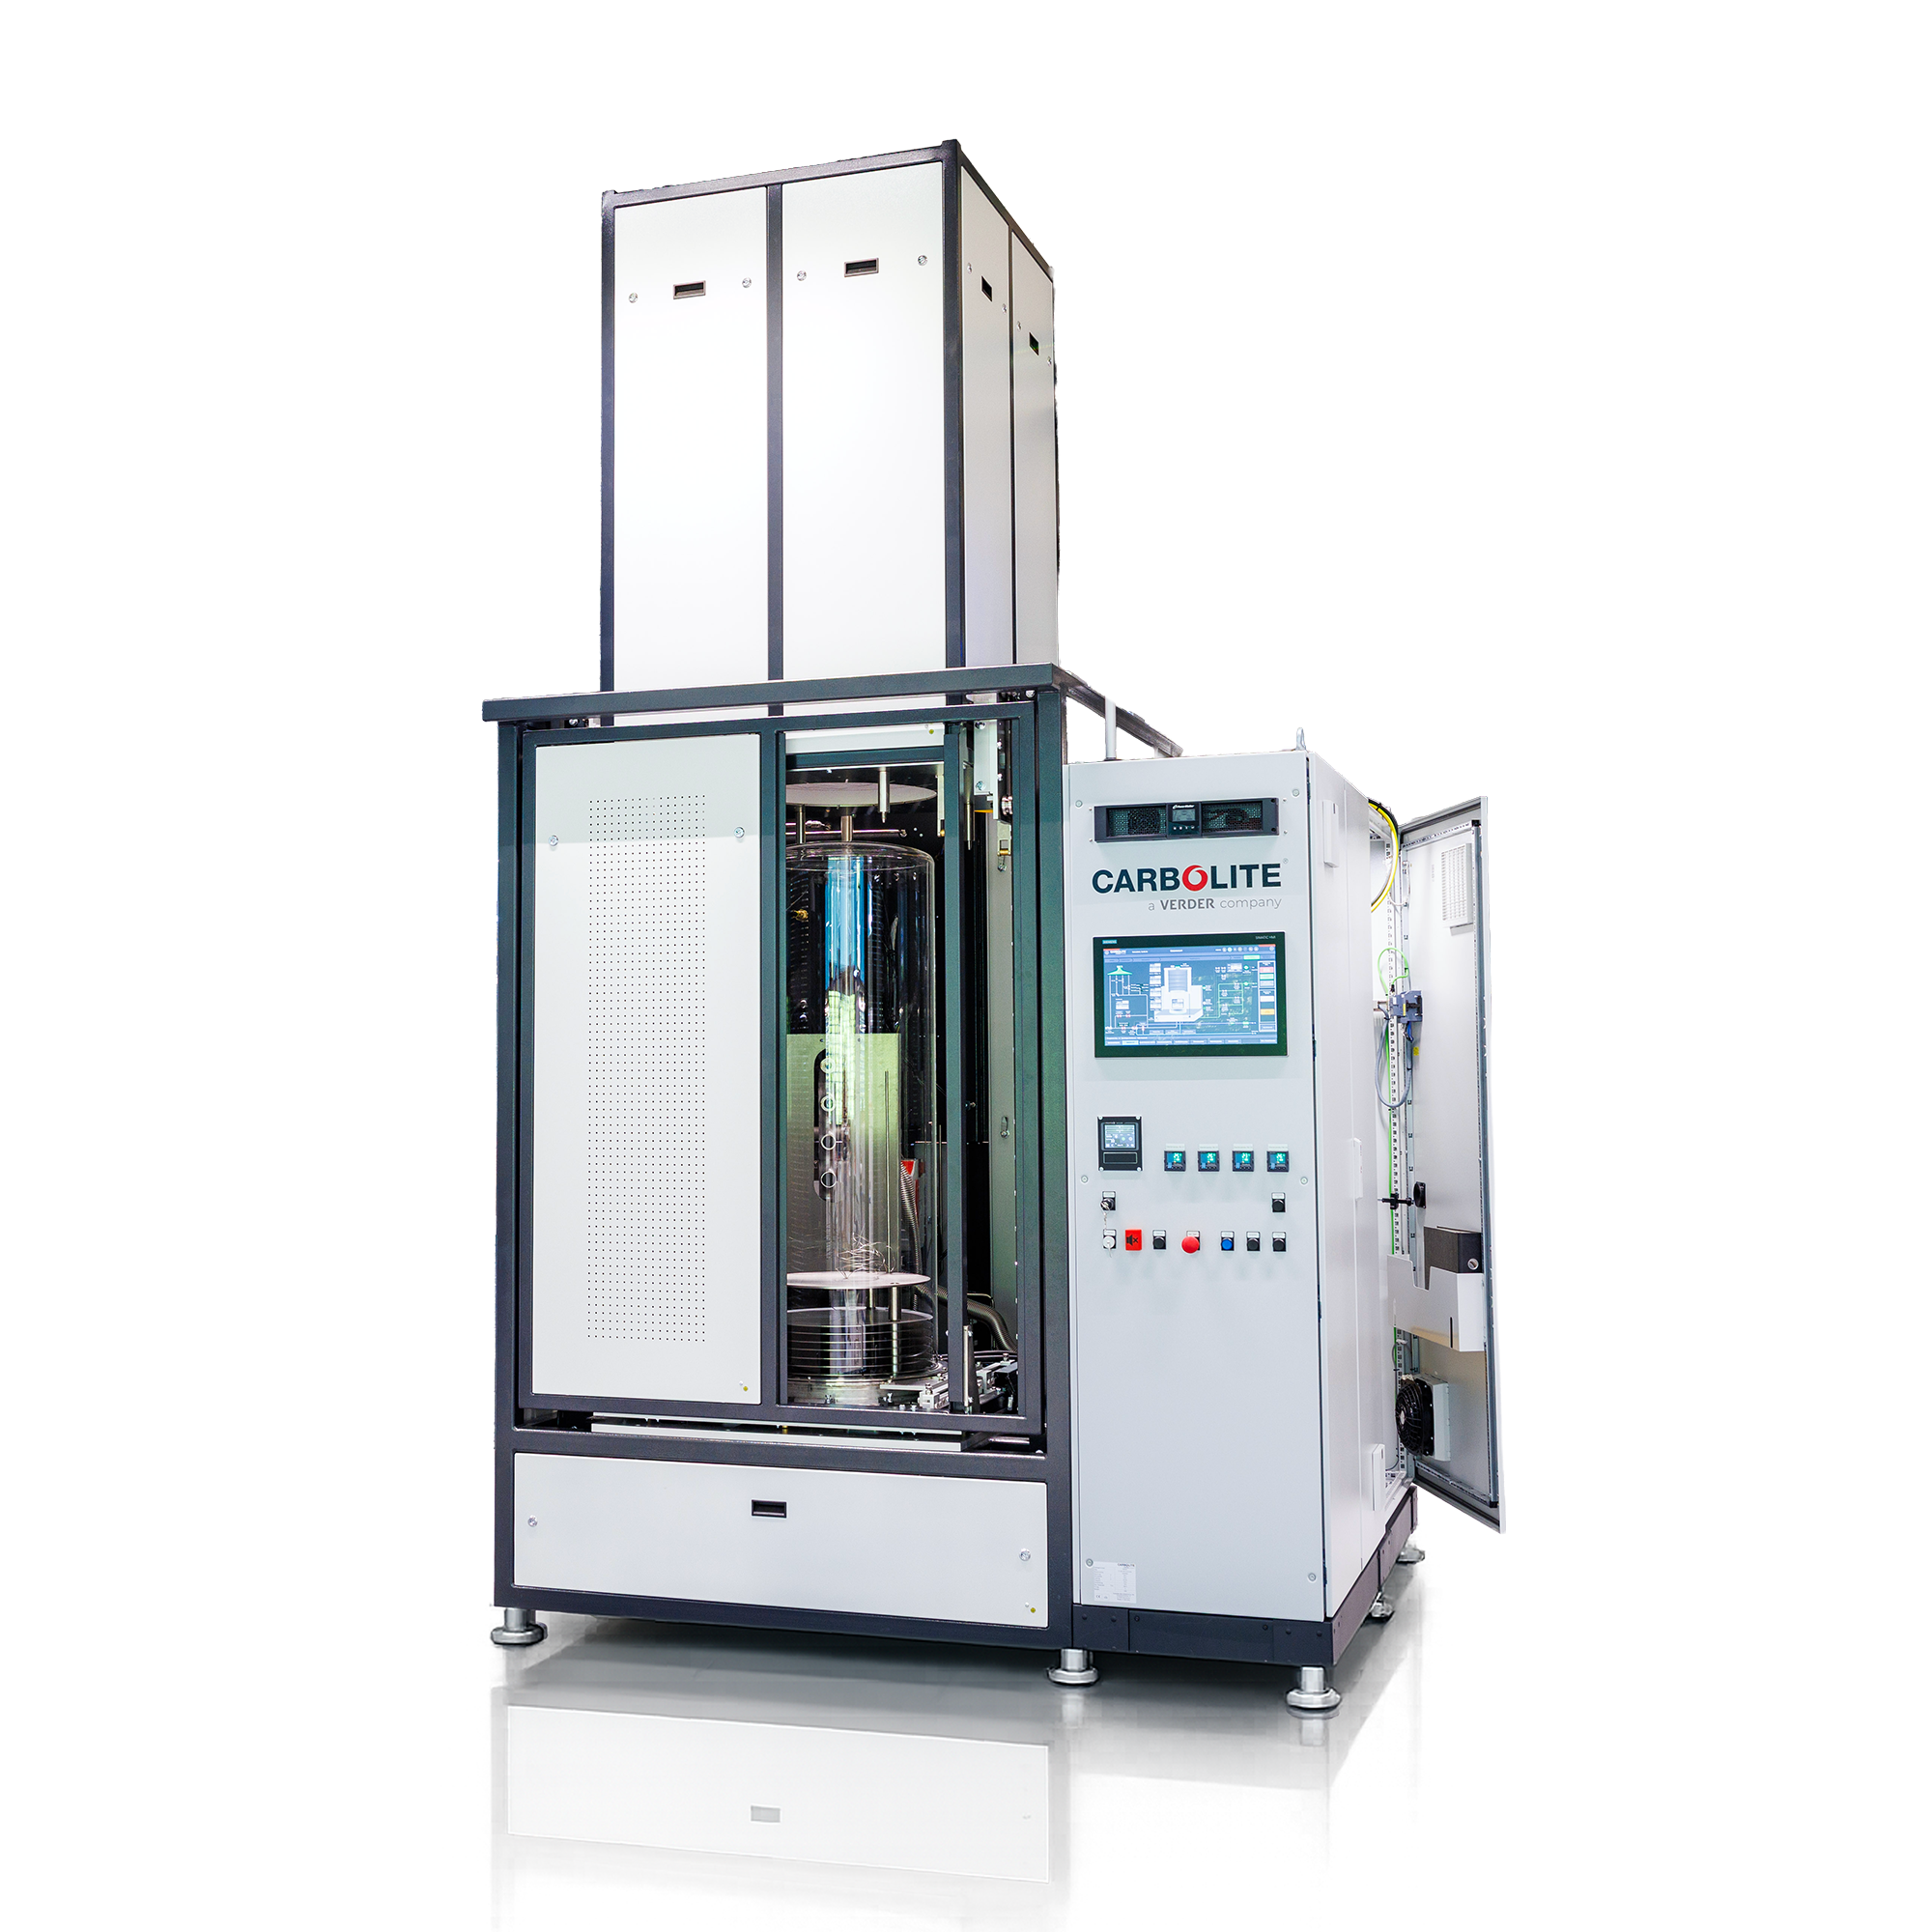
- Temp Max: 1600 - 2200 °C
- Matériau d'isolation: Molybdène ou Tungstène
- Volumes: 8 to 120 litres
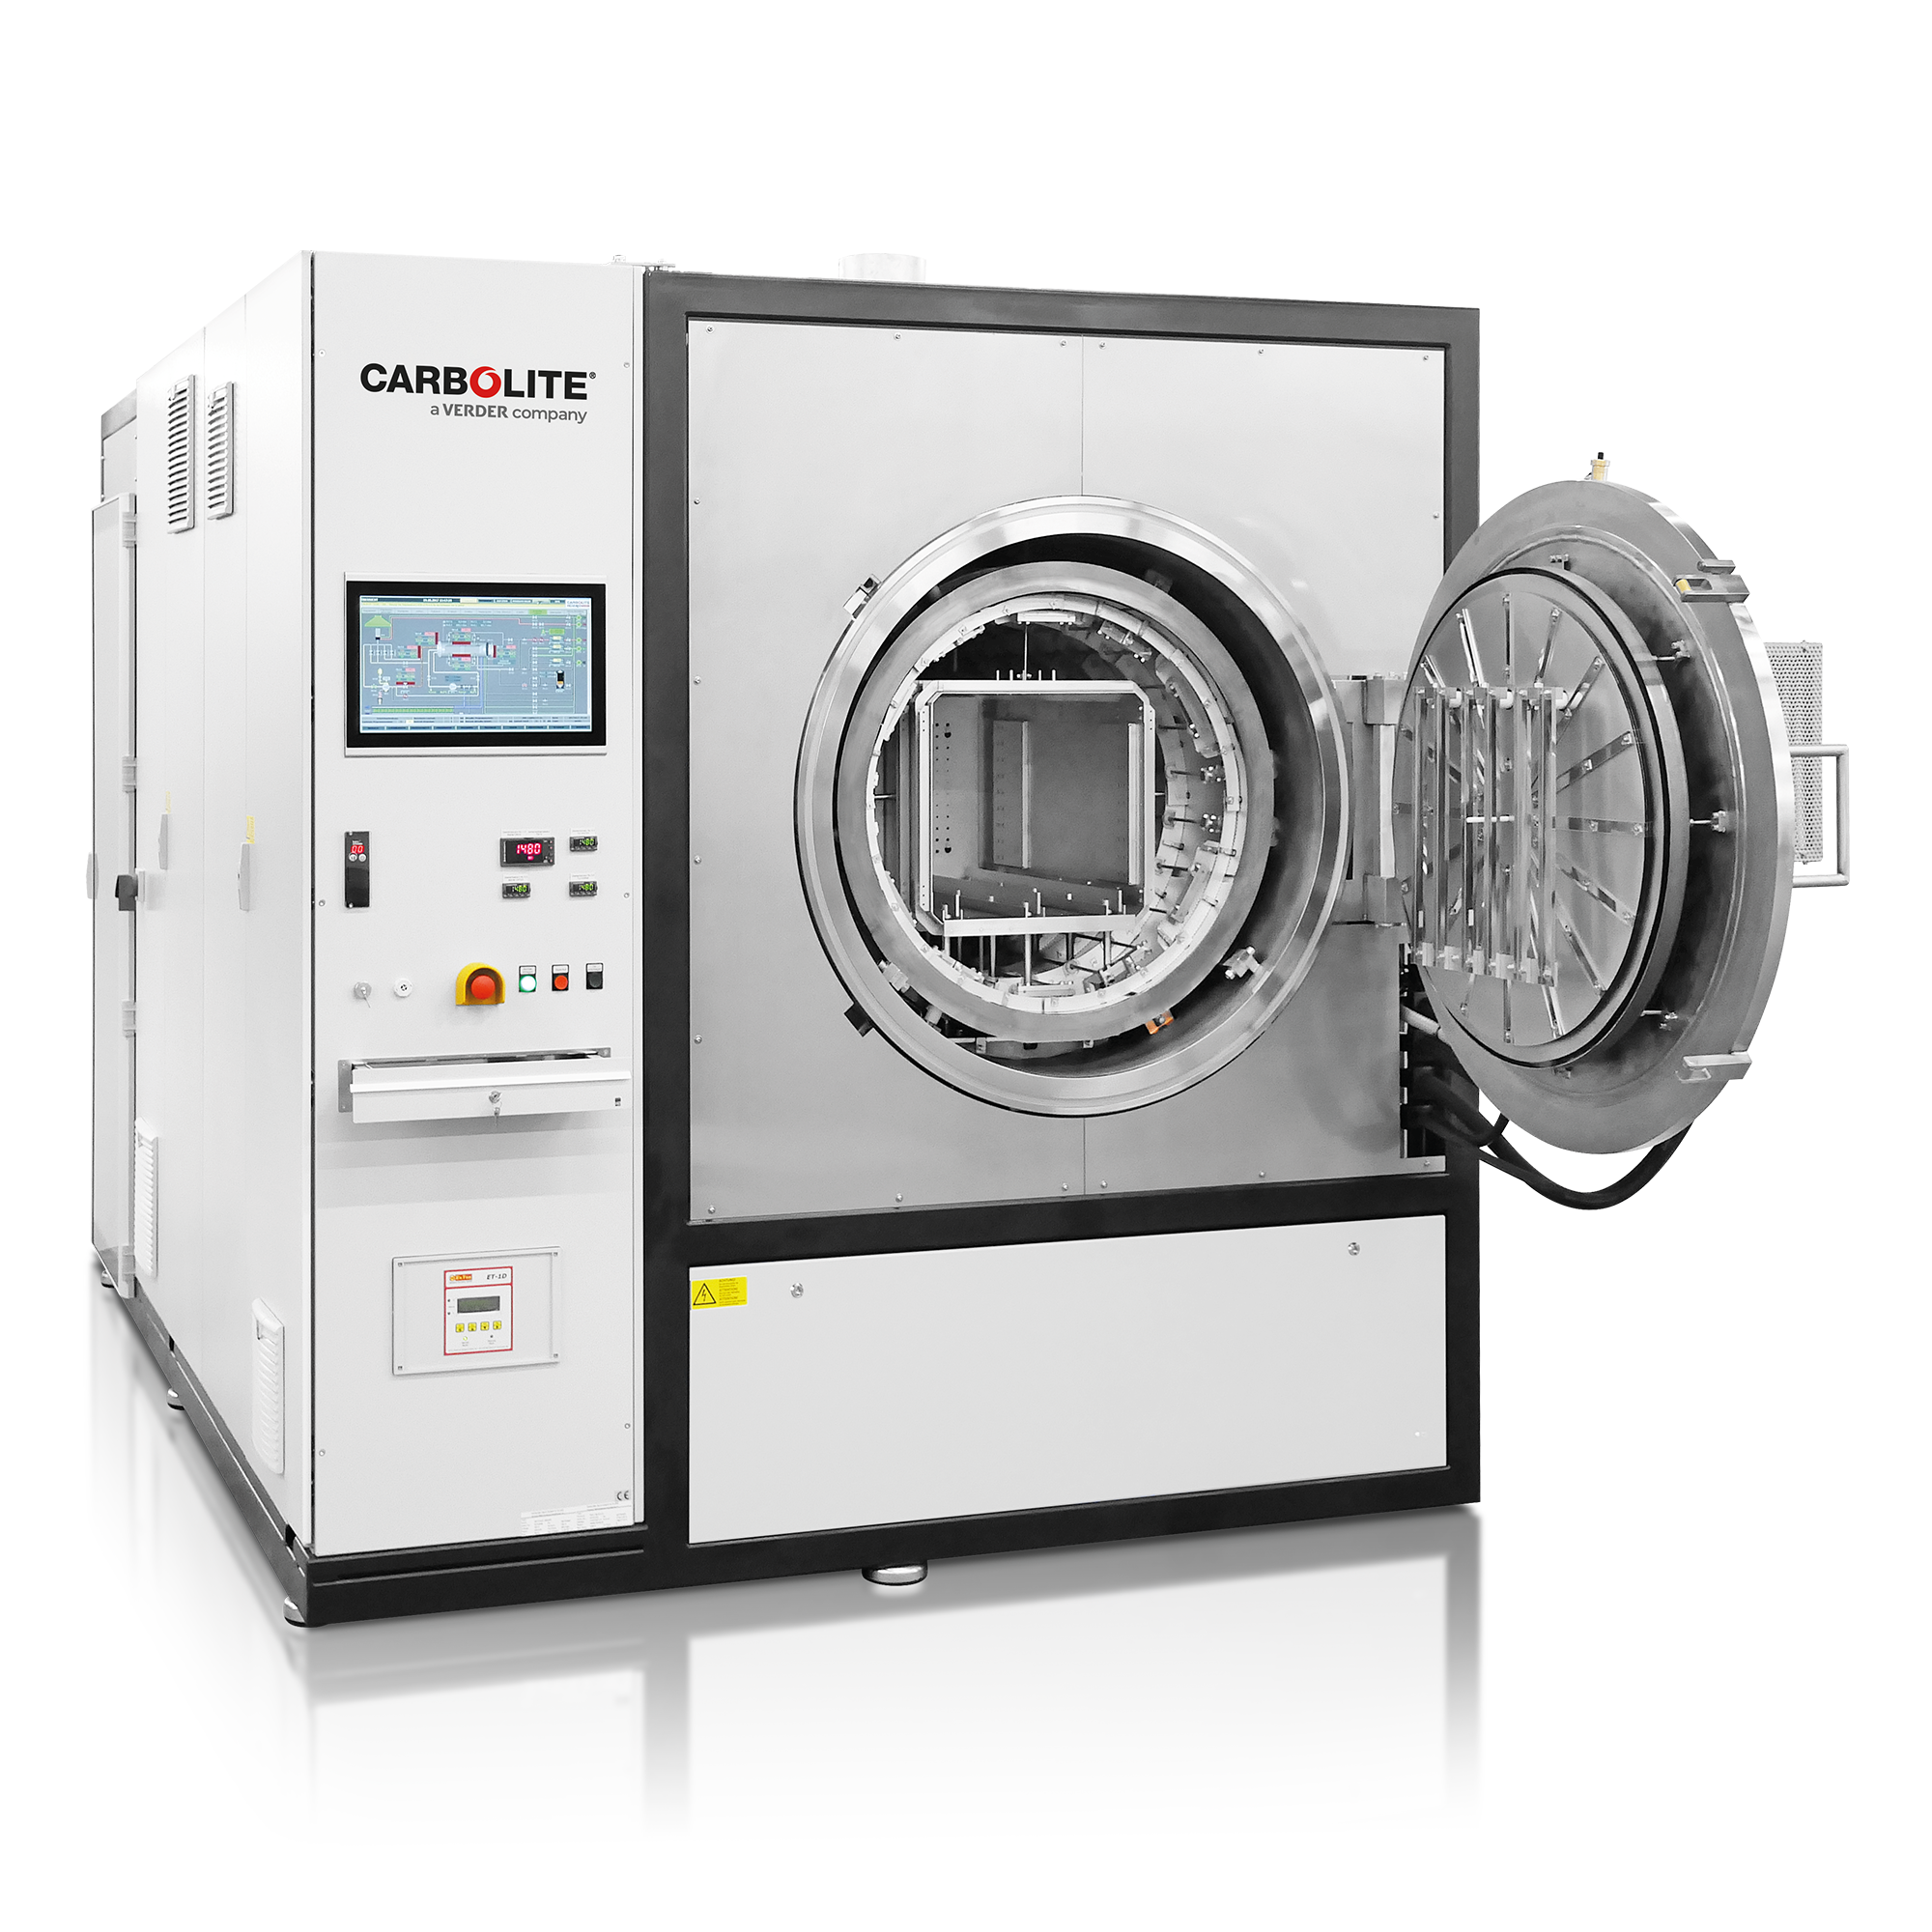
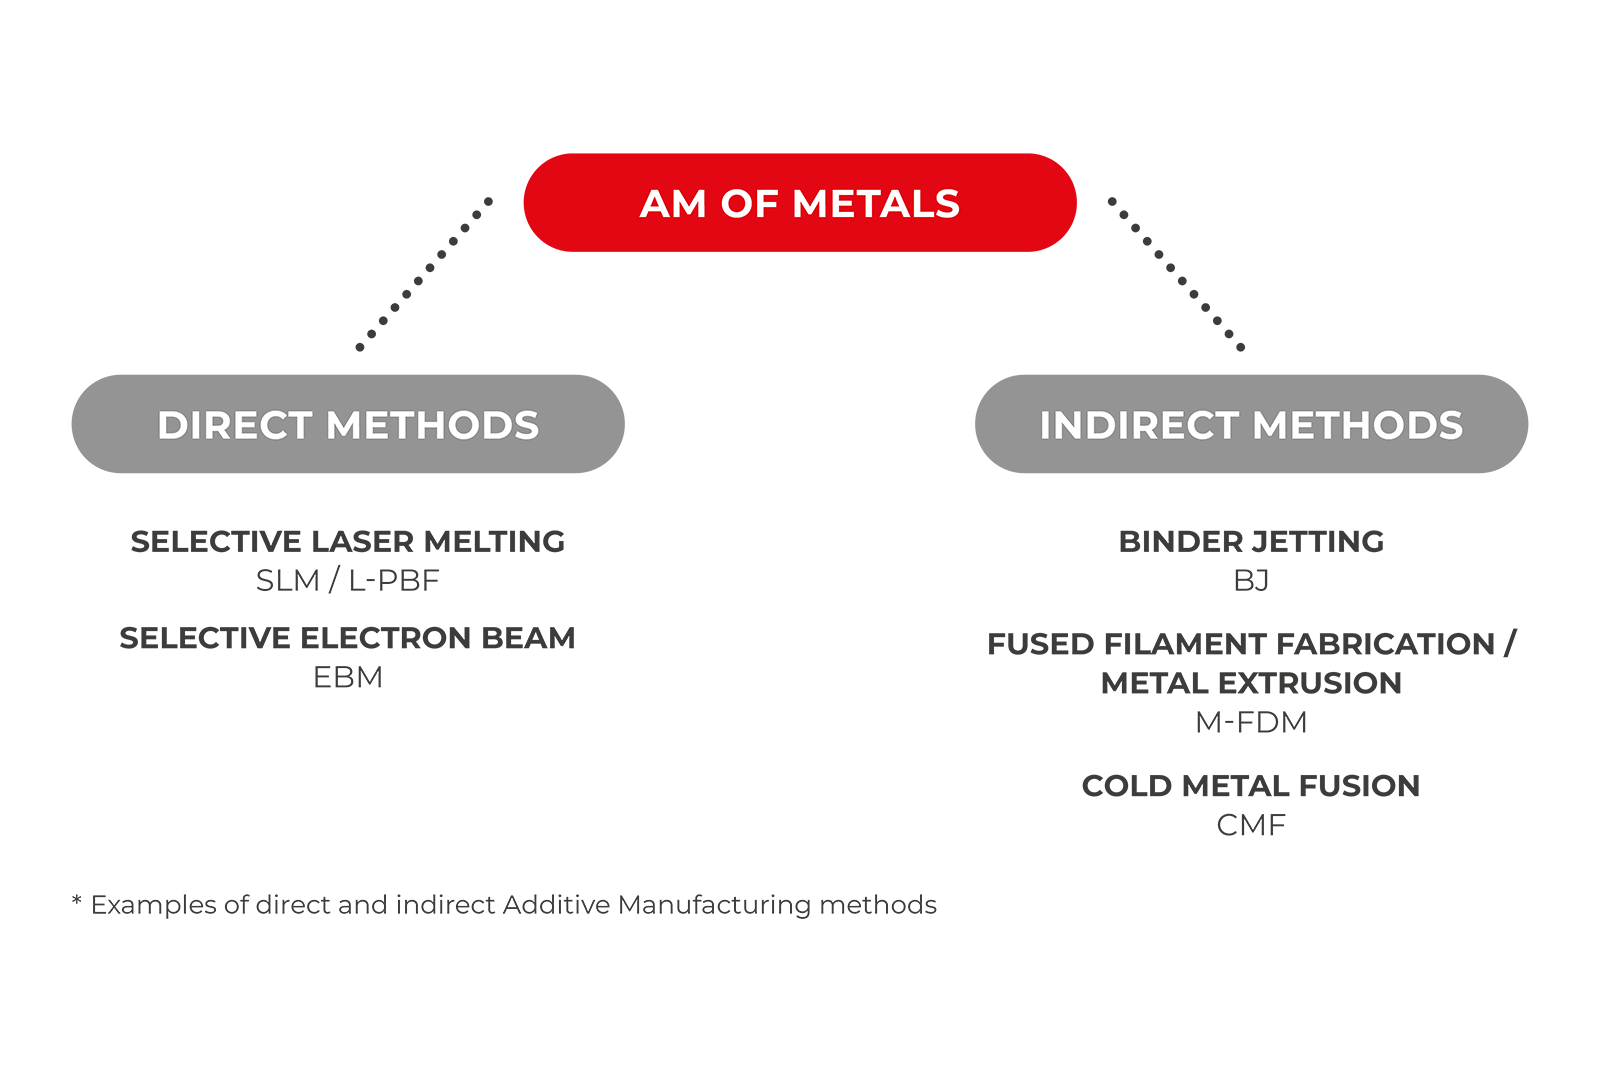
Processus direct et indirect. Aperçu : procédés de fabrication additive.
Les méthodes additives peuvent être divisées en deux catégories. Les méthodes directes telles que la SLM et l'EBM sont très connues et ont été largement acceptées sur le marché industriel.
Cependant, les méthodes indirectes ont gagné en importance ces dernières années. Dans ces procédés, une ébauche crue est produite lors de la première étape du processus, puis désoxydée et frittée lors de la deuxième étape.
| Méthodes directes de la MA. | Méthodes indirectes de l'AM | |
|---|---|---|
| Méthode. | L-PBF, EBM Processus en une étape Fabrication directe de composants par soudage. |
BJ, CMF, M-FDM Processus en deux étapes Première étape : fabrication des pièces brutes Deuxième étape : déliantage et frittage des pièces brutes |
| Avantages. |
|
|
| Désavantages. |
|
|
Fours et étuves. pour les méthodes d'addition directe.
Les procédés d'addition directe génèrent souvent une forte charge thermique en raison de l'apport de chaleur important pendant le processus de pressage. Carbolite met à la disposition de ses clients deux fours adaptés pour obtenir les meilleures propriétés possibles des composants.
GPCMA – Four à atmosphère modifiée.
Les fours à chambre à atmosphère contrôlée GPCMA sont équipés d'une cornue métallique permettant de créer un volume chauffé à atmosphère contrôlée. Il s'agit de modèles verticaux avec une porte battante facile à ouvrir.
Ils sont disponibles avec une plage de température maximale de 1000 °C à 1150 °C, en fonction du matériau choisi pour la cornue. Le volume de travail des cornues varie de 37 à 245 litres.
La teneur en oxygène peut être réduite à 30 ppm selon l'application. Parfait pour réduire la tension des composants fabriqués par procédé additif, en particulier ceux fabriqués par DMLS. Cette série de fours peut être spécifiée en option pour la conformité à la norme AMS2750F Nadcap classe 1 pour les applications aérospatiales.
| Modèle | Capacité de la cornue Taille de la plaque 350 x 250 x 250 (H x L x P) [mm]. |
Capacité de la cornue Taille de la plaque 400 x 400 x 400 (H x L x P) [mm]. |
|---|---|---|
| GPCMA/37 | 1 Plaque., Hauteur maximale. 100 mm | Rien. |
| GPCMA/56 | 1 Plaque., Hauteur maximale. 150 mm | Rien. |
| GPCMA/117 | 2 Plaque., Hauteur maximale. 200 mm | 1 Plaque., Hauteur maximale. 200 mm |
| GPCMA/174 | 2 Plaque., Hauteur maximale. 350 mm | 1 Plaque., Hauteur maximale. 350 mm |
| GPCMA/208 | 3 Plaque., Hauteur maximale. 350 mm | 2 Plaque., Hauteur maximale. 350 mm |
| GPCMA/245 | 4 Plaque., Hauteur maximale. 400mm | 1 Plaque., Hauteur maximale. 400mm |
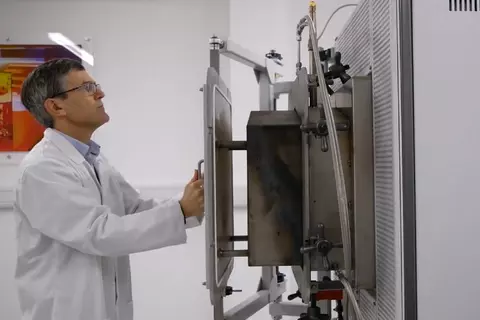
Vidéo produit: Four à chambre sous atmosphère modifiée - GPCMA
V-L – Four à cylindre.
Le four V-L convient pour générer les pressions de service les plus basses possibles. Cette capacité de vide permet d'obtenir une atmosphère gazeuse d'une pureté maximale.
Exemples d´applications
- Recuit, brasage fort, dégazage, trempe, prototypage rapide, frittage, brasage, synthèse, recuit, détente de pièces imprimées en 3D par fabrication additive.
Avantages
- Réduction du stress
- Argon, azote, gaz de synthèse, vide poussé
- Taux d'oxygène < 30 ppm
- Répartition précise de la température
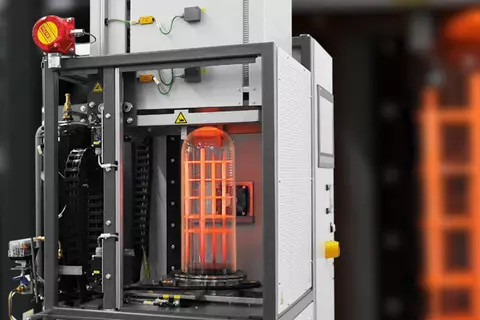
Vidéo produit: V-L – Four à cylindre.
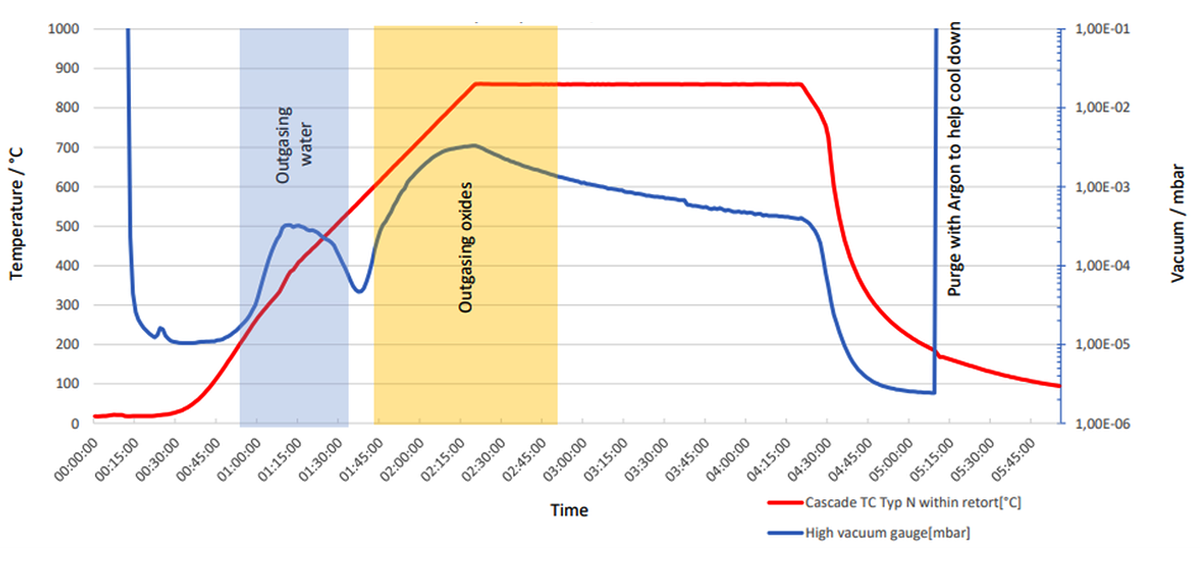
Processus de traitement thermique typique : traitement thermique sous vide poussé d'un alliage de titane pour réduire les contraintes après impression laser 3D avec une turbopompe de 1200 l/s.
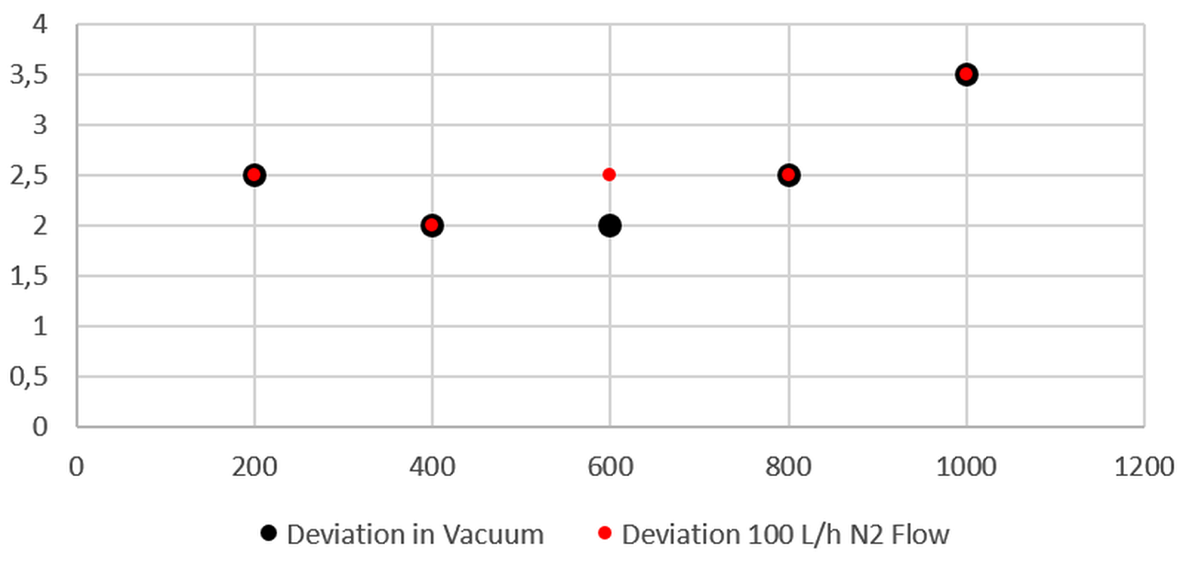
V-L 180-300
Écart de température en °C
Axe x :
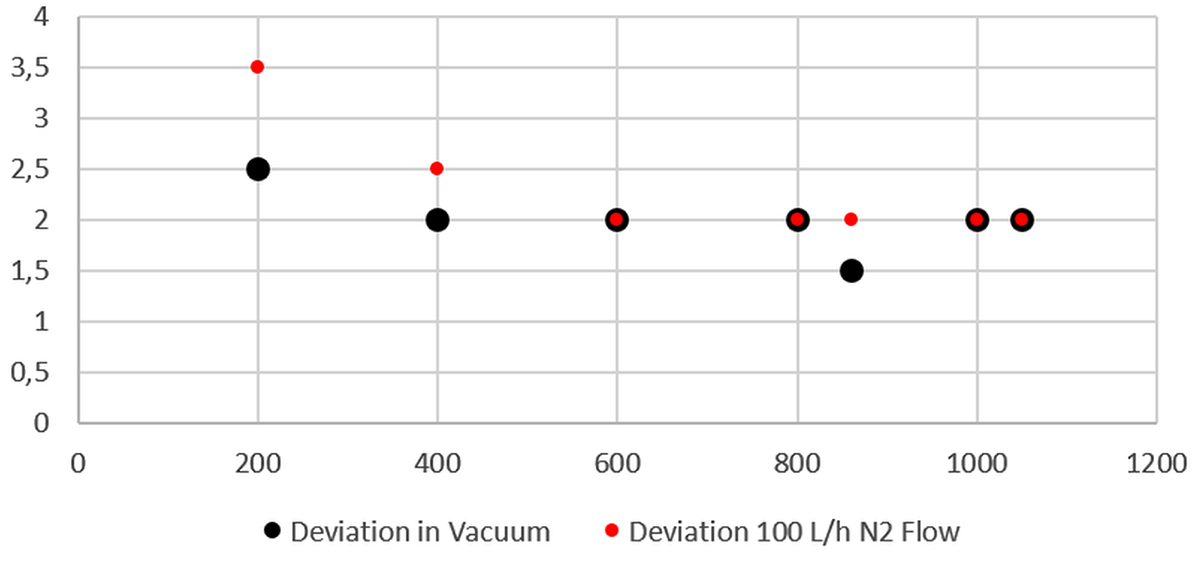
V-L 450-600
Écart de température en °C
Axe x :
Fours de déliantage et de frittage. pour les méthodes additives indirectes.
GLO 8 litres - four d'entrée de gamme.
Avec le GLO 8/13, Carbolite propose un petit four polyvalent pour la fabrication additive. Le four est équipé d'éléments chauffants à symétrie de révolution qui entourent une cornue cylindrique et assurent ainsi un chauffage uniforme sur toute la longueur. Le four peut fonctionner soit avec de l'azote, de l'argon ou du gaz de synthèse (N2/H2 95/5 % ou Ar/H2 98/2).
Exemples d´applications
- Déliantage thermique, frittage, pyrolyse, synthèse, recuit, trempe.
Avantages
- Jusqu'à 1300 °C
- ∅ 180 mm
- Étanche au gaz
- Robuste et fiable
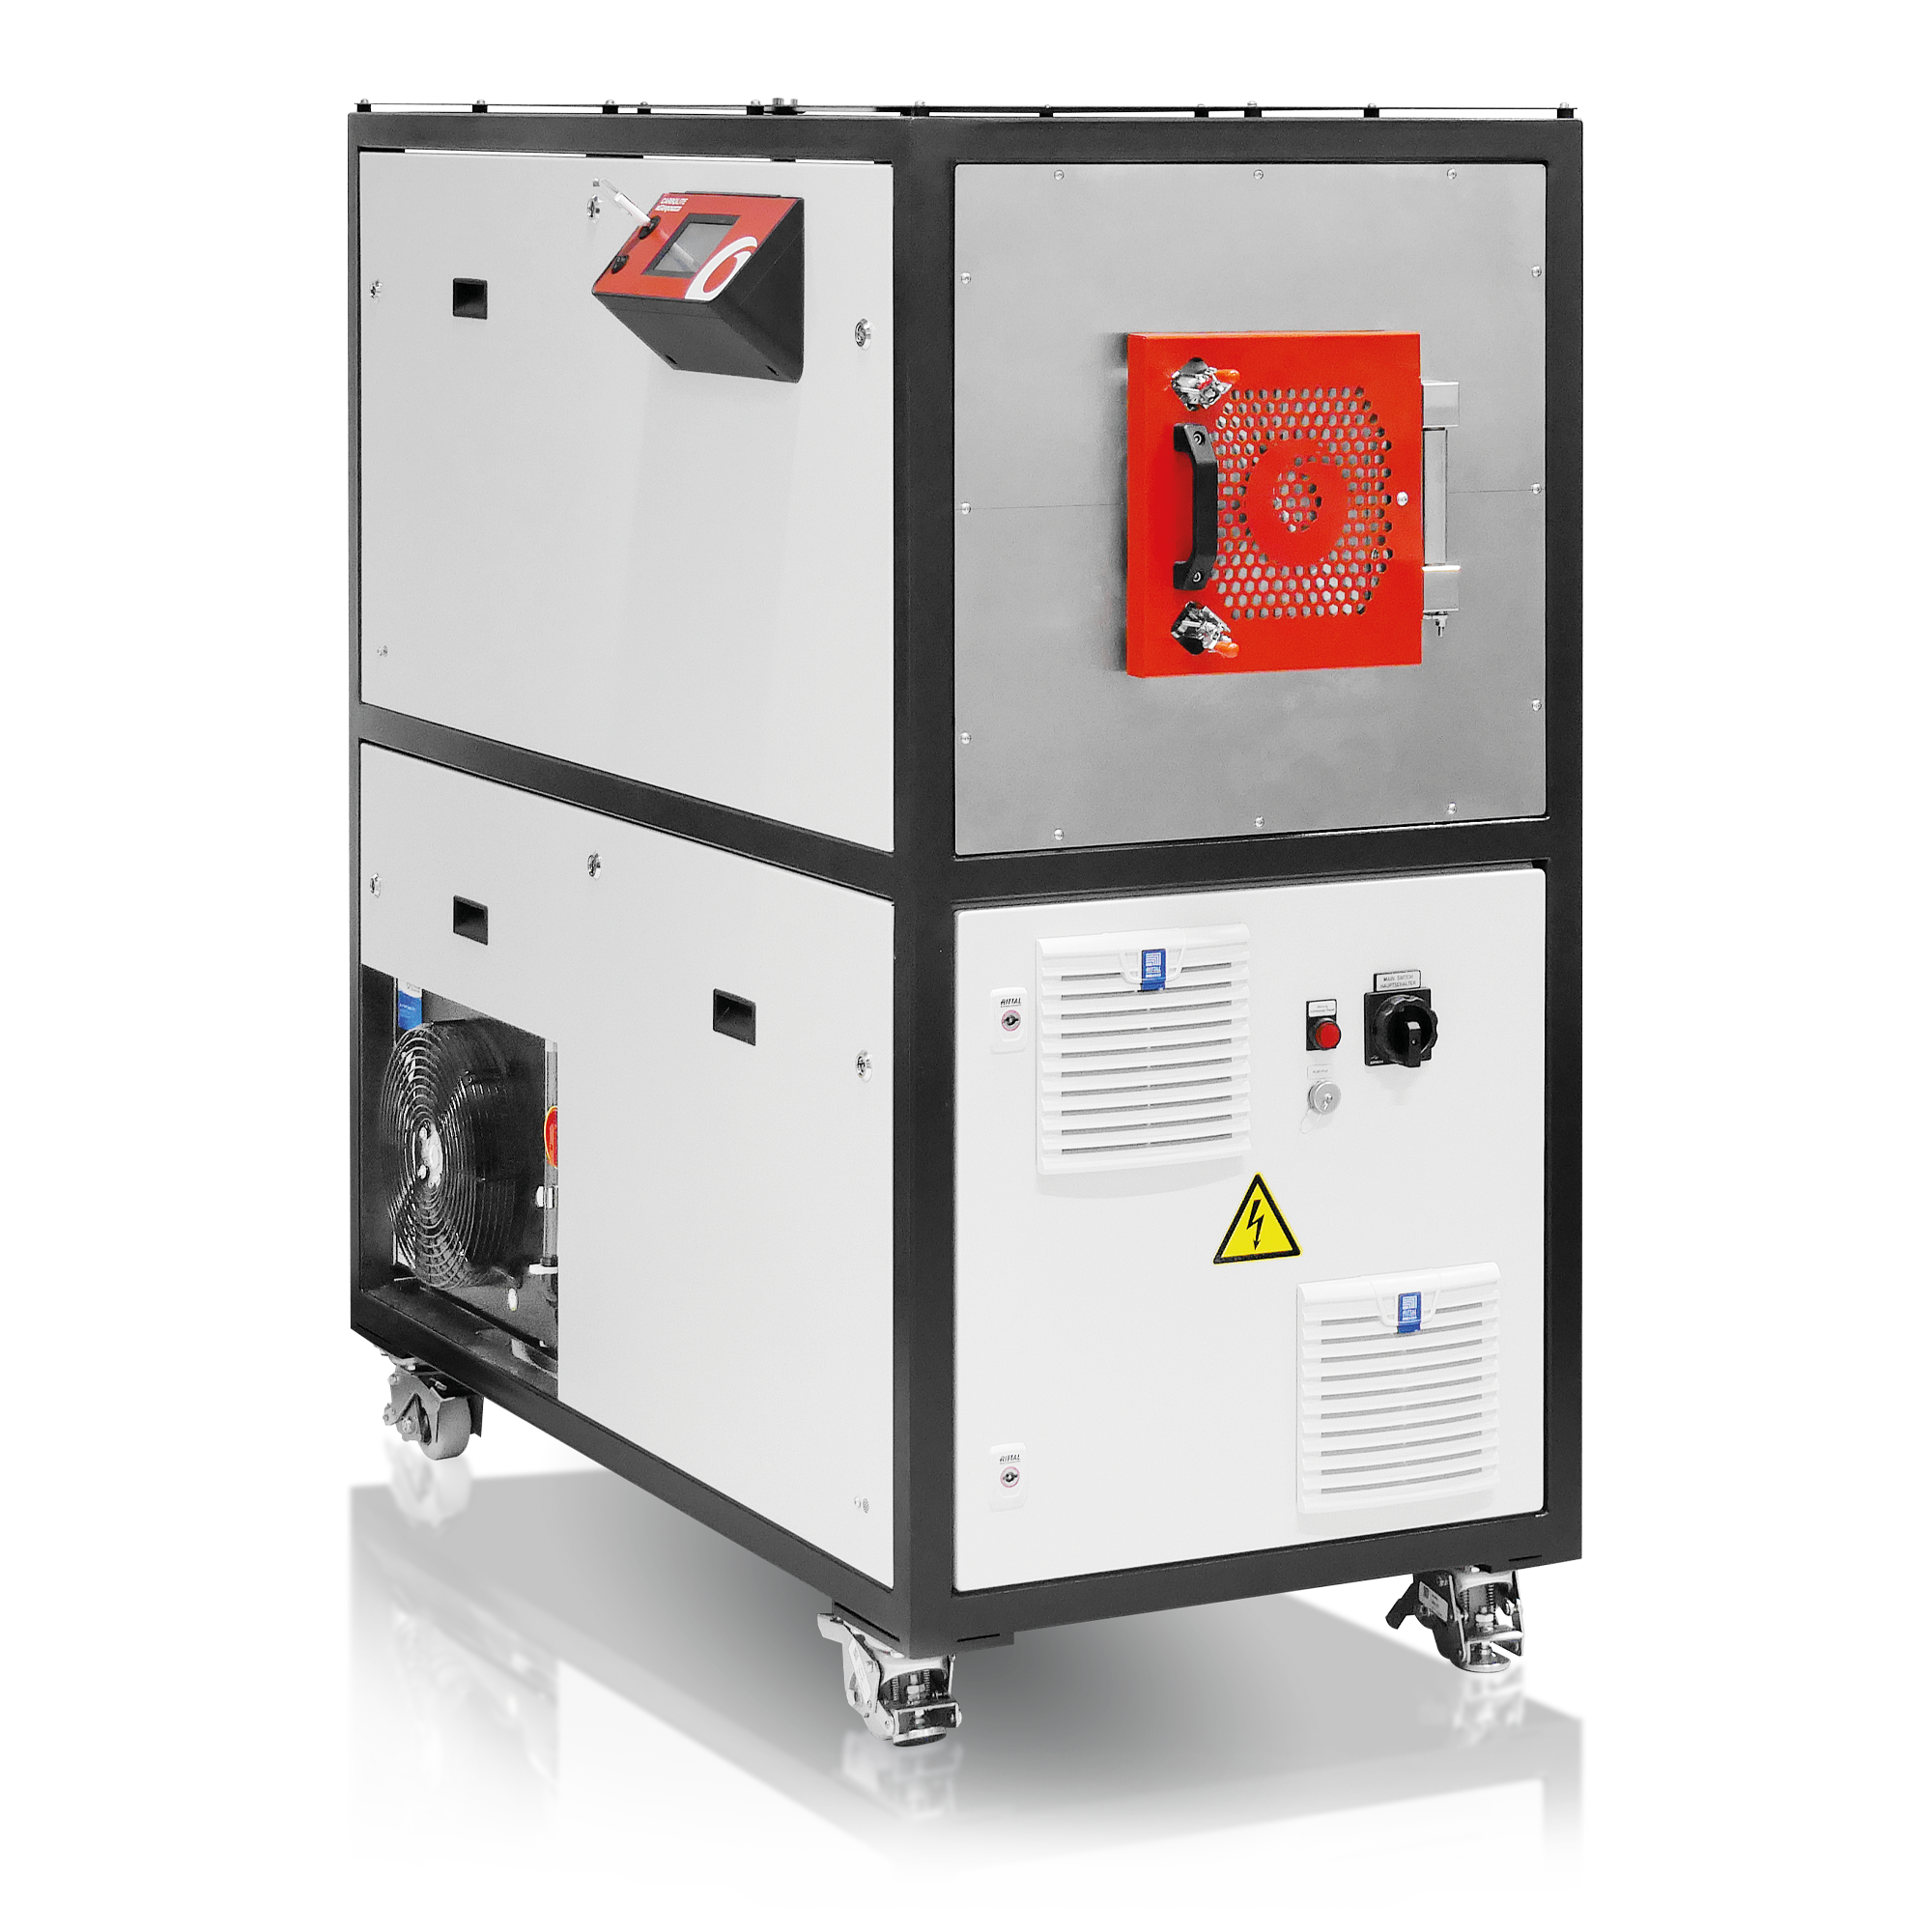
HTK 8 à 120 litres – des fours sophistiqués.
La série de fours haute température HTK de Carbolite se compose de plusieurs fours à chauffage métallique en molybdène et en tungstène.
Selon les besoins du client, ces fours peuvent fonctionner jusqu'à 2200 °C avec de l'hydrogène, de l'azote et de l'argon ou sous vide. La concentration des gaz peut être réglée librement.
Les fours à chambre HTK 8 et HTK 25 sont souvent utilisés pour des applications de fabrication additive indirecte. L'espace utilisable, le contrôle précis de la température et l'uniformité présentent des avantages pour les procédés de fabrication additive indirecte.
Exemples d´applications
- Déliantage thermique, frittage, pyrolyse, synthèse, recuit, trempe.
Avantages
- Jusqu'à 2200 °C
- Volume de 8 à 320 litres
- Sous vide fin ou poussé
- Convient à tous les matériaux < .
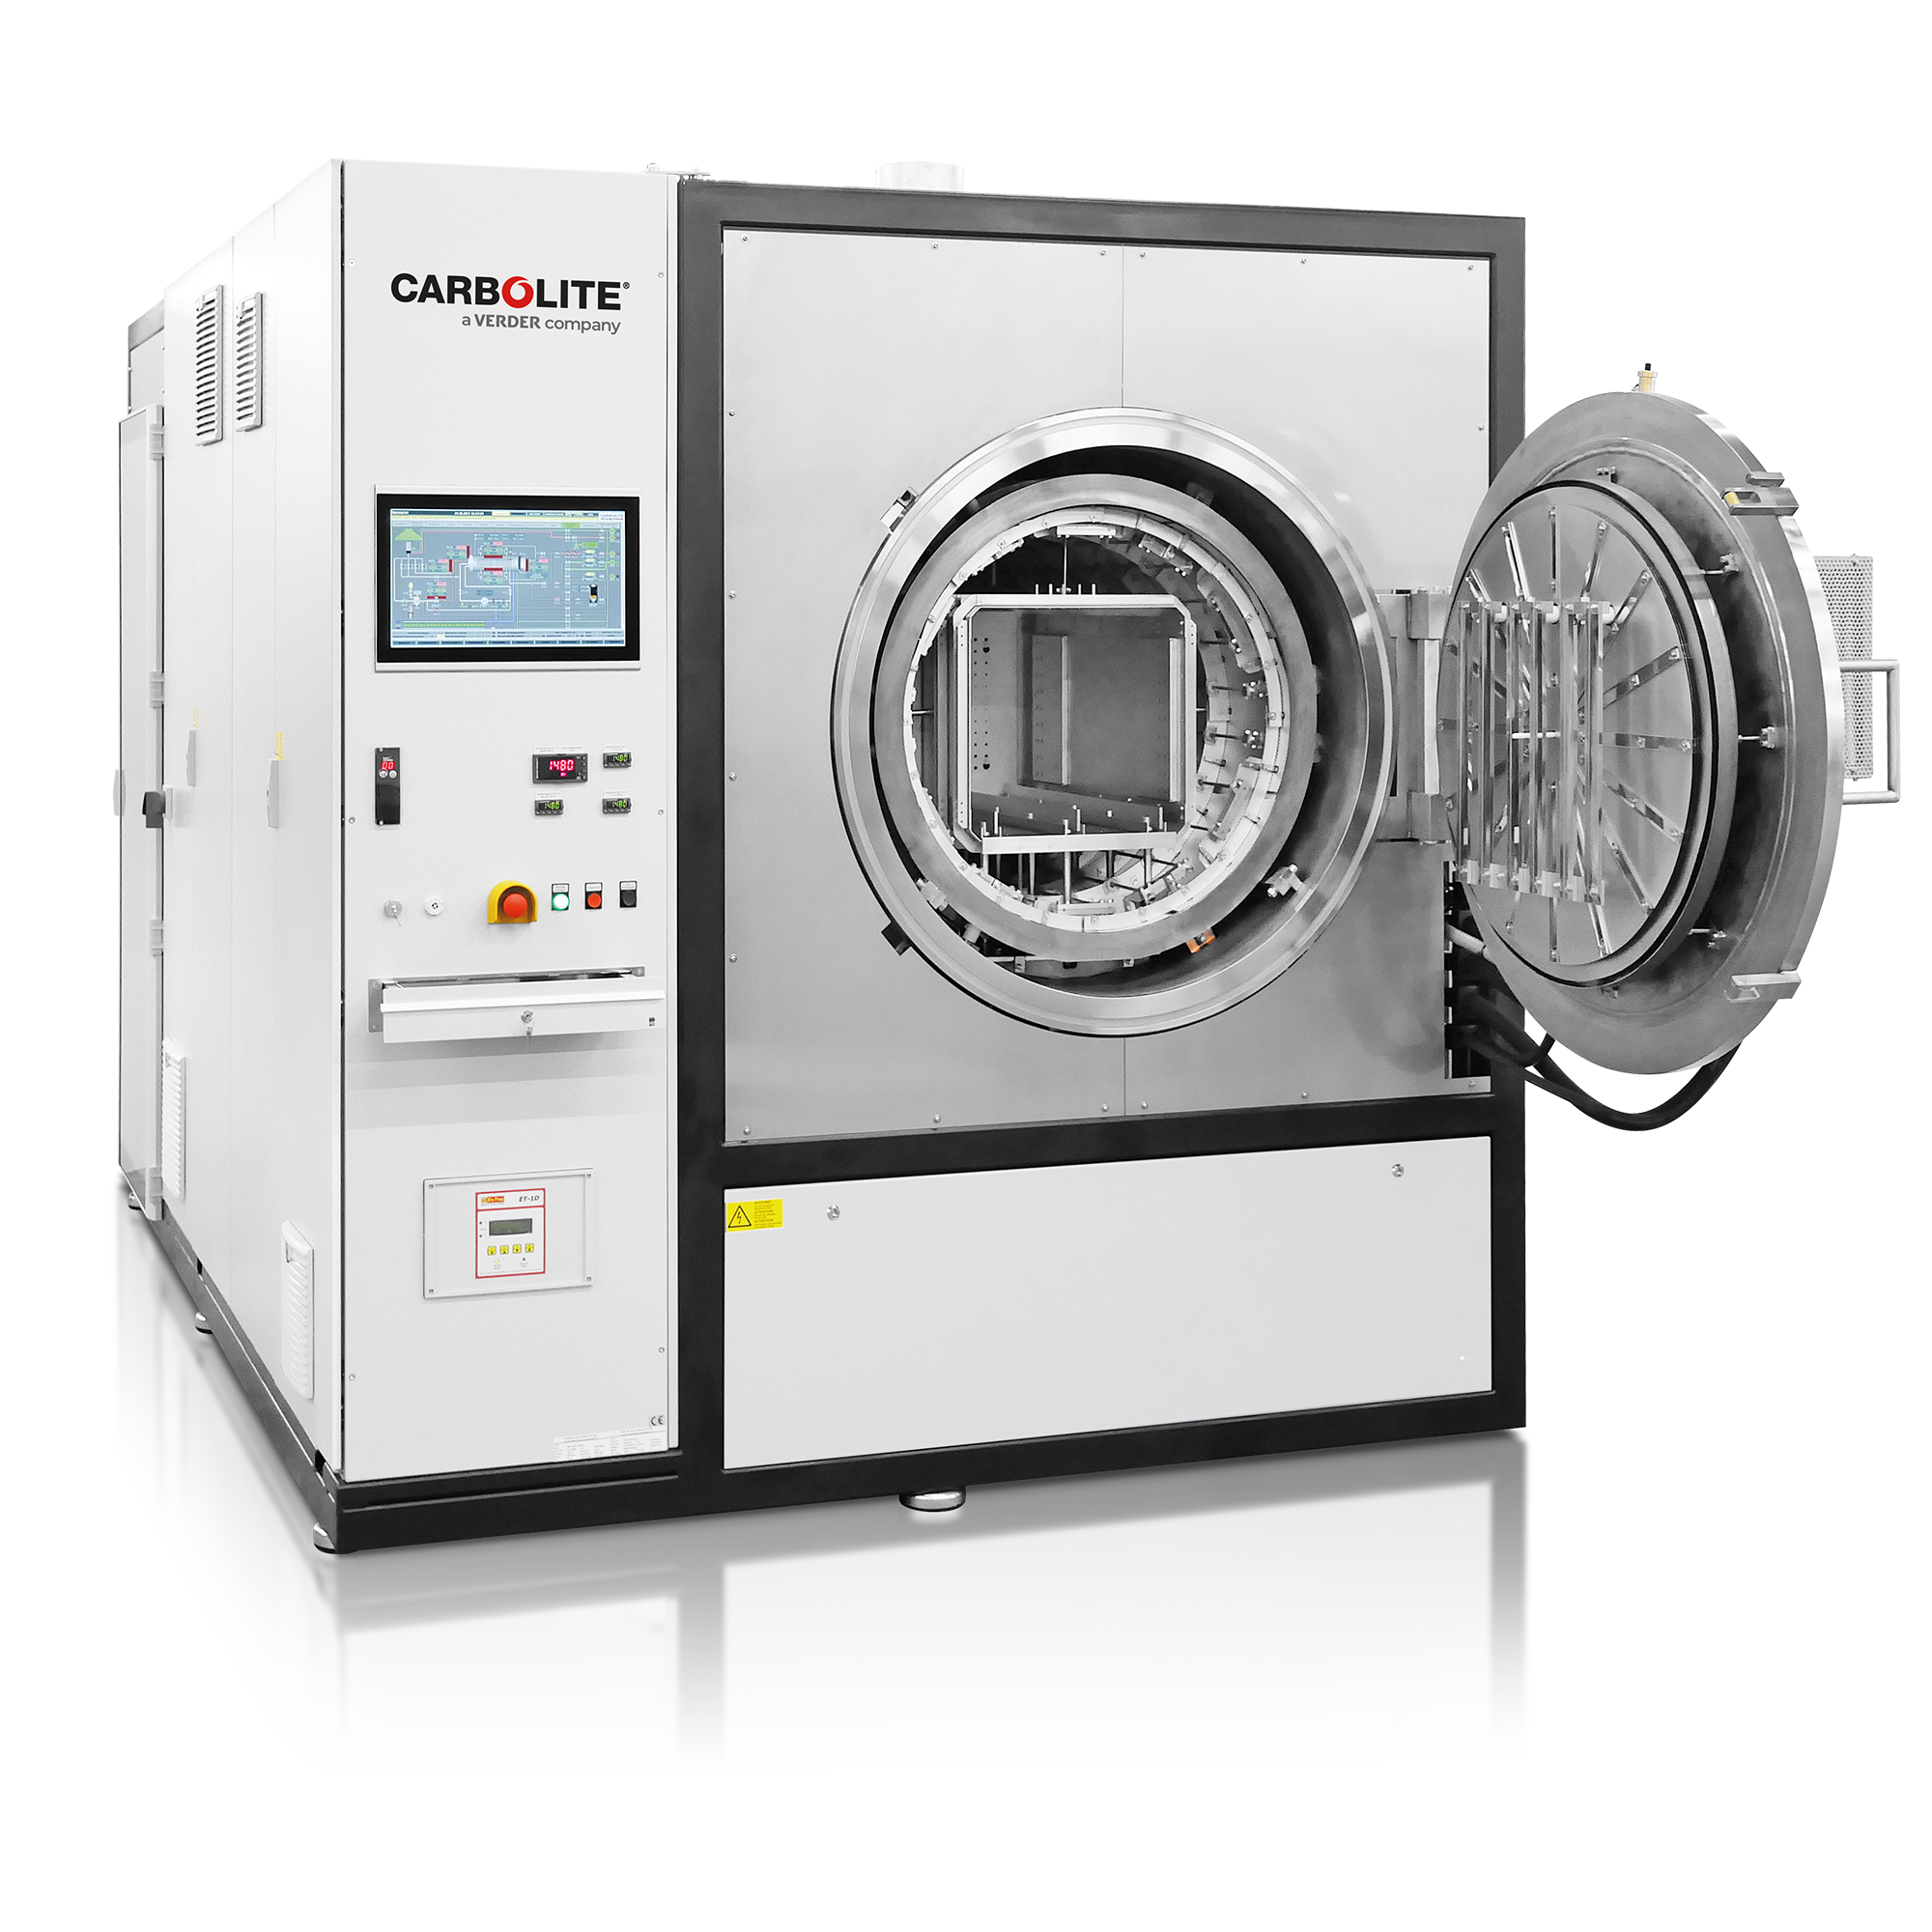
Vidéos
Vidéo produit: Four à chambre sous atmosphère modifiée - GPCMA
Vidéo produit: V-L – Four à cylindre.
Vidéo produit: HTMA - Etuves sous atmosphère contrôlée
Vidéo produit: Four à chambre, isolation métallique - HTK
Heat Treating Powder Injection Molded & Additive Manufactured Parts
CARBOLITE GERO offers suitable furnaces for the various process steps in powder injection molding and additive manufacturing of metal and ceramic parts, such as thermal or catalytic debinding, drying of parts e. g. after solvent debinding, stress relieving, as well as sintering under protective gas, hydrogen or vacuum. Additive Manufacturing (AM) involving metals can be divided into direct and indirect processes. CARBOLITE GERO has purposely designed their product ranges to the highest specifications; with the GPCMA for direct, and the HTK for indirect 3D Additive Manufacturing and Powder Injection Molding (PIM) processes. These are just two products from the comprehensive additive manufacturing portfolio offered by CARBOLITE GERO.
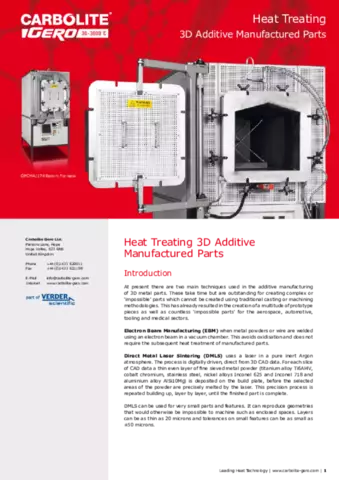
Heat Treating 3D Additive Manufactured Parts
At present, there are two main techniques used in the additive manufacturing of 3D metal parts, Electron Beam Manufacturing (EBM) and Direct Metal Laser Sintering (DMLS). These take time but are outstanding for creating complex or ‘impossible’ parts which cannot be created using traditional casting or machining methodologies. This has already resulted in the creation of a multitude of prototype pieces as well as countless ‘impossible parts’ for the aerospace, automotive, tooling and medical sectors.
Contactez nous pour un devis gratuit
Carbolite products and services are available via a global network of daughter companies and fully trained distributors. Our staff will be happy to assist with any inquiry you might have.
Contact us for a free consultation and talk to a product specialist to find the most suitable solution for your application needs!