



Descubra la gama de hornos y estufas de última generación de Carbolite para la fabricación aditiva, que incluye sistemas avanzados de desbanderizado y sinterización. Carbolite ofrece las soluciones innovadoras que usted necesita para llevar su fabricación aditiva al siguiente nivel.
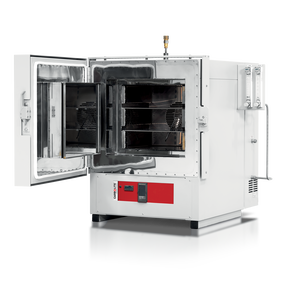
- Temp. máx.: 400 - 700 °C
- Volúmenes de cámara: 28 a 1000 litros
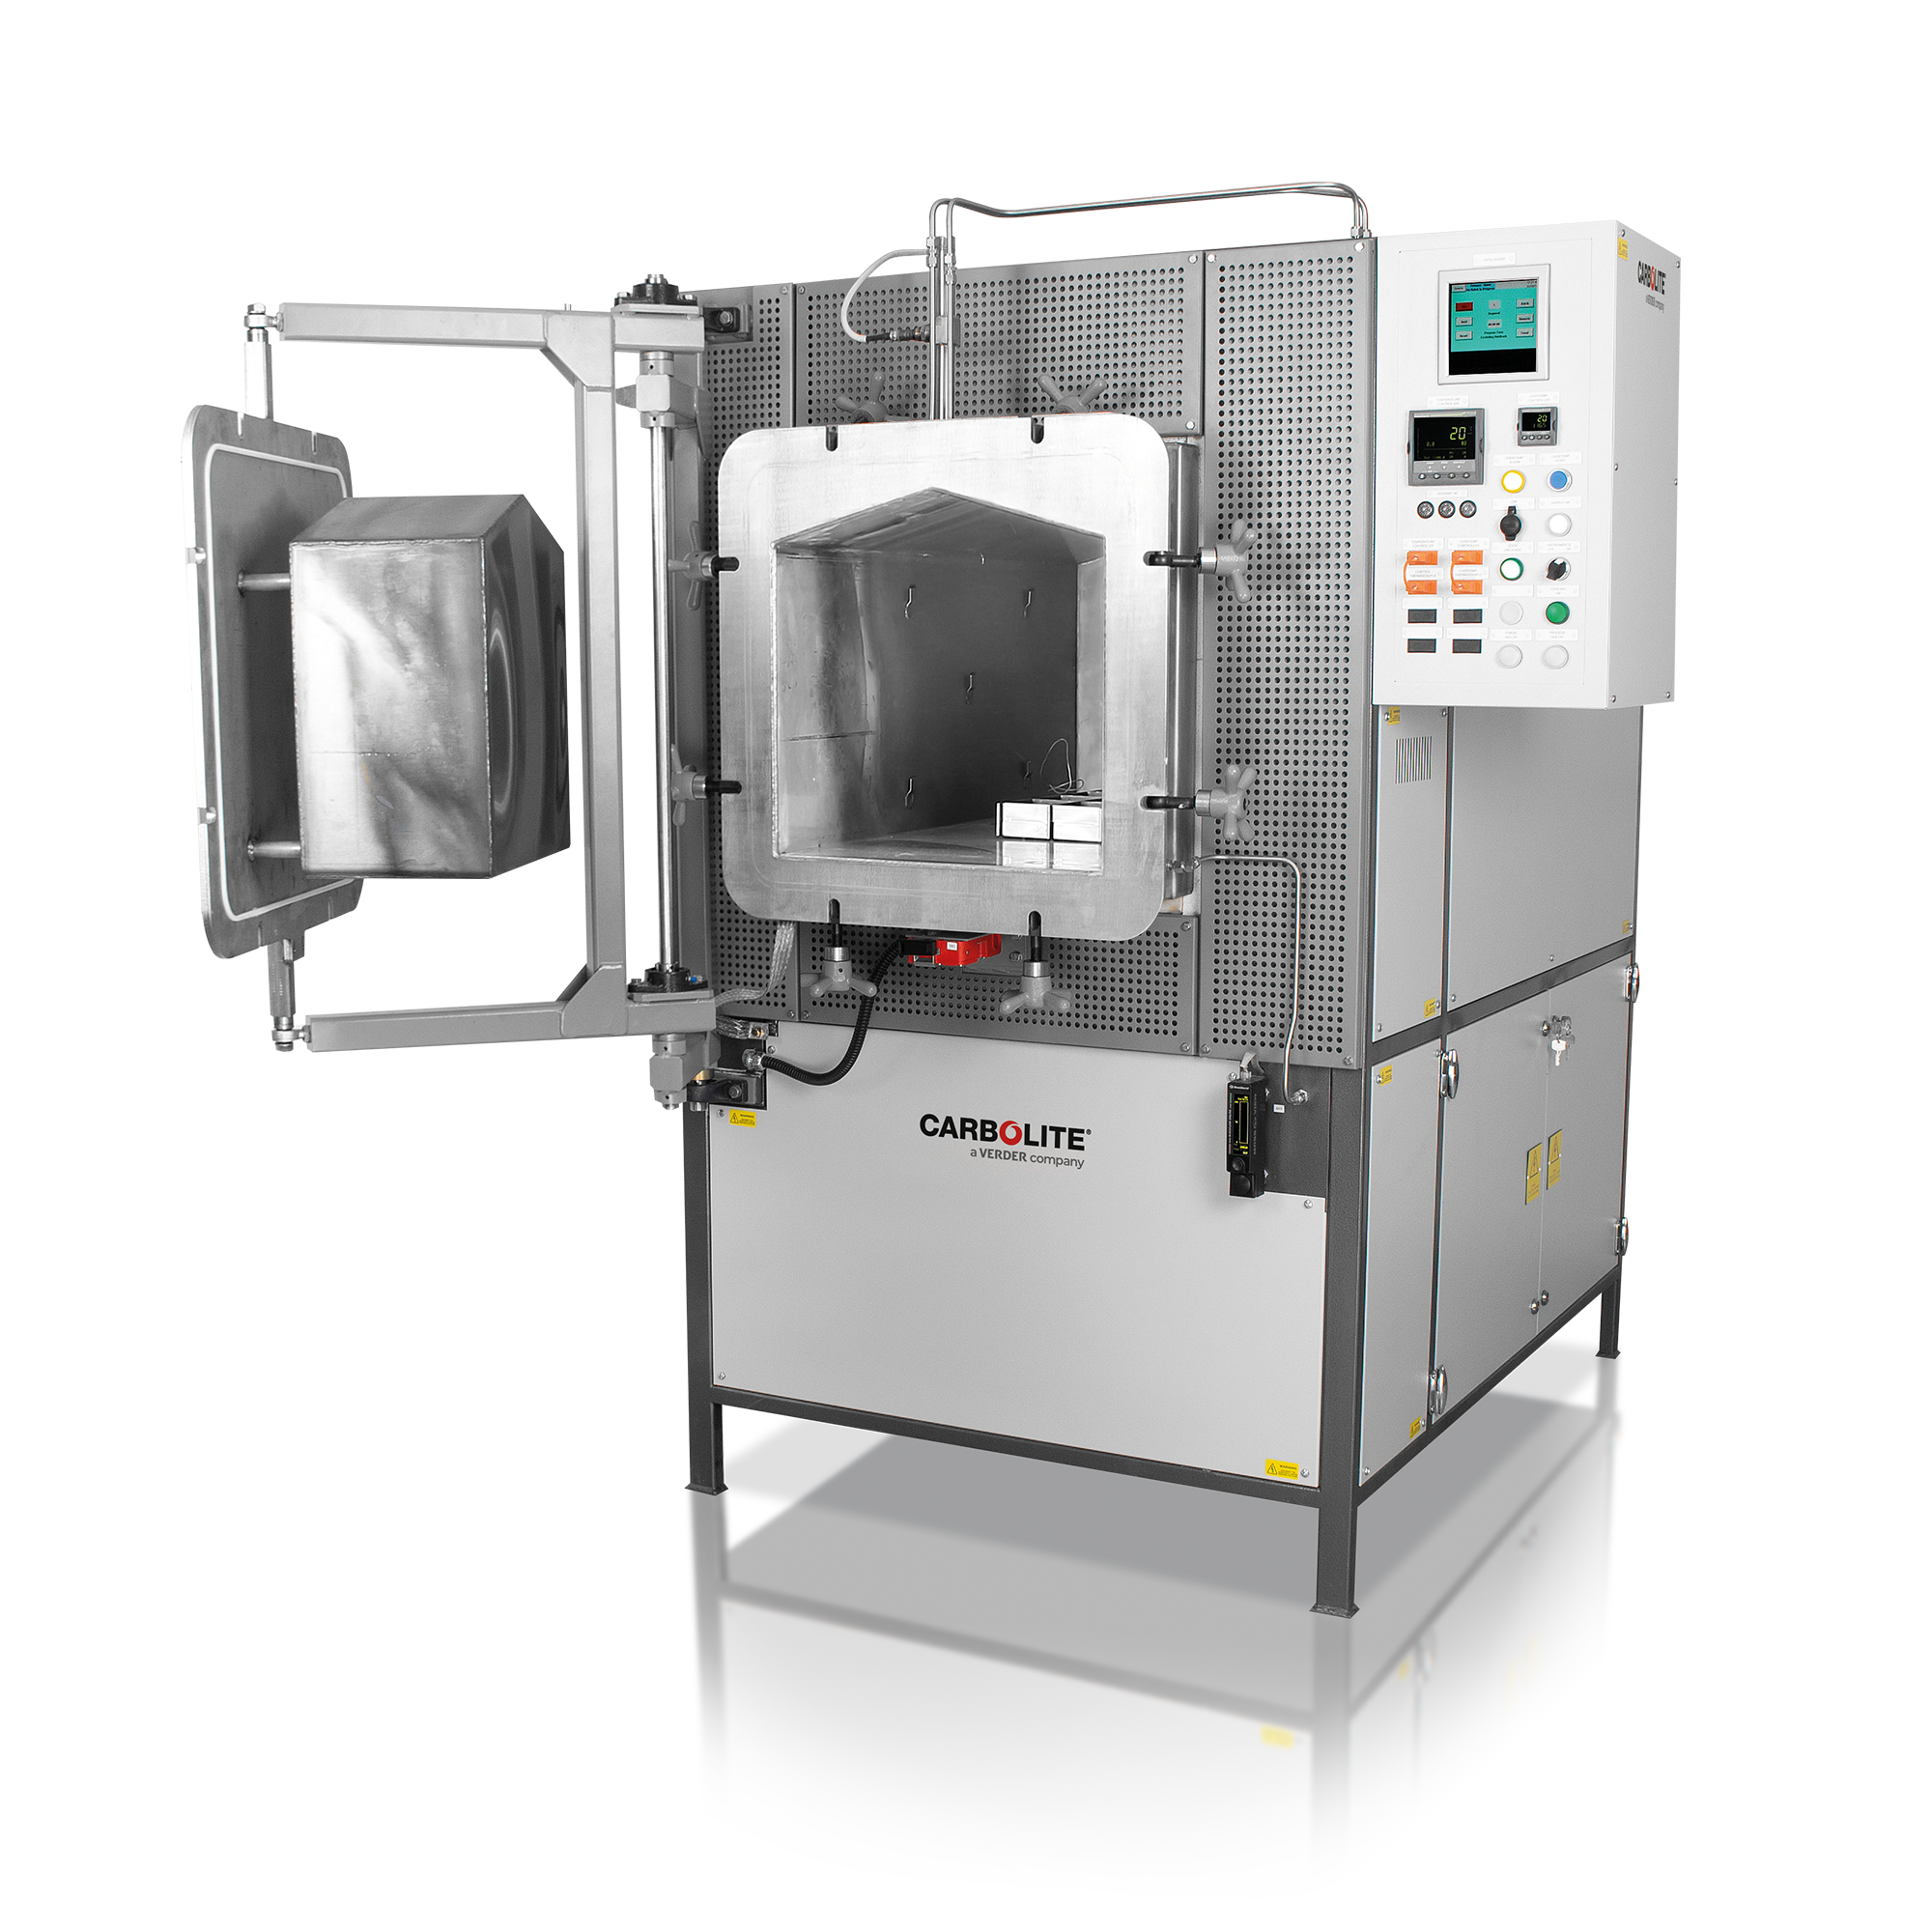
- Temp. máx.: 1150 °C
- Volumen de cámara: 56 a 245 litros
- Retorta metálica para atmósferas controladas
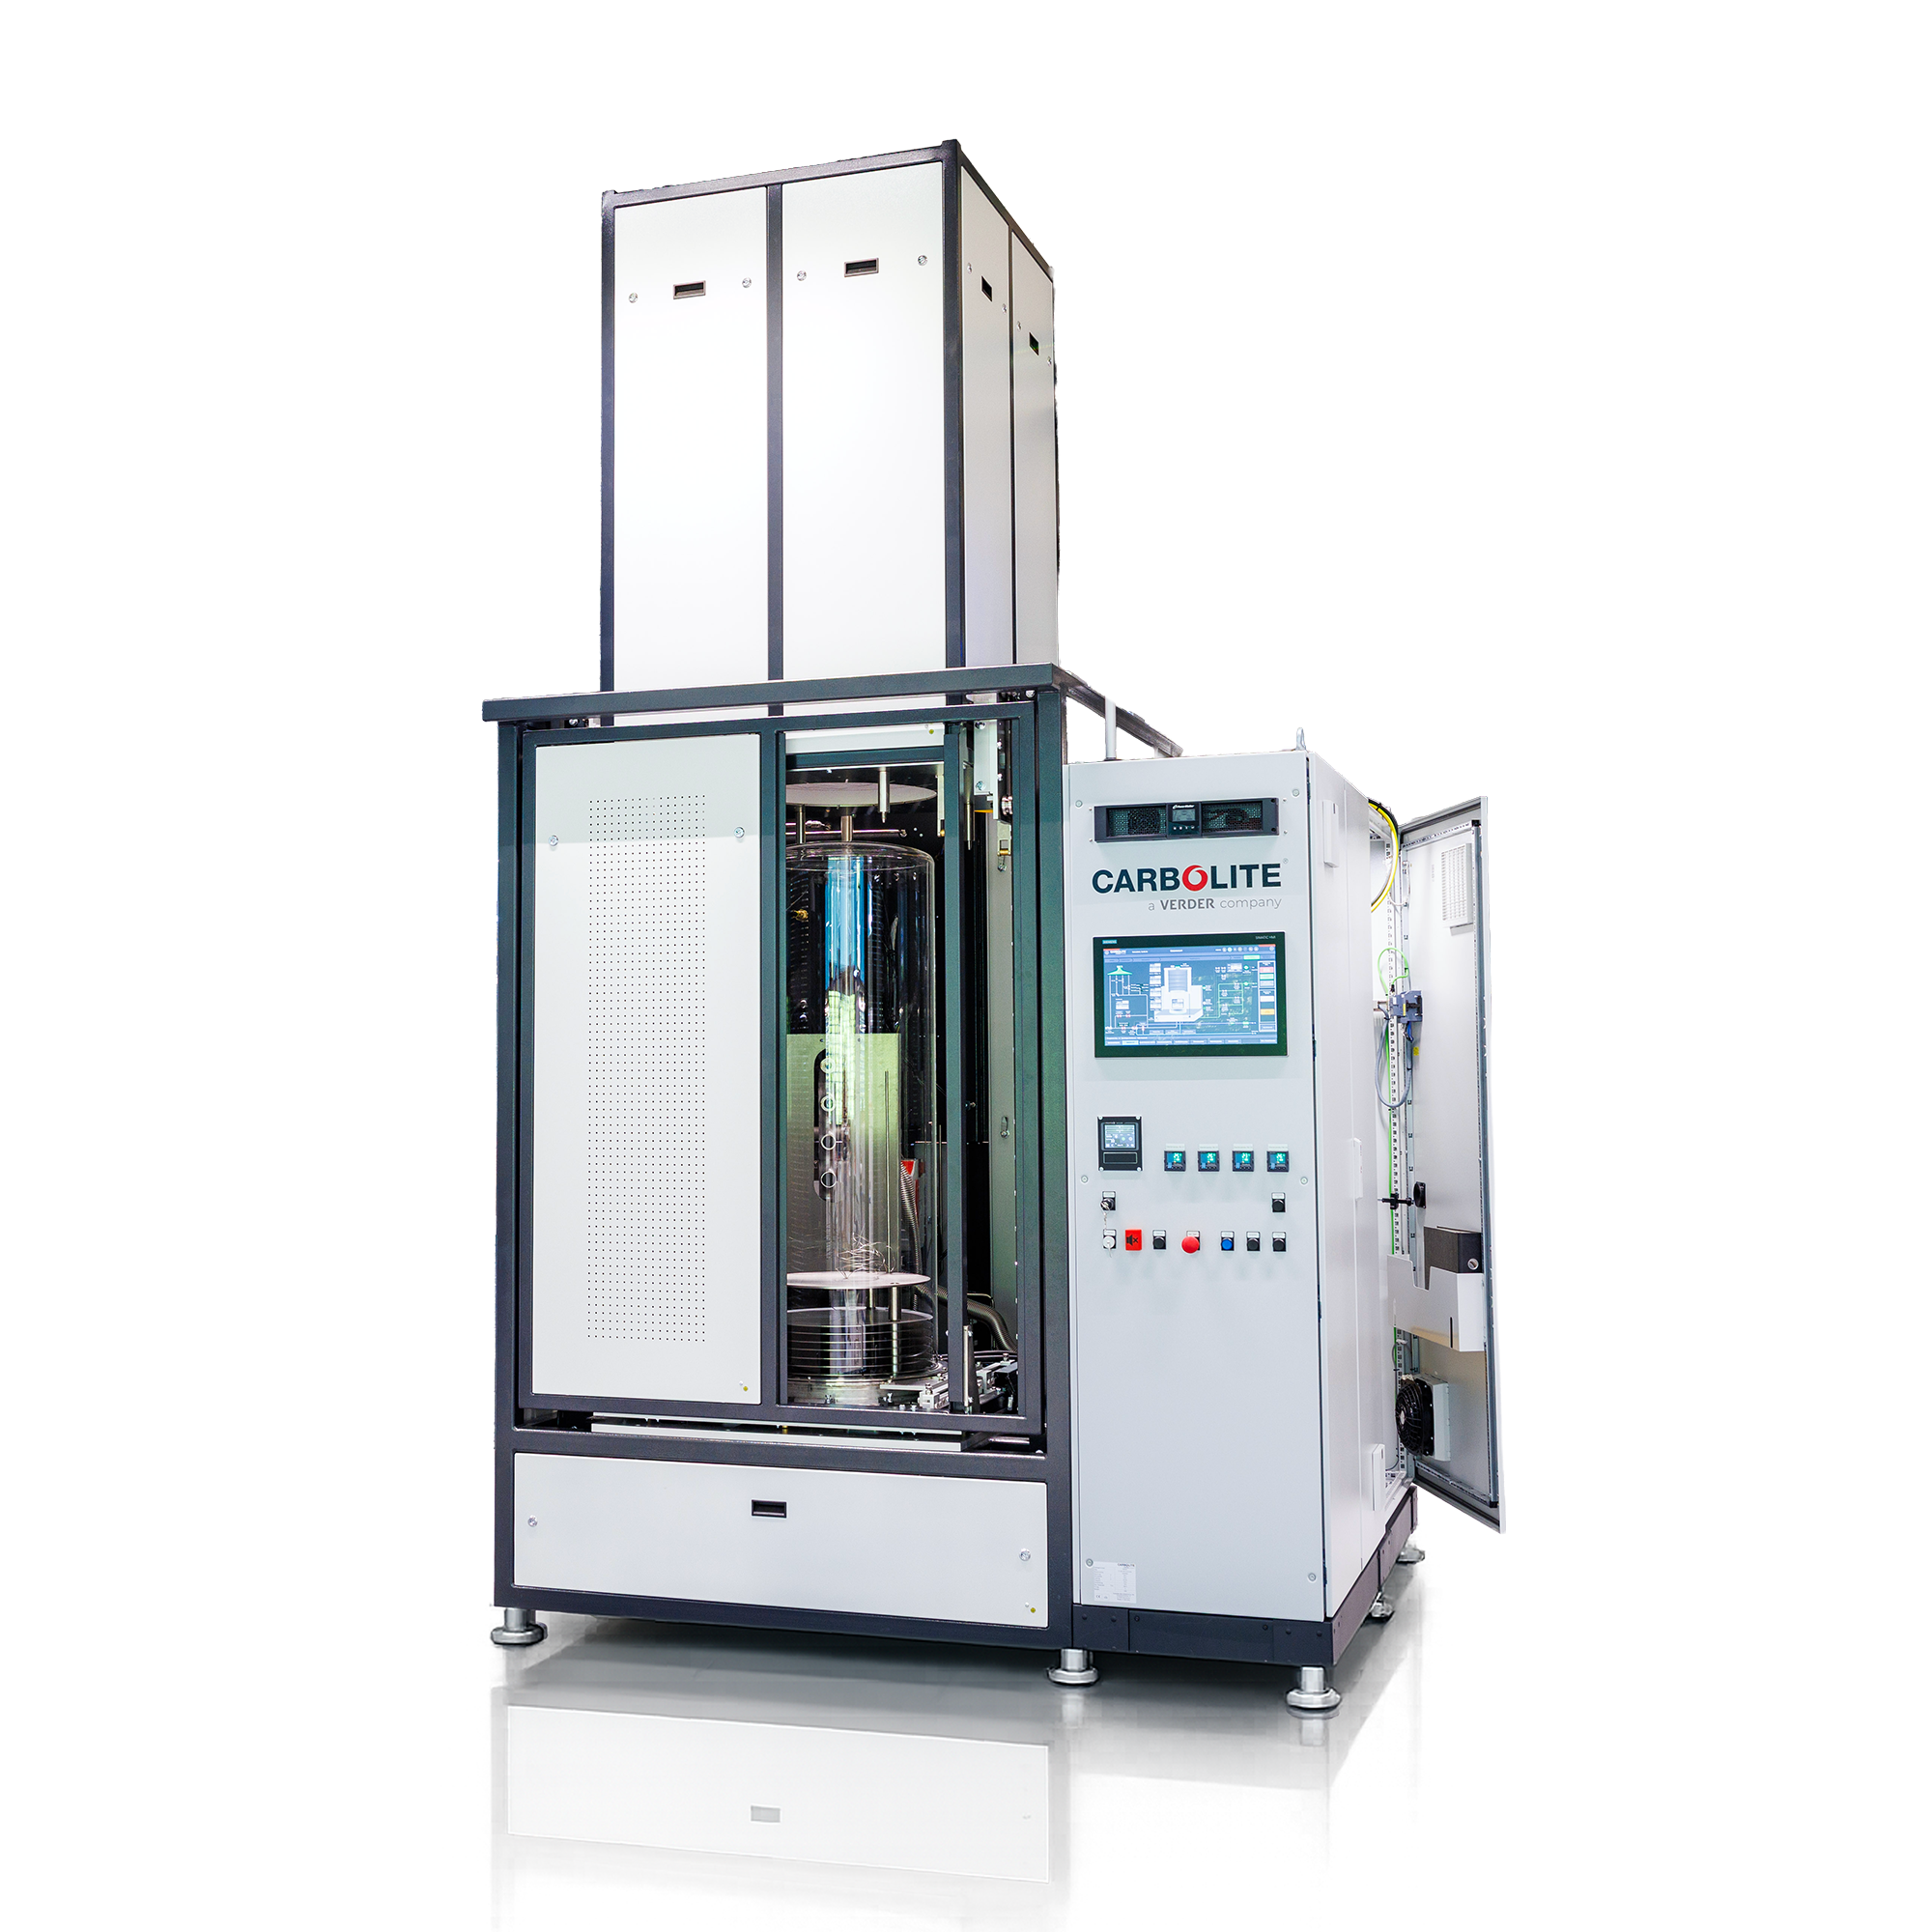
- Temp. máx.: 1050 °C
- Volumen: 7,5 a 95 litros
- Automatic tube furnace for applications in atmospheres with highest possible purity
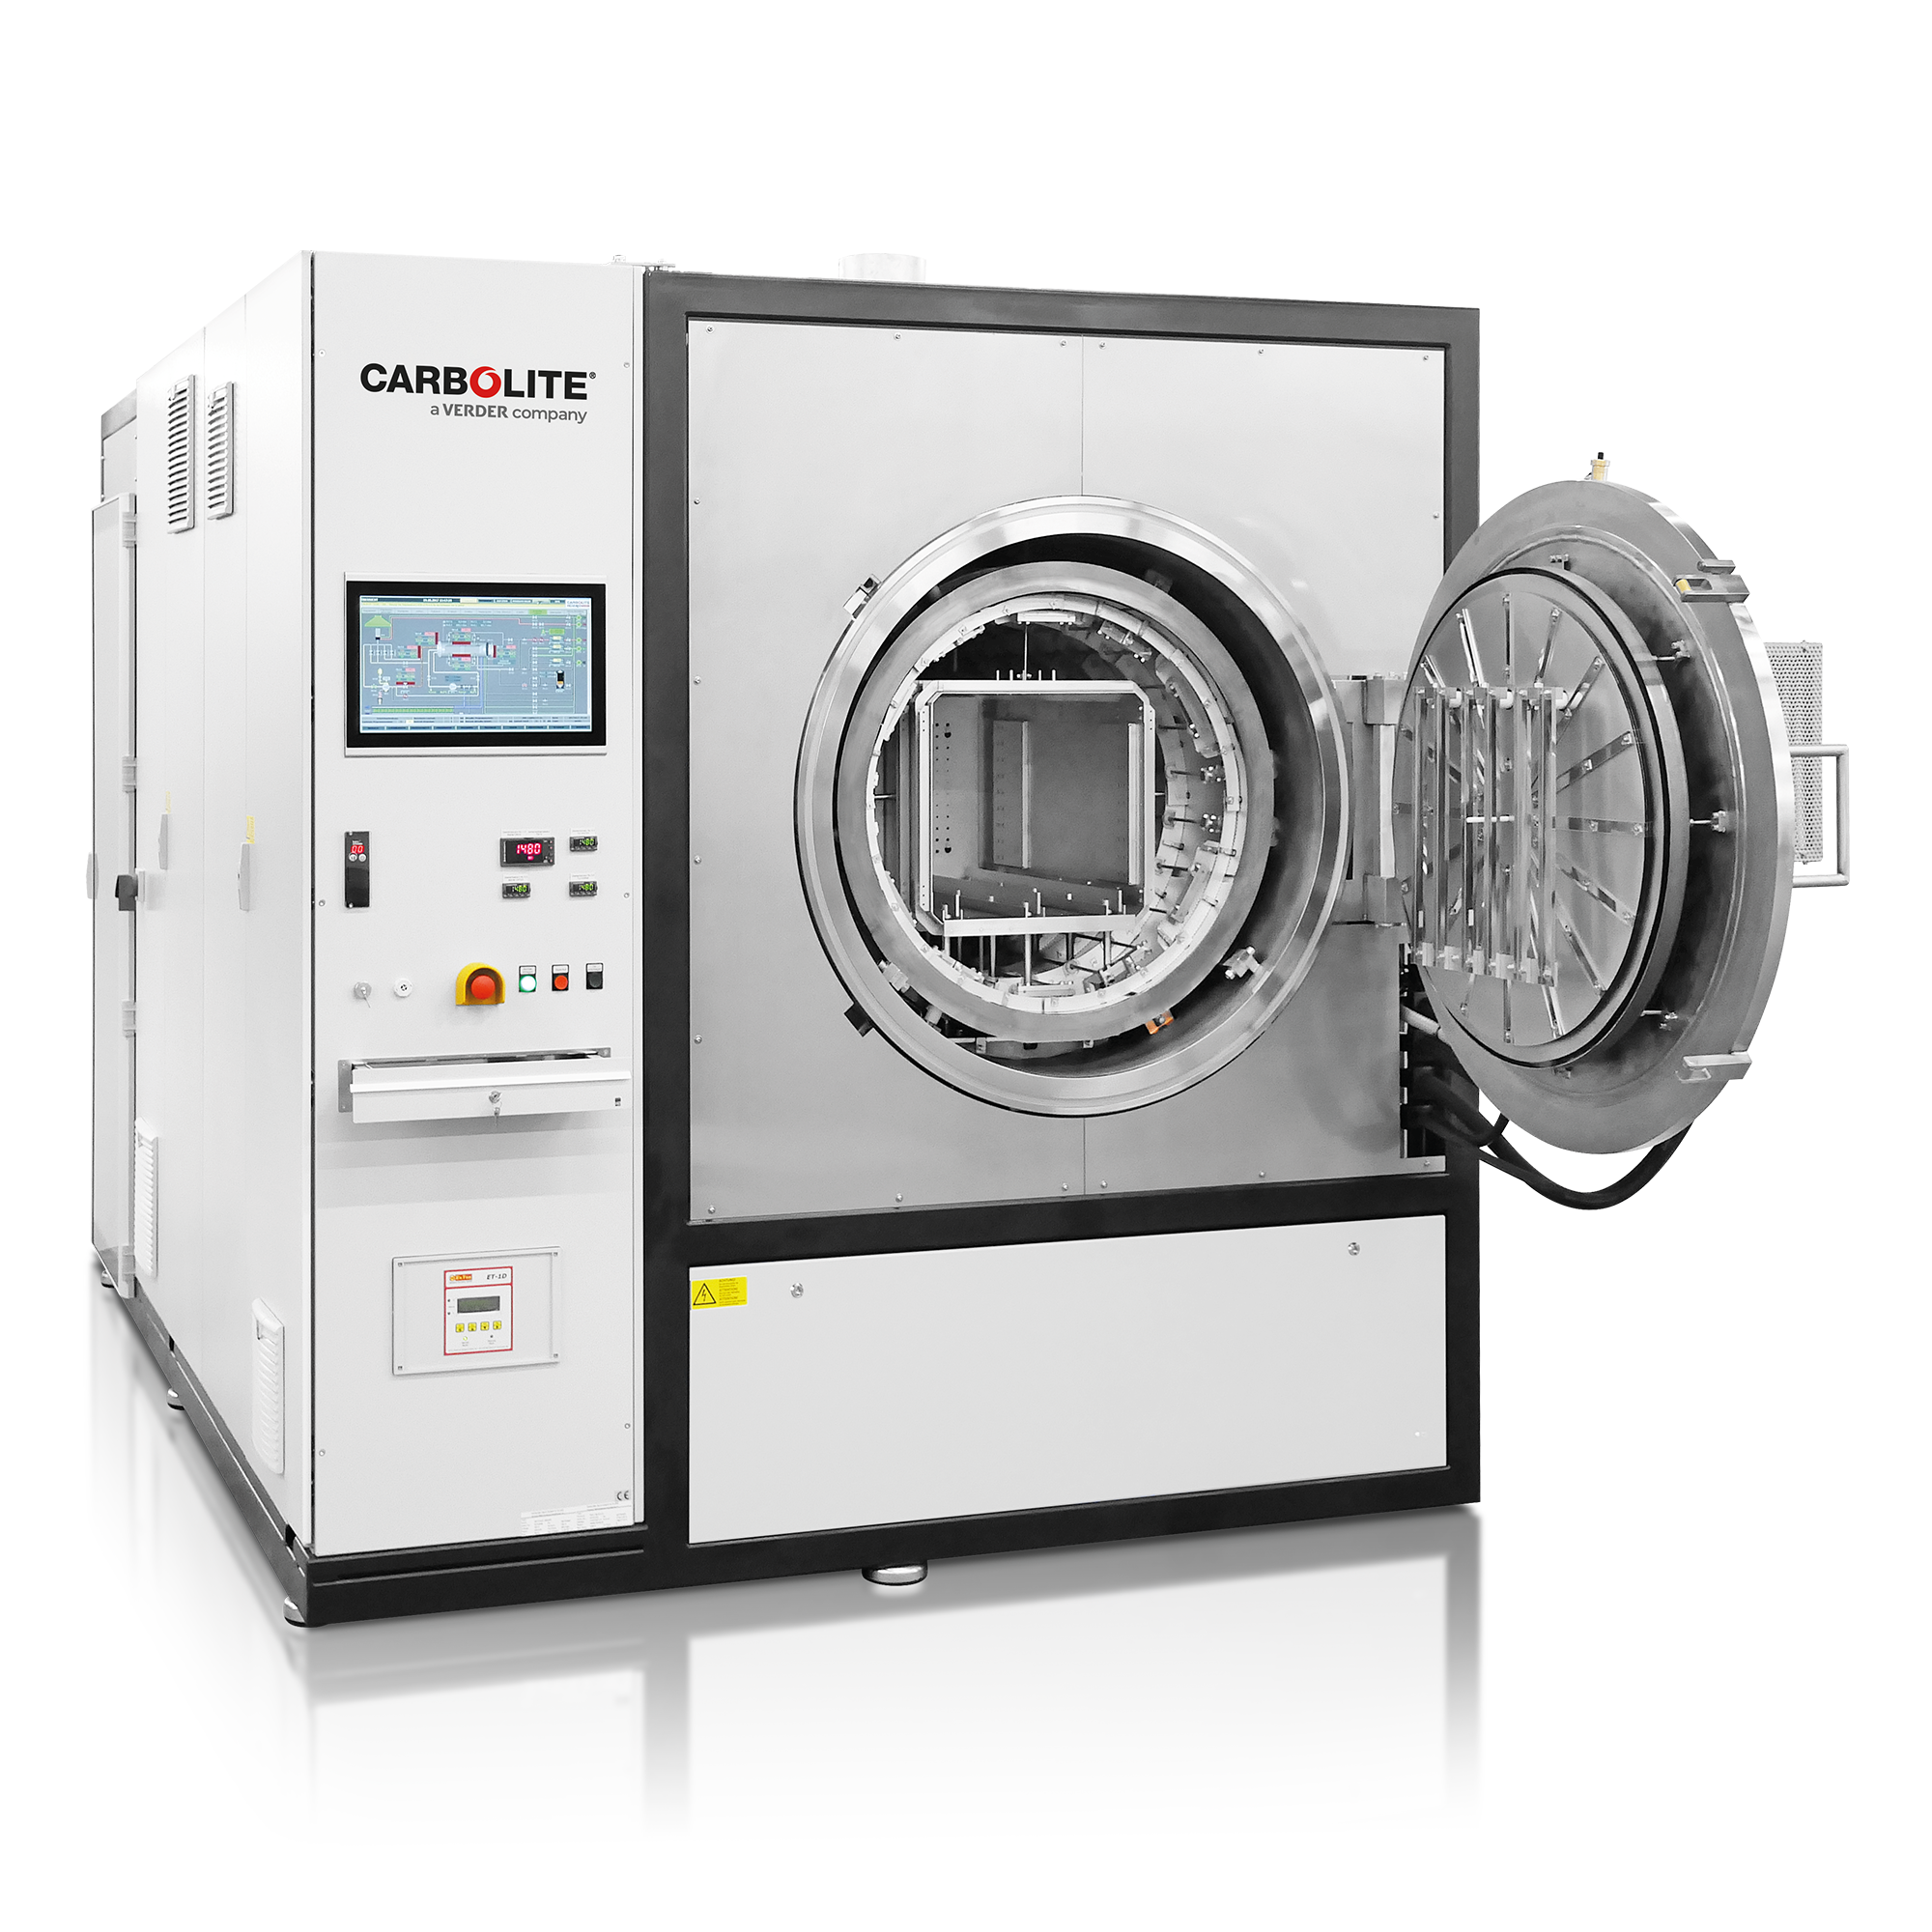
- Temp. máx.: 1600 - 2200 °C
- Material de aislamiento: Molibdeno o tungsteno
- Volumen de cámara: 8 a 120 litros
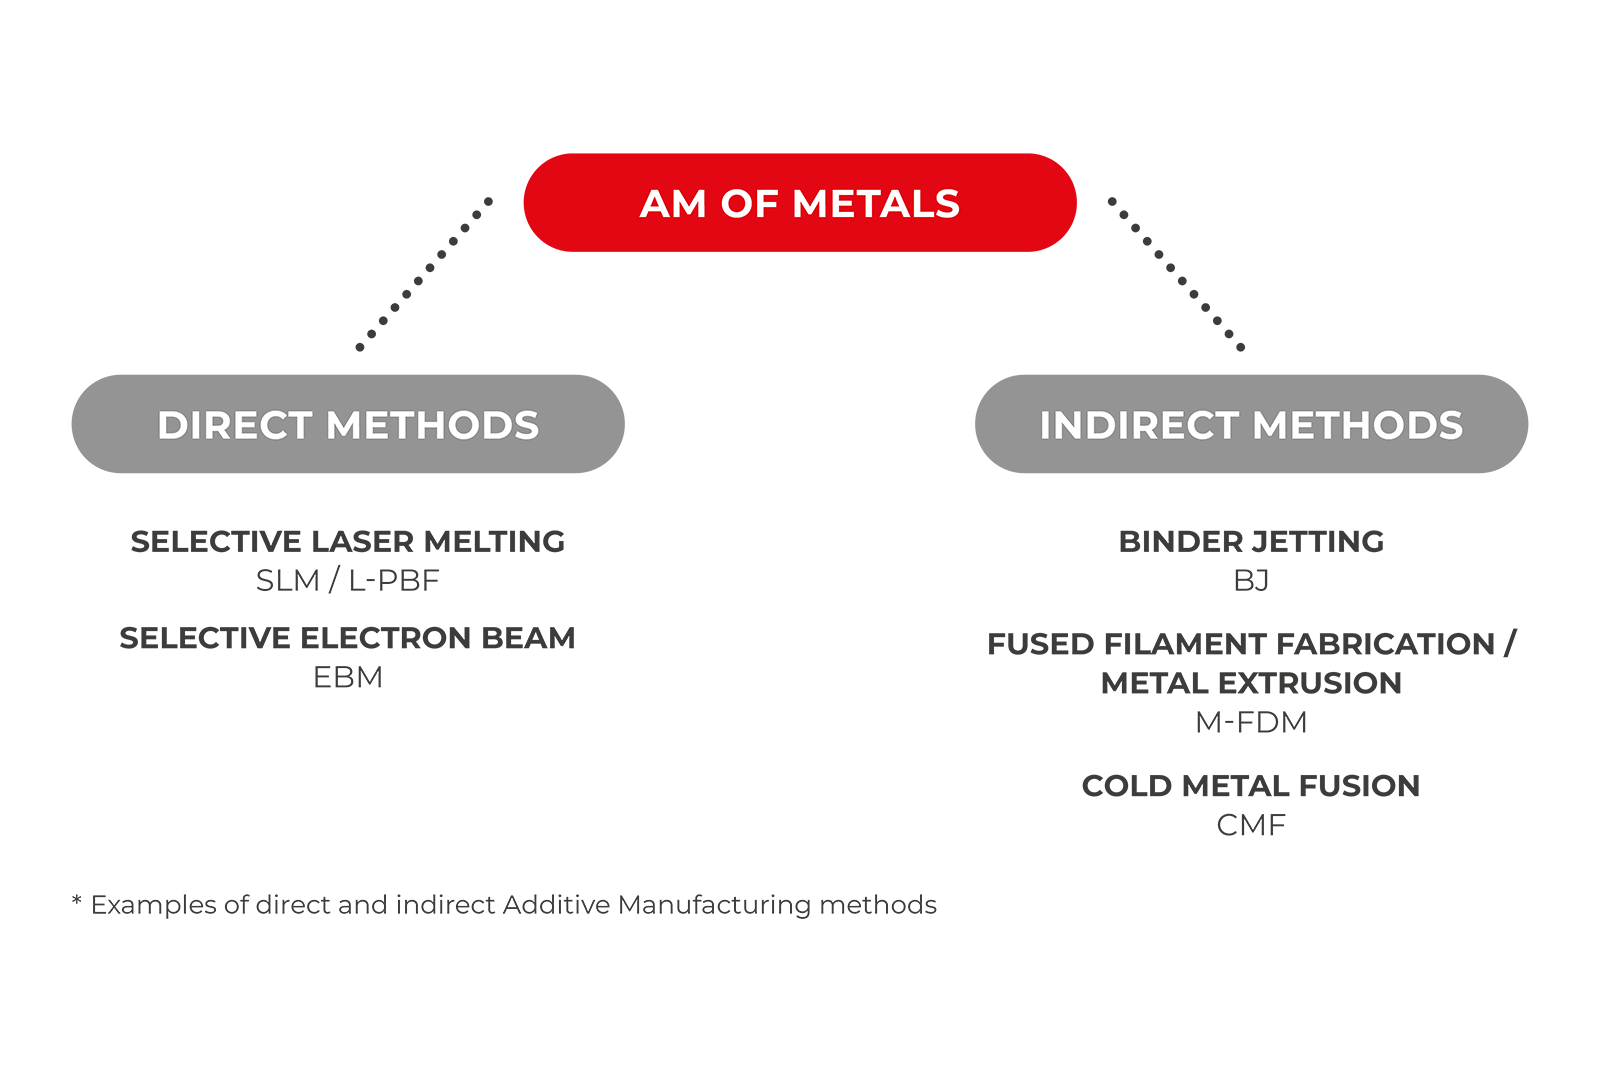
Proceso directo e indirecto Resumen general: Procesos de fabricación aditiva
Los métodos aditivos pueden dividirse en dos categorías. Los métodos directos, como SLM y EBM, son muy conocidos y han alcanzado una amplia aceptación en el mercado industrial.
Sin embargo, los métodos indirectos han adquirido mayor importancia en los últimos años. Con estos métodos se produce una pieza en verde en el primer paso del proceso, que se desbanderiza y sinteriza en el segundo paso.
| Métodos directos de AM | Métodos indirectos de AM | |
|---|---|---|
| Método | L-PBF, EBM Proceso en un solo paso Fabricación directa de componentes mediante procesos de soldadura |
BJ, CMF, M-FDM
Proceso en dos pasos En el primer paso: producción de piezas verdes
En el segundo paso: desbanderizado y sinterización de las piezas verdes |
| Ventajas |
|
|
| Desventajas |
|
|
Hornos y estufas de secado para métodos aditivos directos
En los procesos de aditivos directos, con frecuencia se genera una gran tensión térmica debido al elevado aporte de calor durante el proceso de impresión. Carbolite pone a disposición de sus clientes dos hornos adecuados para conseguir las mejores propiedades posibles de los componentes.
GPCMA - Horno de atmósfera modificada
Los hornos de cámara GPCMA de atmósfera modificada están equipados con una retorta de metal para proporcionar un volumen calentado con una atmósfera controlada. Son modelos de piso con una puerta abatible de apertura suave.
Están disponibles con un rango de temperatura máxima de 1.000 °C a 1.150 °C en función del material de retorta seleccionado. El volumen útil de la retorta oscila entre 37 y 245 litros.
Los niveles de oxígeno pueden reducirse a 30 ppm, dependiendo del tipo de aplicación. Resultan ideales para aliviar la tensión de componentes de fabricación aditiva, especialmente aquellos fabricados por sinterizado directo por láser (DMLS). De forma opcional, esta gama de hornos puede equiparse para aplicaciones aeroespaciales en conformidad con la norma AMS2750F Nadcap Clase 1.
| Modelo | Capacidad de la retorta Tamaño de la placa 350 x 250 x 250 (Alto x Ancho x Profundidad) [mm] |
Capacidad de la retorta Tamaño de la placa 400 x 400 x 400 (Alto x Ancho x Profundidad) [mm] |
|---|---|---|
| GPCMA/37 | 1 Placa, Altura máx. 100 mm | No aplicable |
| GPCMA/56 | 1 Placa, Altura máx. 150 mm | No aplicable |
| GPCMA/117 | 2 Placa, Altura máx. 200 mm | 1 Placa, Altura máx. 200 mm |
| GPCMA/174 | 2 Placa, Altura máx. 350 mm | 1 Placa, Altura máx. 350 mm |
| GPCMA/208 | 3 Placa, Altura máx. 350 mm | 2 Placa, Altura máx. 350 mm |
| GPCMA/245 | 4 Placa, Altura máx. 400mm | 1 Placa, Altura máx. 400mm |
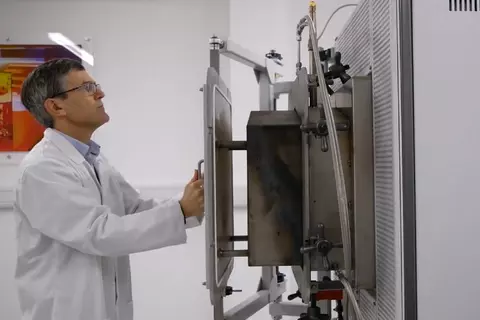
Video del producto: Hornos industriales de atmósfera controlada - GPCMA
V-L - Horno de campana
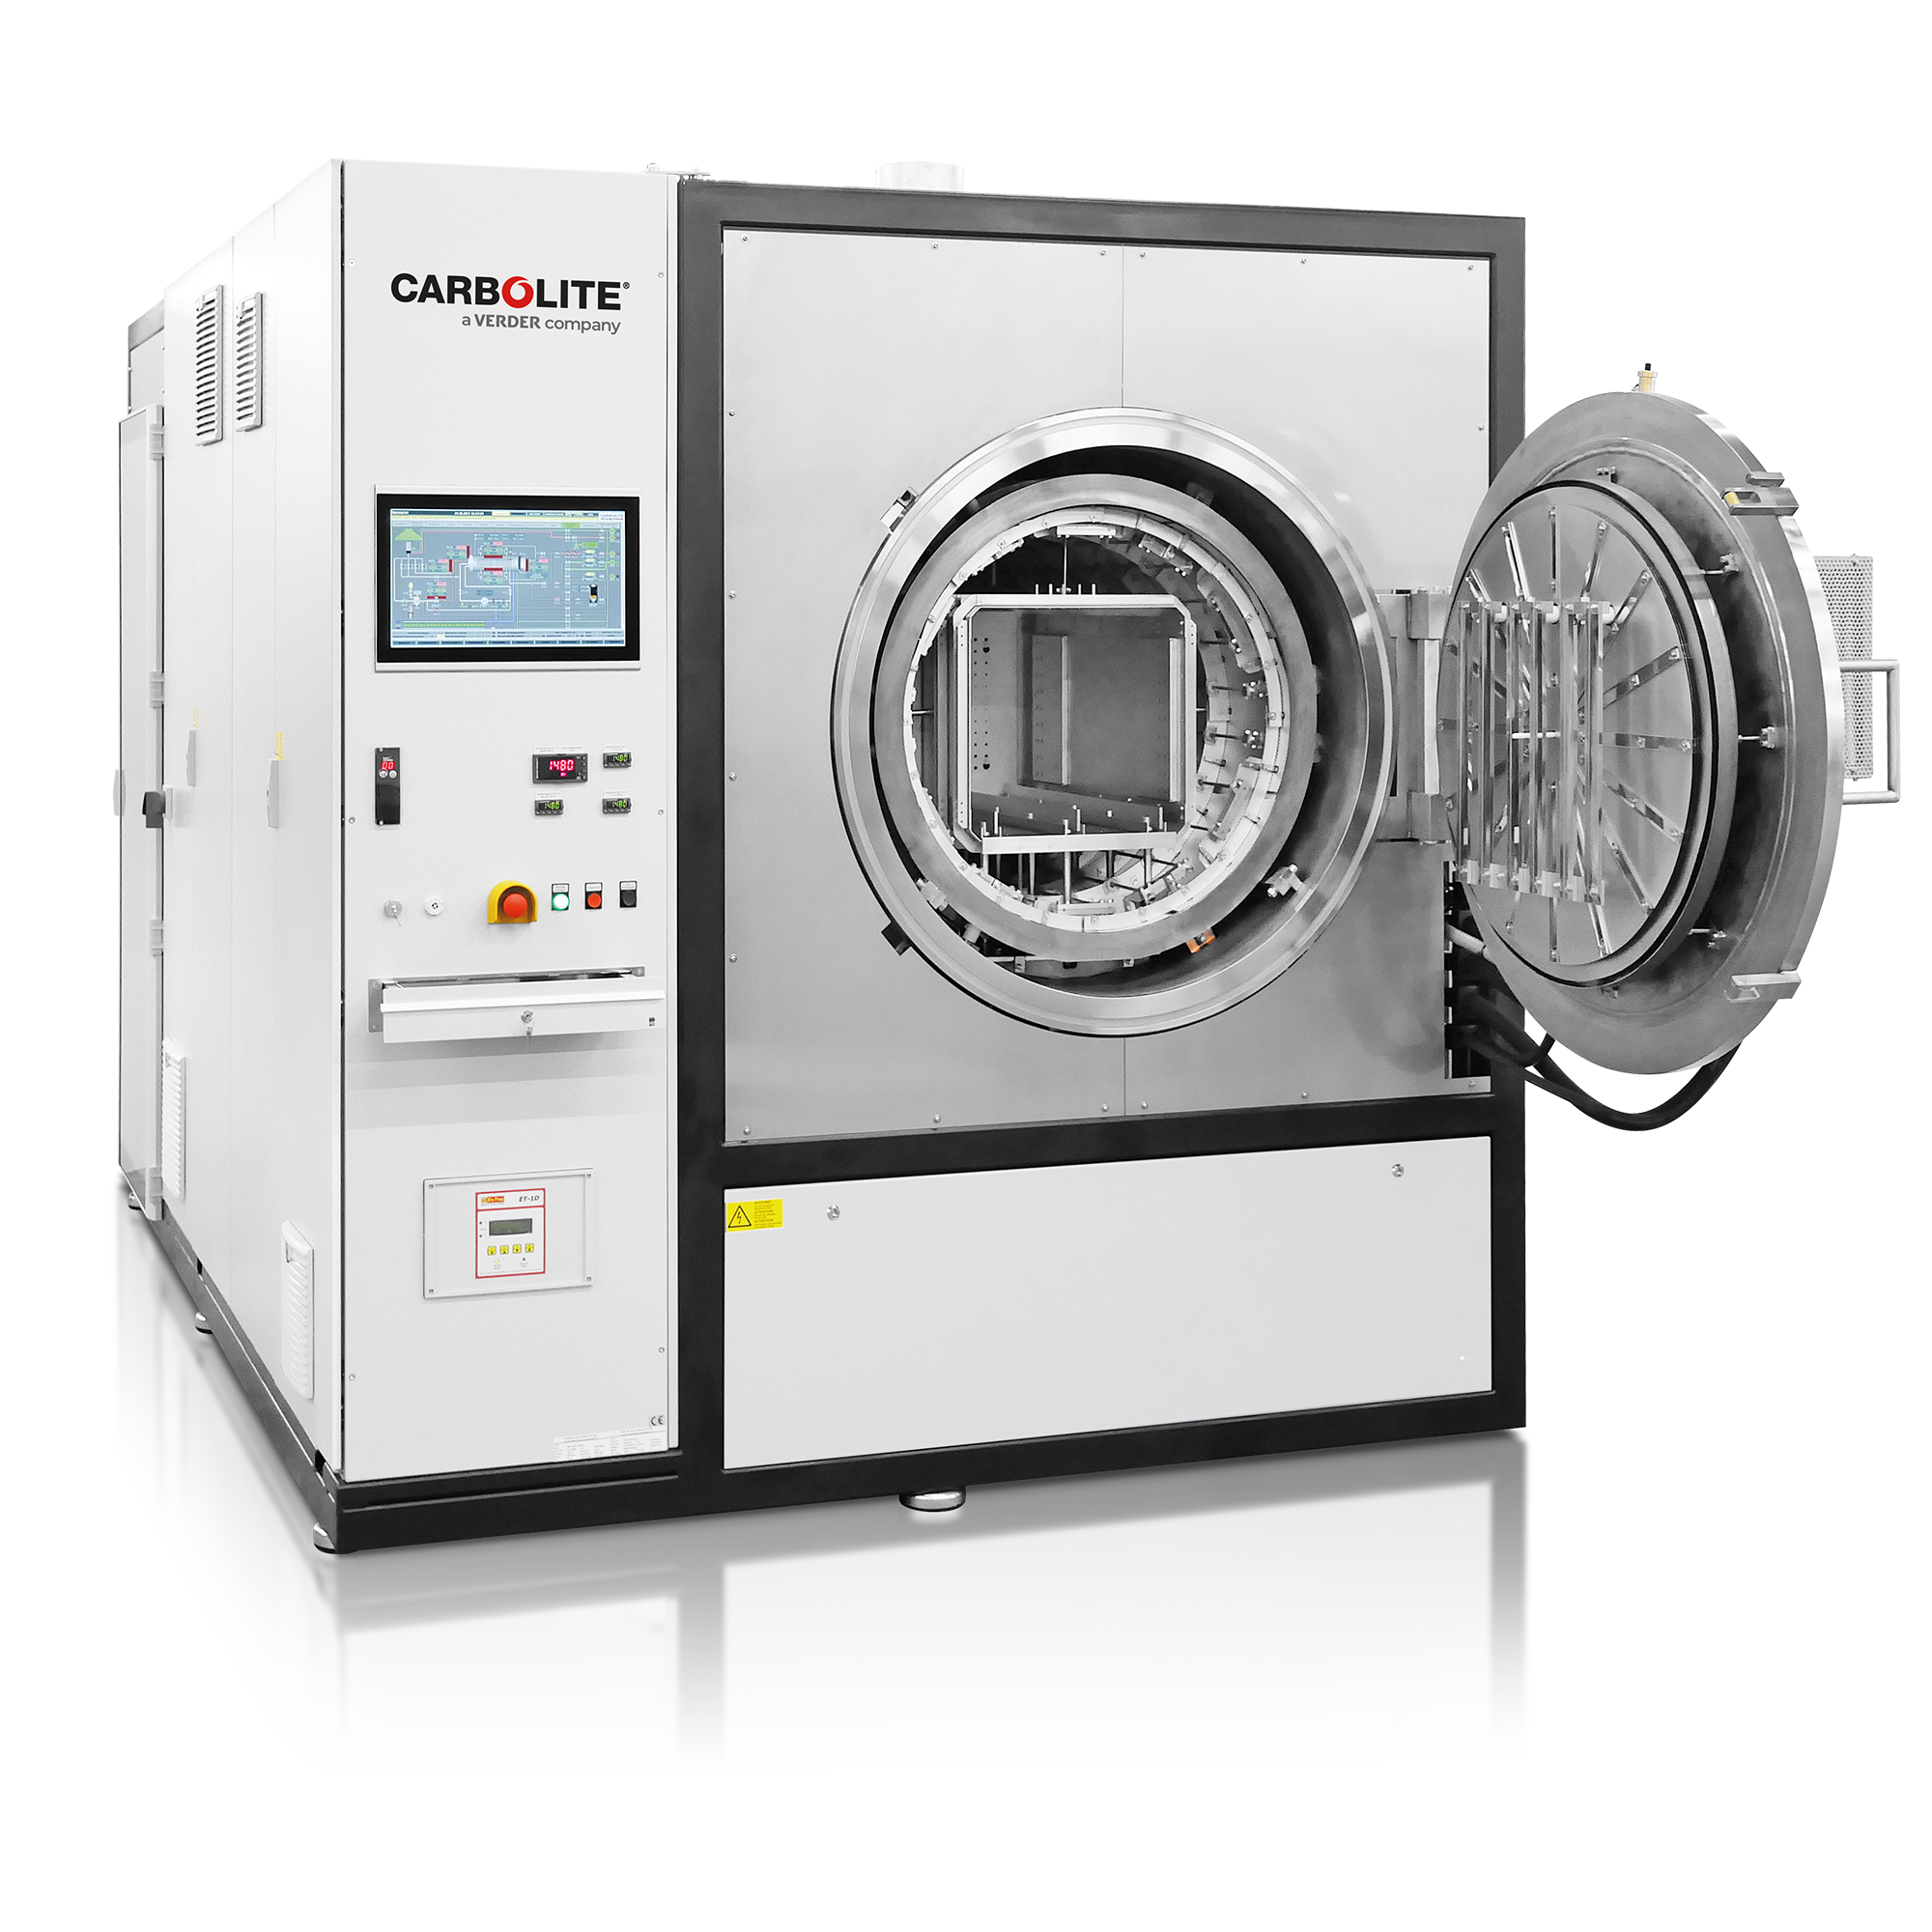
El horno V-L es adecuado para generar las presiones más bajas posibles de operación. Debido a esta capacidad de vacío, se puede conseguir una atmósfera de gas de la máxima pureza.
Ejemplos de aplicación
- Recocido, soldadura fuerte, desgasificación, enfriamiento, prototipado rápido, sinterización, soldadura, síntesis, templado, alivio de tensiones de piezas de fabricación aditiva impresas en 3D
Ventajas
- Alivio de tensiones
- Argón, nitrógeno, gas de formación, alto vacío
- Niveles de oxígeno <<30 ppm
- Uniformidad precisa de la temperatura
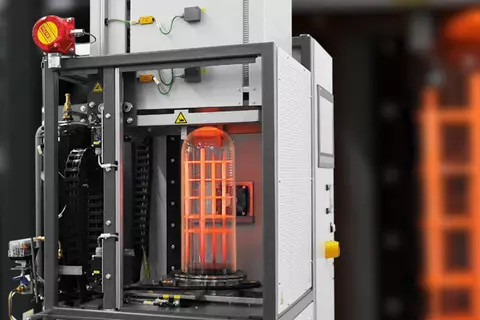
Video del producto: V-L - Horno de campana
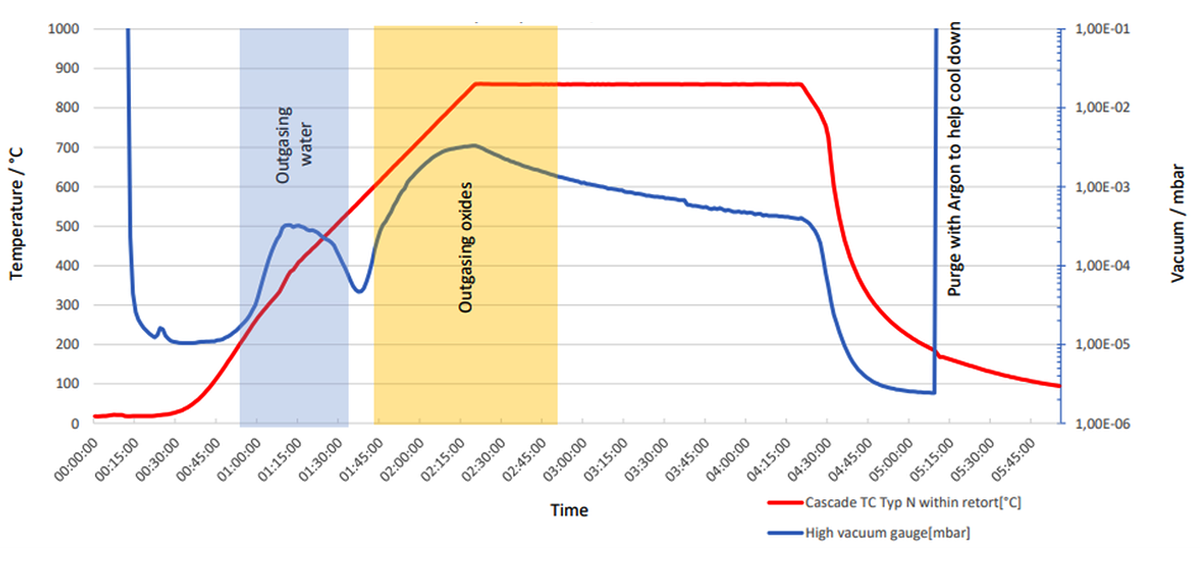
Proceso típico de tratamiento térmico:
Tratamiento térmico de alto vacío de una aleación de titanio para el alivio de tensiones tras la impresión 3D por láser con turbobomba de 1200 L/s
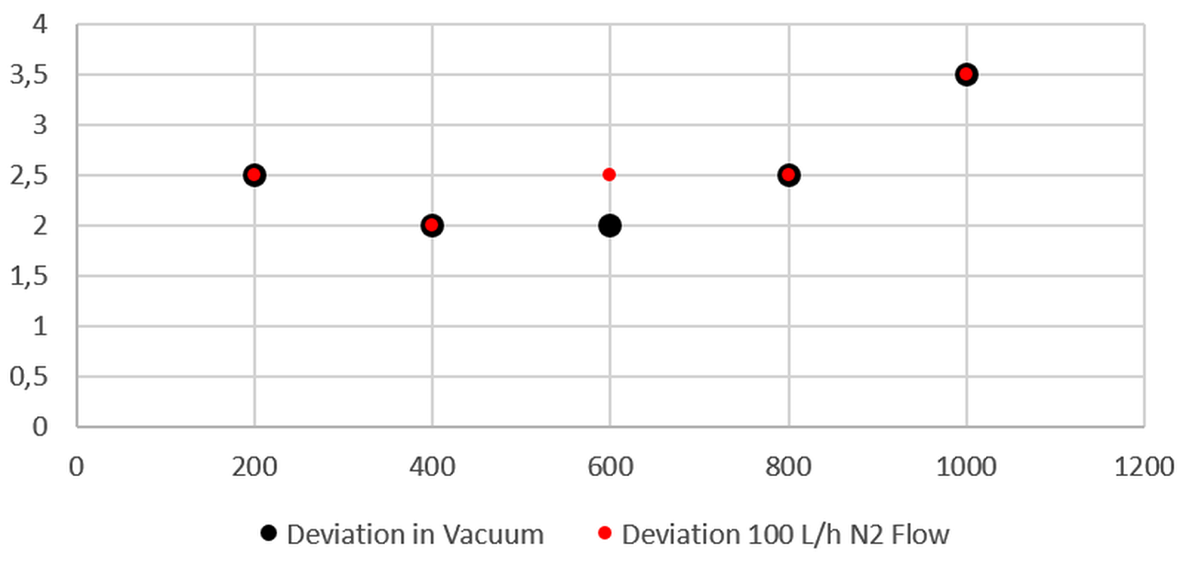
V-L 180-300
Desviación de temperatura en +-°C
Eje X: Temperatura en °C
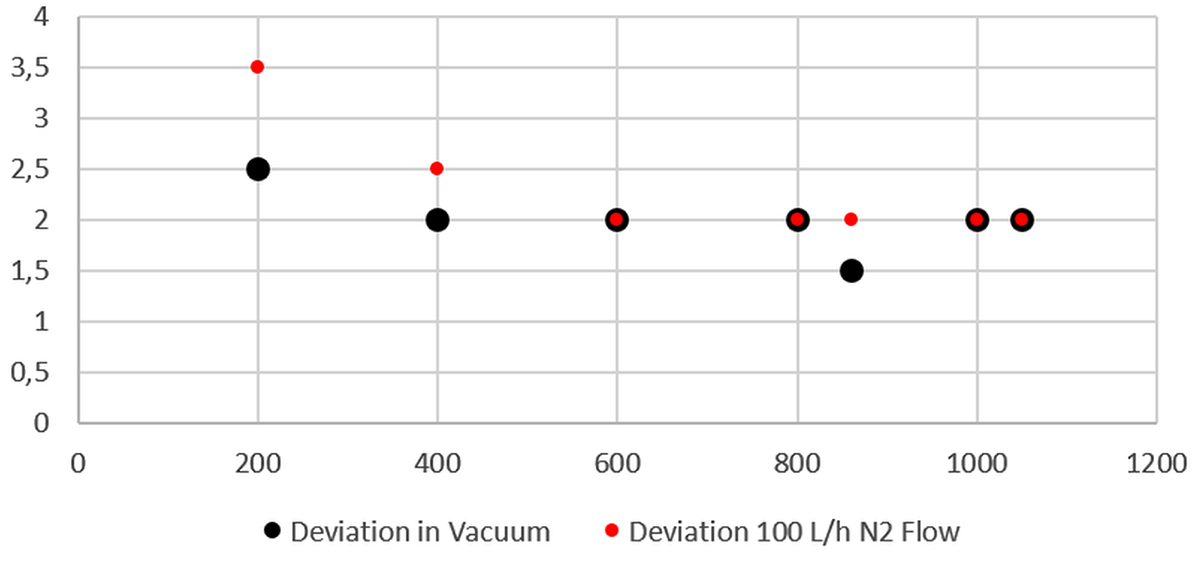
V-L 450-600
Desviación de temperatura en +-°C
Eje X: Temperatura en °C
Hornos para desbanderizado y sinterización para métodos aditivos indirectos
GLO 8 litros - Horno de gama básica para fabricación aditiva
Con el GLO 8/13, Carbolite ofrece un horno pequeño y versátil para la fabricación aditiva. El horno cuenta con elementos calefactores simétricos bajo rotación que rodean una retorta cilíndrica, lo que garantiza un calentamiento uniforme en toda su longitud. El horno puede funcionar con nitrógeno, argón o gas de formación (N2/H2 95/5 % o Ar/H2 98/2 %).
Ejemplos de aplicación
- Desbanderizado térmico, sinterización, pirólisis, síntesis, recocido, templado
Ventajas
- Hasta 1.300 °C
- ∅ 180 mm
- Estanco al gas
- Robusto y fiable
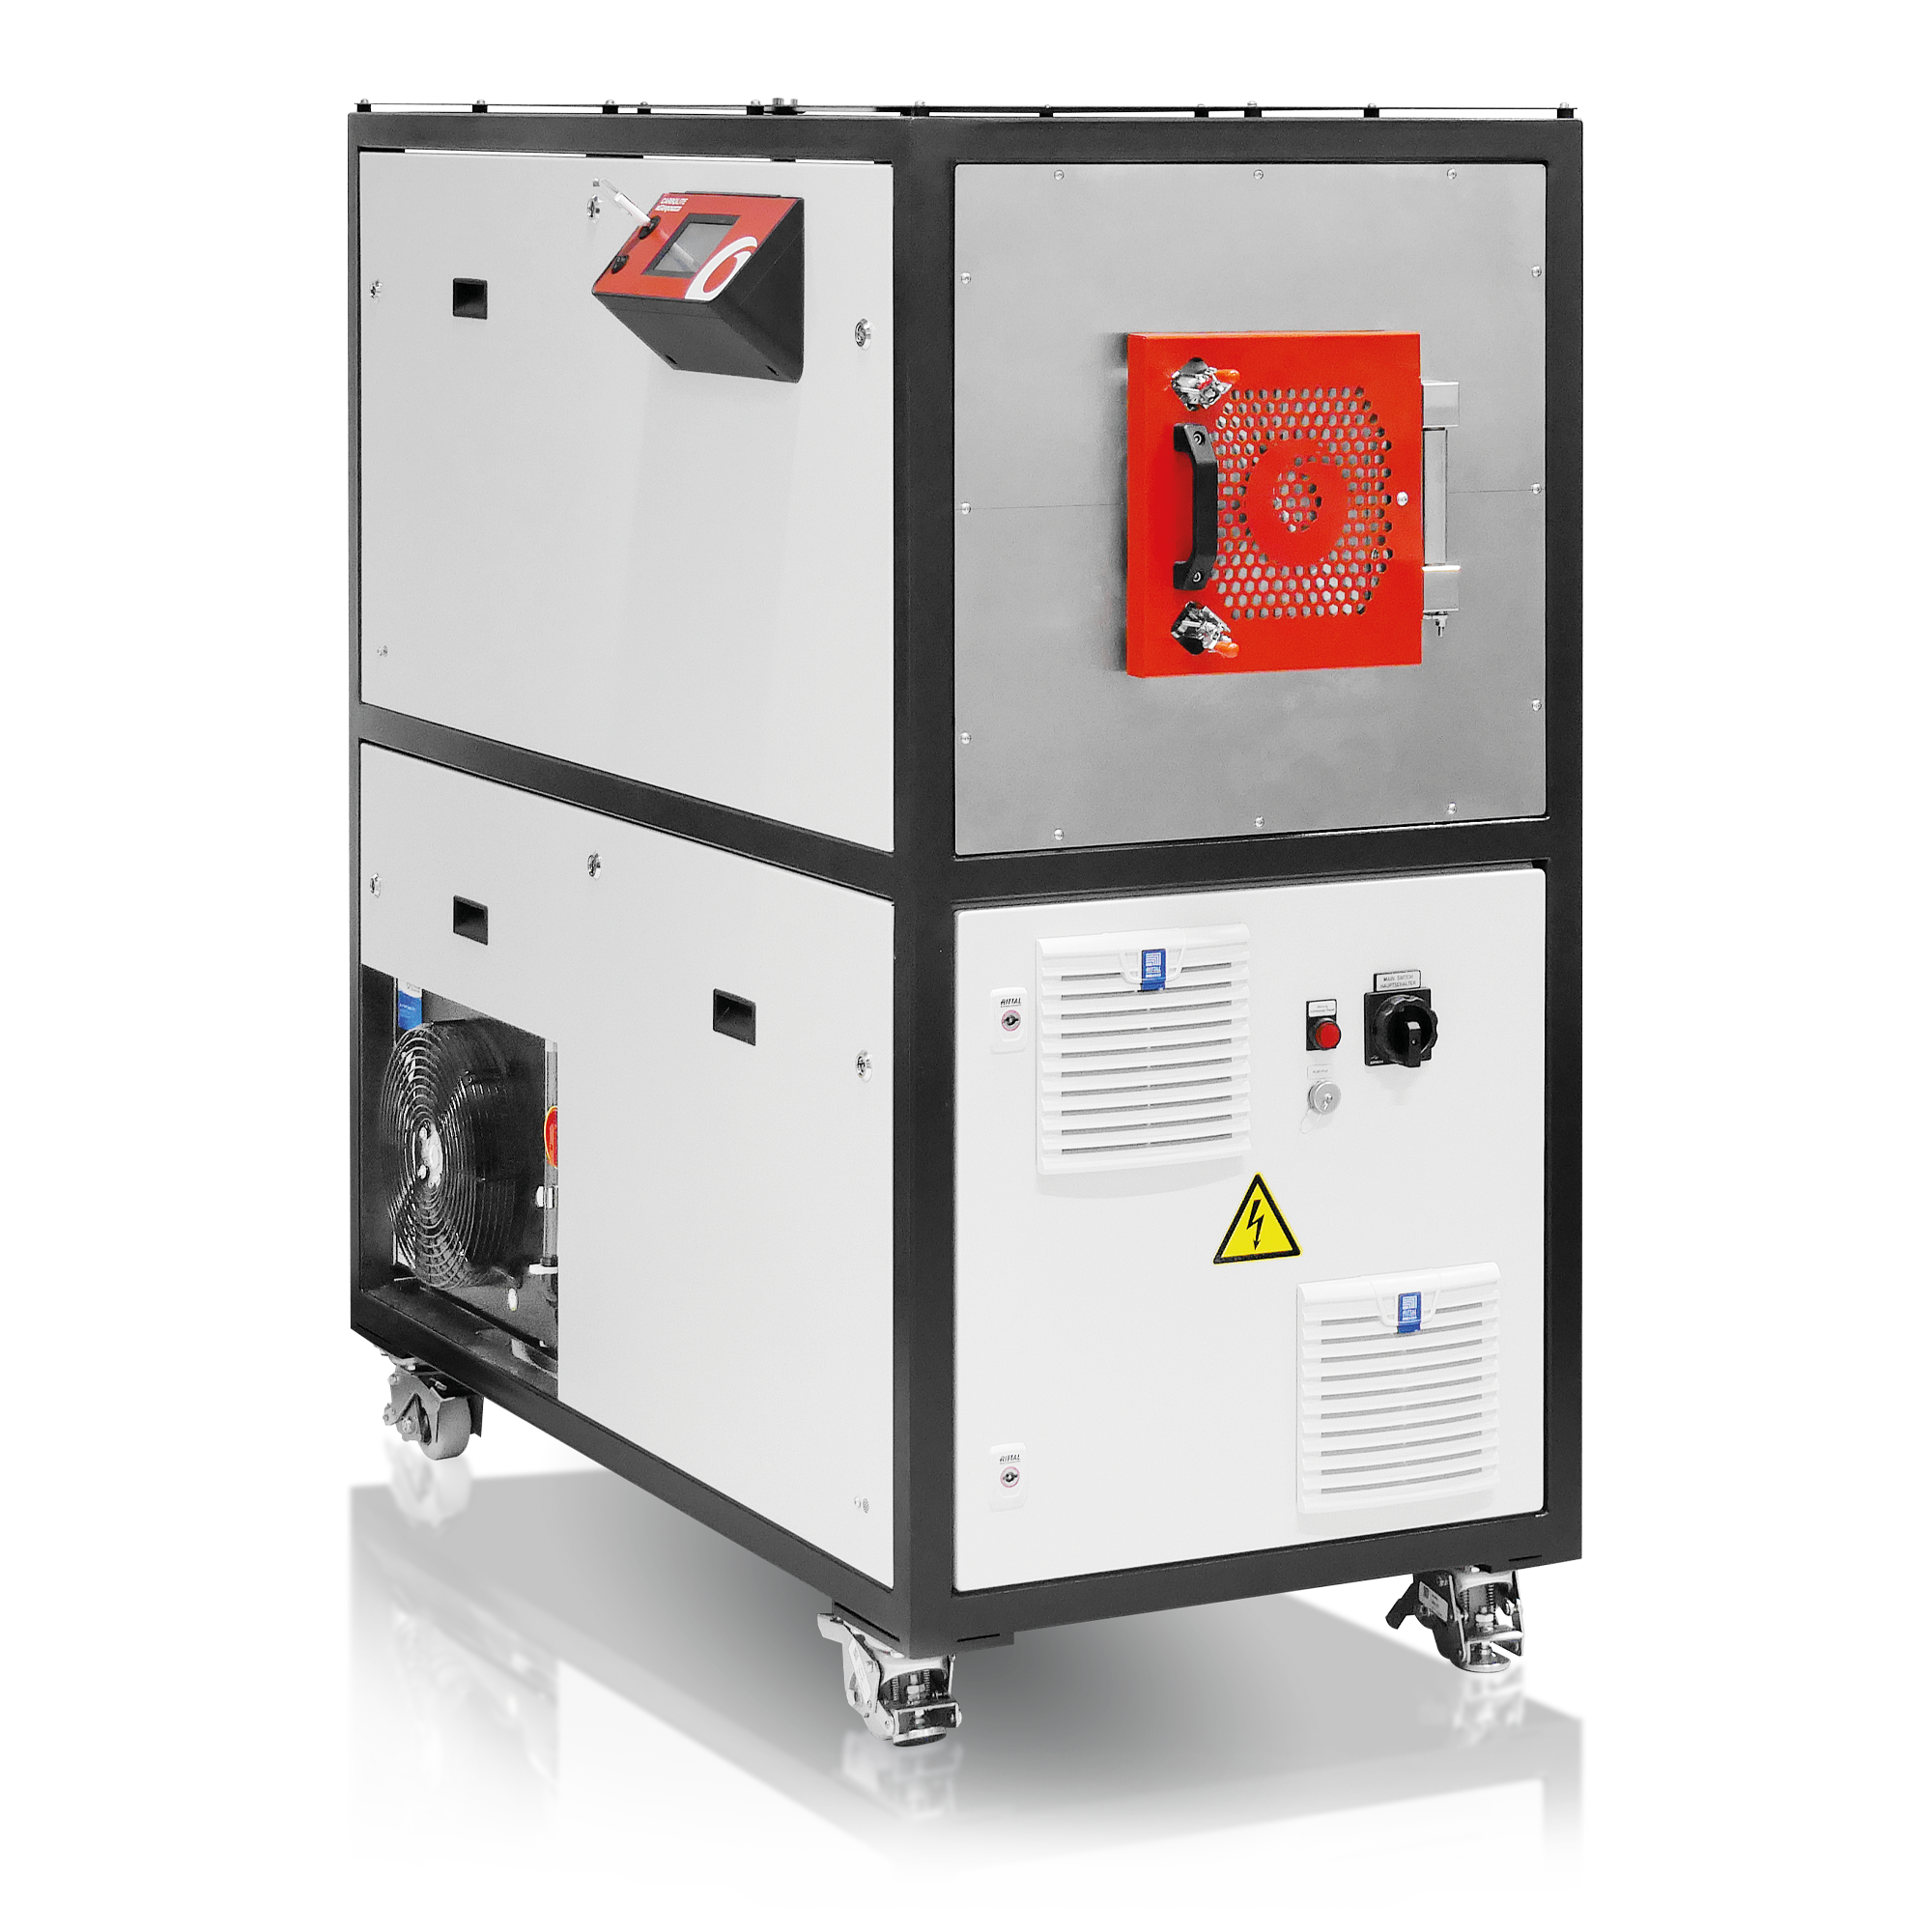
HTK 8 a 120 litros - Hornos avanzados para fabricación aditiva
La serie de hornos de alta temperatura HTK de Carbolite se compone de varios hornos metálicos calentados de molibdeno y tungsteno.
Estos hornos pueden funcionar hasta 2.200 °C con hidrógeno, nitrógeno y argón, o incluso en vacío, según los requisitos del cliente. La concentración de los gases se puede ajustar libremente.
Los hornos de cámara HTK 8 y HTK 25 se utilizan frecuentemente para aplicaciones de fabricación aditiva indirecta. El espacio utilizable, el control preciso de la temperatura y la uniformidad son características ventajosas para los procesos de fabricación aditiva indirecta.
Ejemplos de aplicación
- Desbanderizado térmico, sinterización, pirólisis, síntesis, recocido, templado
Ventajas
- Hasta 2.200 °C
- De 8 a 320 litros de volumen
- Vacío medio o alto
- Apto para todos los materiales
Videos
Video del producto: Hornos industriales de atmósfera controlada - GPCMA
Video del producto: V-L - Horno de campana
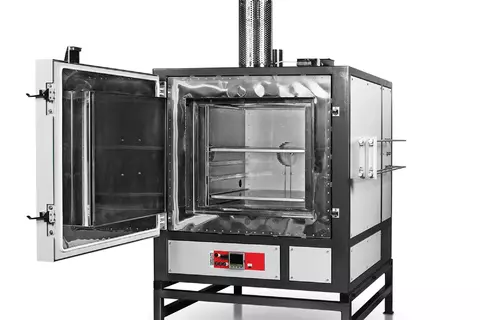
Video del producto: Estufas de atmósfera controlada - HTMA
Video del producto: Hornos de cámara con aislamiento metálico - HTK
Heat Treating Powder Injection Molded & Additive Manufactured Parts
CARBOLITE GERO offers suitable furnaces for the various process steps in powder injection molding and additive manufacturing of metal and ceramic parts, such as thermal or catalytic debinding, drying of parts e. g. after solvent debinding, stress relieving, as well as sintering under protective gas, hydrogen or vacuum. Additive Manufacturing (AM) involving metals can be divided into direct and indirect processes. CARBOLITE GERO has purposely designed their product ranges to the highest specifications; with the GPCMA for direct, and the HTK for indirect 3D Additive Manufacturing and Powder Injection Molding (PIM) processes. These are just two products from the comprehensive additive manufacturing portfolio offered by CARBOLITE GERO.
Heat Treating 3D Additive Manufactured Parts
At present, there are two main techniques used in the additive manufacturing of 3D metal parts, Electron Beam Manufacturing (EBM) and Direct Metal Laser Sintering (DMLS). These take time but are outstanding for creating complex or ‘impossible’ parts which cannot be created using traditional casting or machining methodologies. This has already resulted in the creation of a multitude of prototype pieces as well as countless ‘impossible parts’ for the aerospace, automotive, tooling and medical sectors.
Póngase en contacto para obtener una consulta gratuita
Los productos y servicios de Carbolite para el proceso de copelación están disponibles a través de una red mundial de empresas filiales y distribuidores. Nuestro personal le asesorará con mucho gusto y de forma exhaustiva sobre el uso de los productos de Carbolite para su aplicación específica.
Póngase en contacto para obtener una consulta gratuita y hable con un especialista en productos para encontrar la solución más adecuada para sus necesidades de aplicación.