



Zapoznaj się z najnowocześniejszą gamą pieców do produkcji addytywnej w Carbolite, w tym z zaawansowanymi systemami zarówno do usuwania lepiszcza, jak i spiekania. Carbolite zapewnia innowacyjne rozwiązania potrzebne do przeniesienia produkcji addytywnej na wyższy poziom.
- Maksymalna temperatura: 400 - 700 °C
- Pojemność komory: Od 28 do 1000 litrów
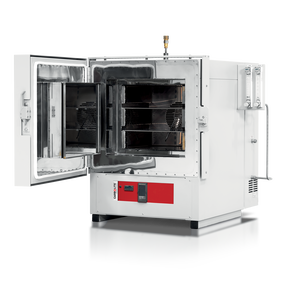
- Maksymalna temperatura: 1150 °C
- Volumes: 37 do 245 litrów
- Retorta metalowa do kontrolowanej atmosfery
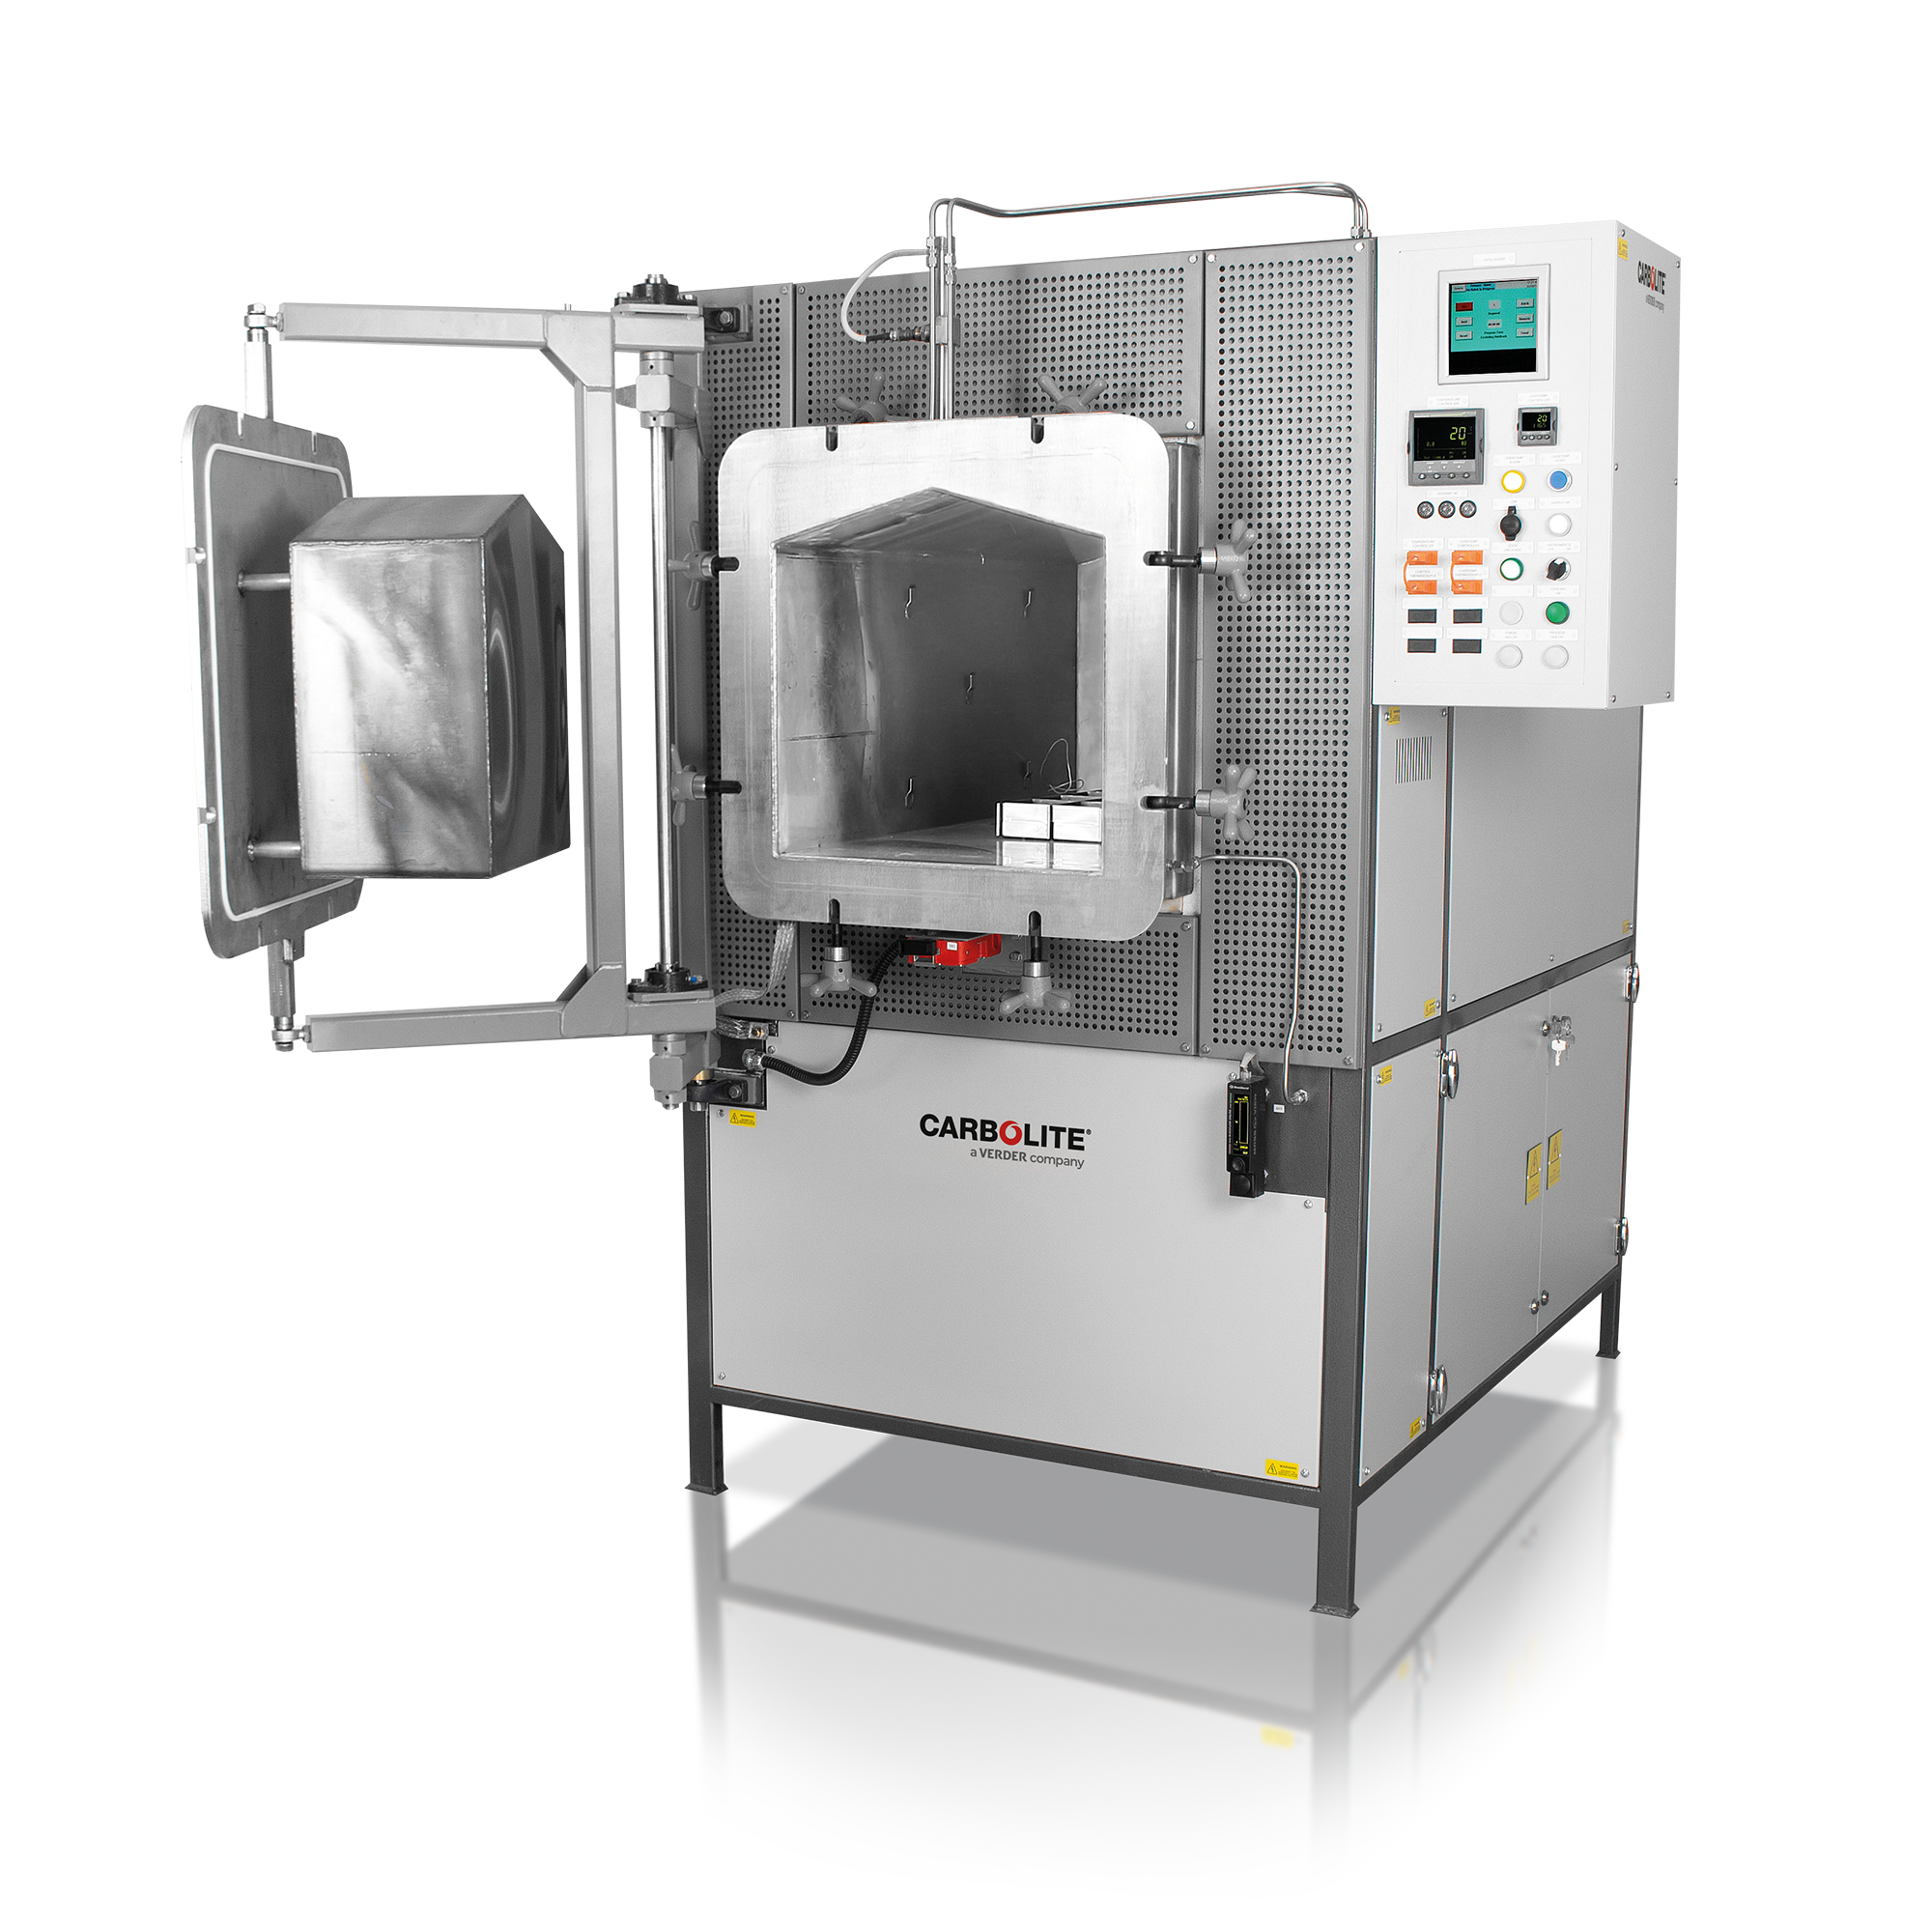
- Maksymalna temperatura: 1050 °C
- Pojemność: 7,5 do 95 litrów
- Automatic tube furnace for applications in atmospheres with highest possible purity
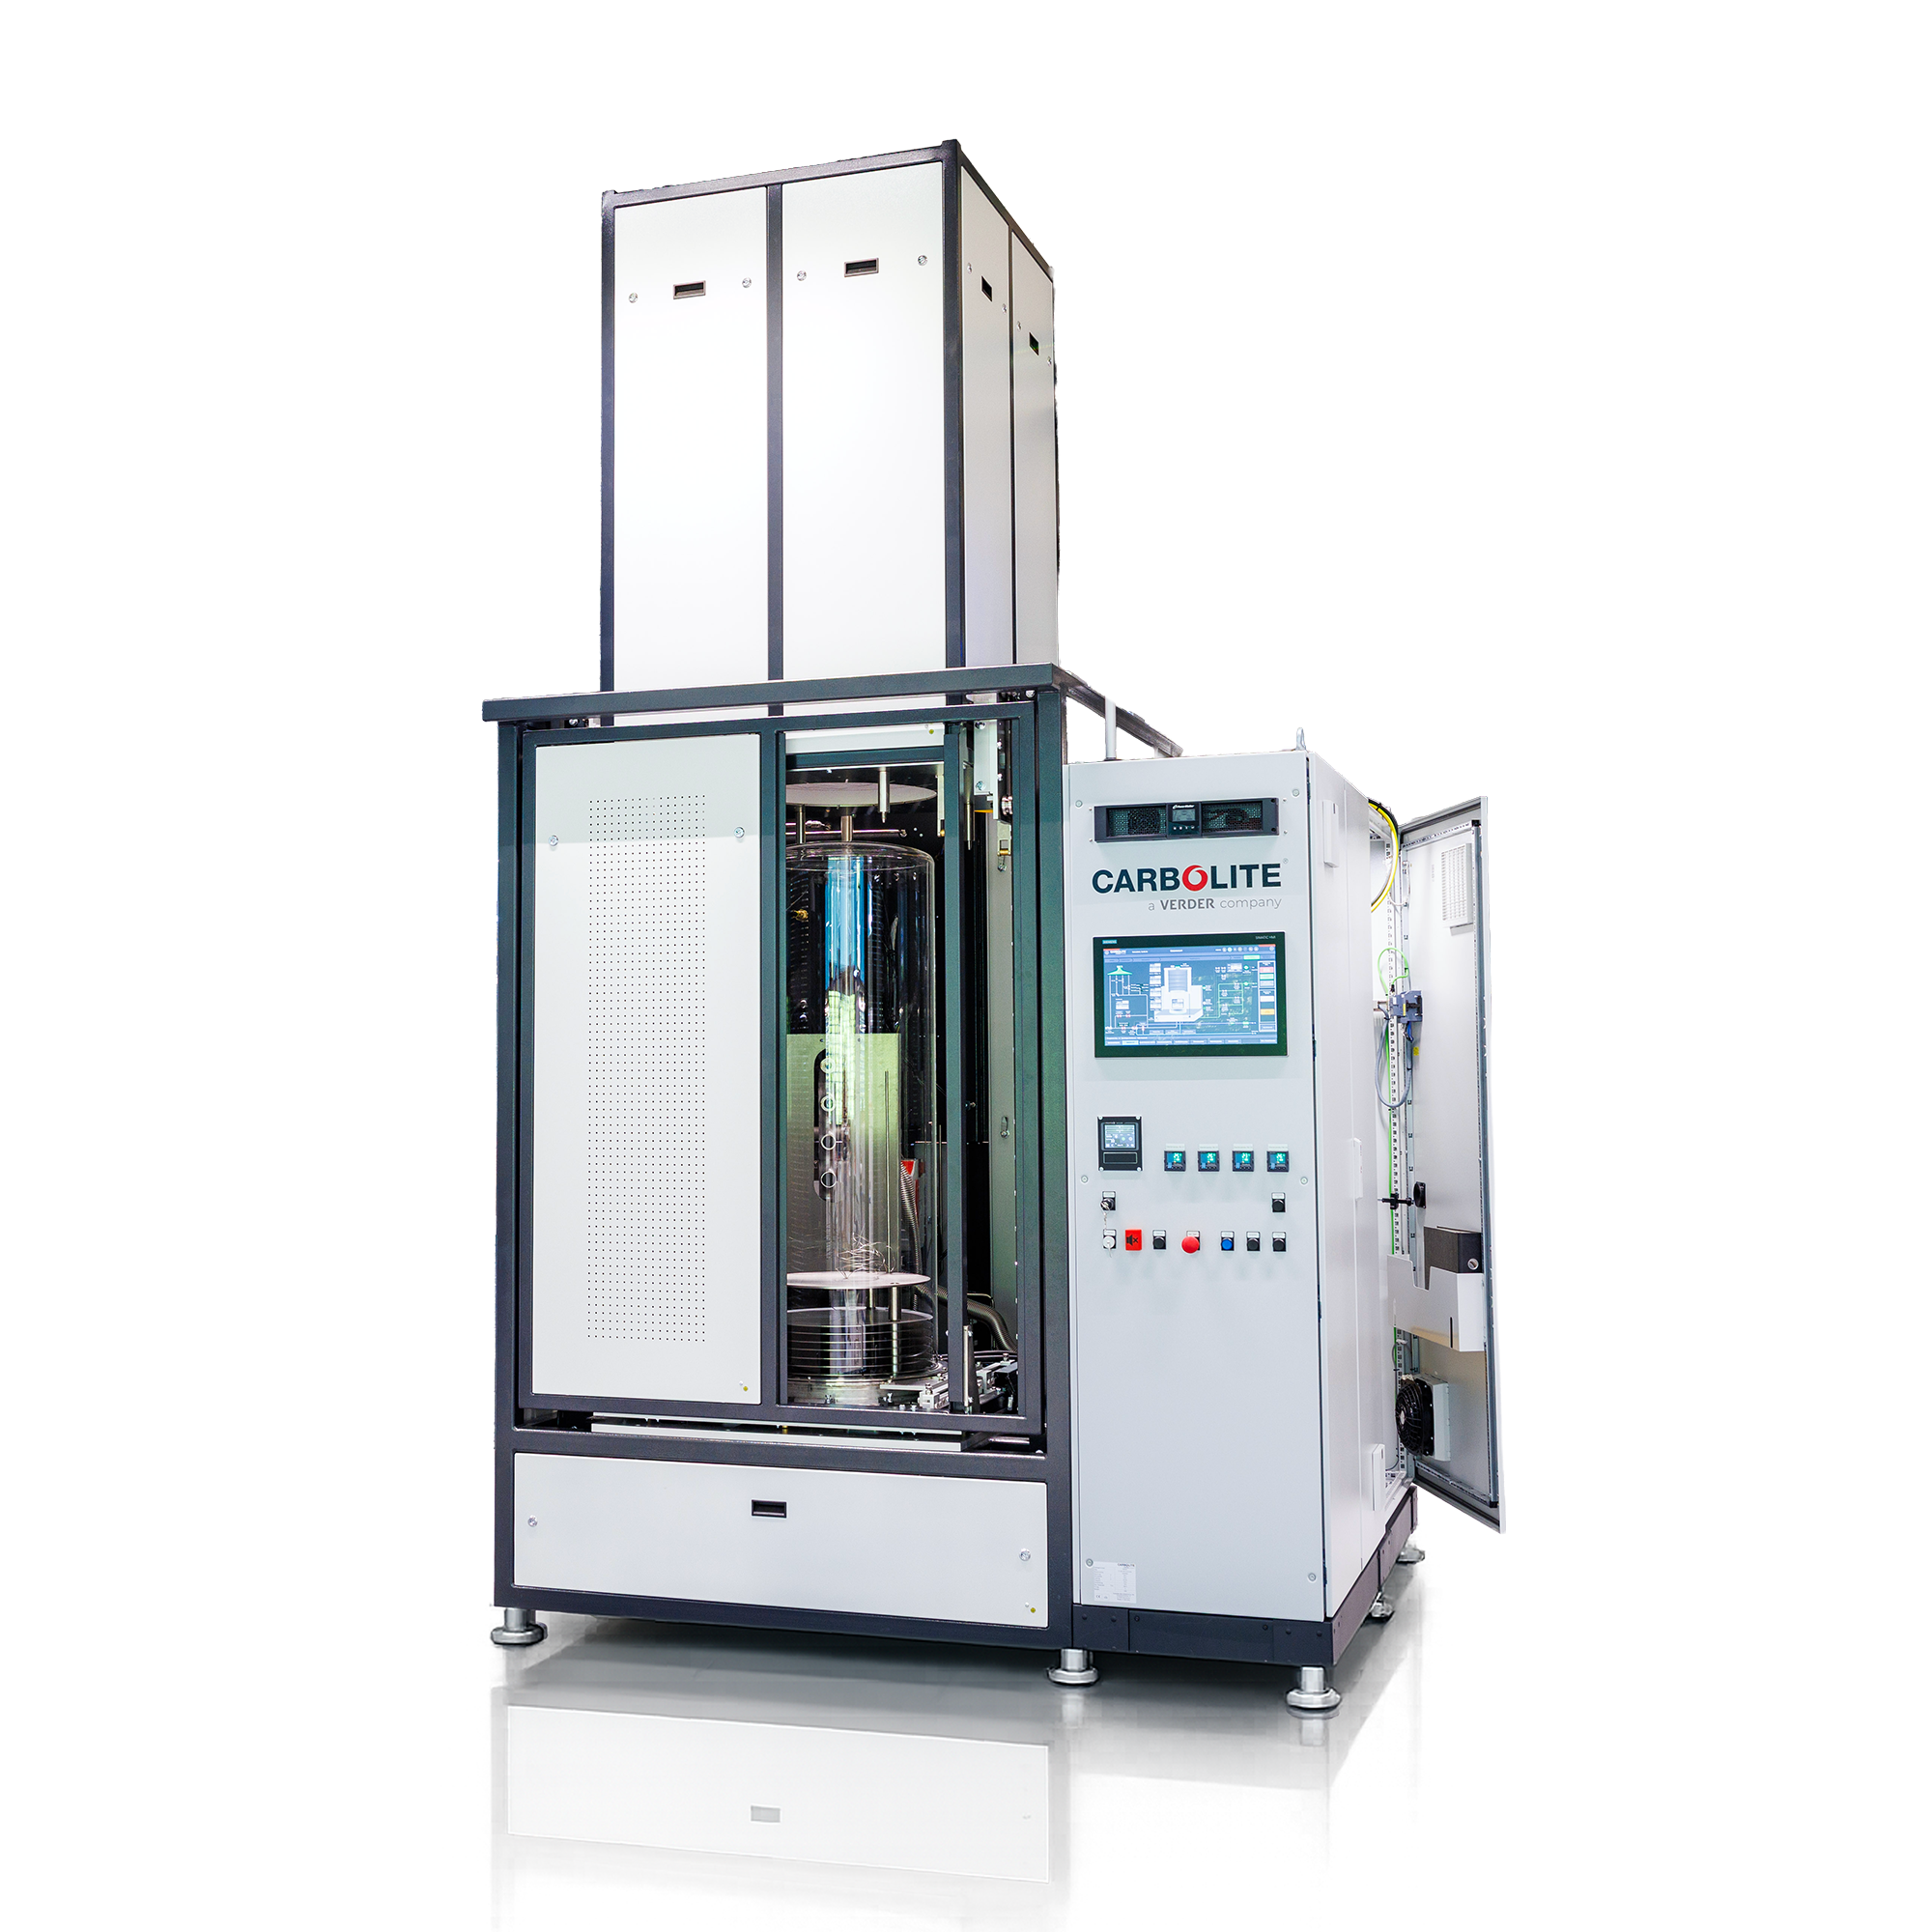
- Maksymalna temperatura: 1600 - 2200 °C
- Insulation material: Molybdenum or Tungsten
- Volumes: 8 to 120 litres
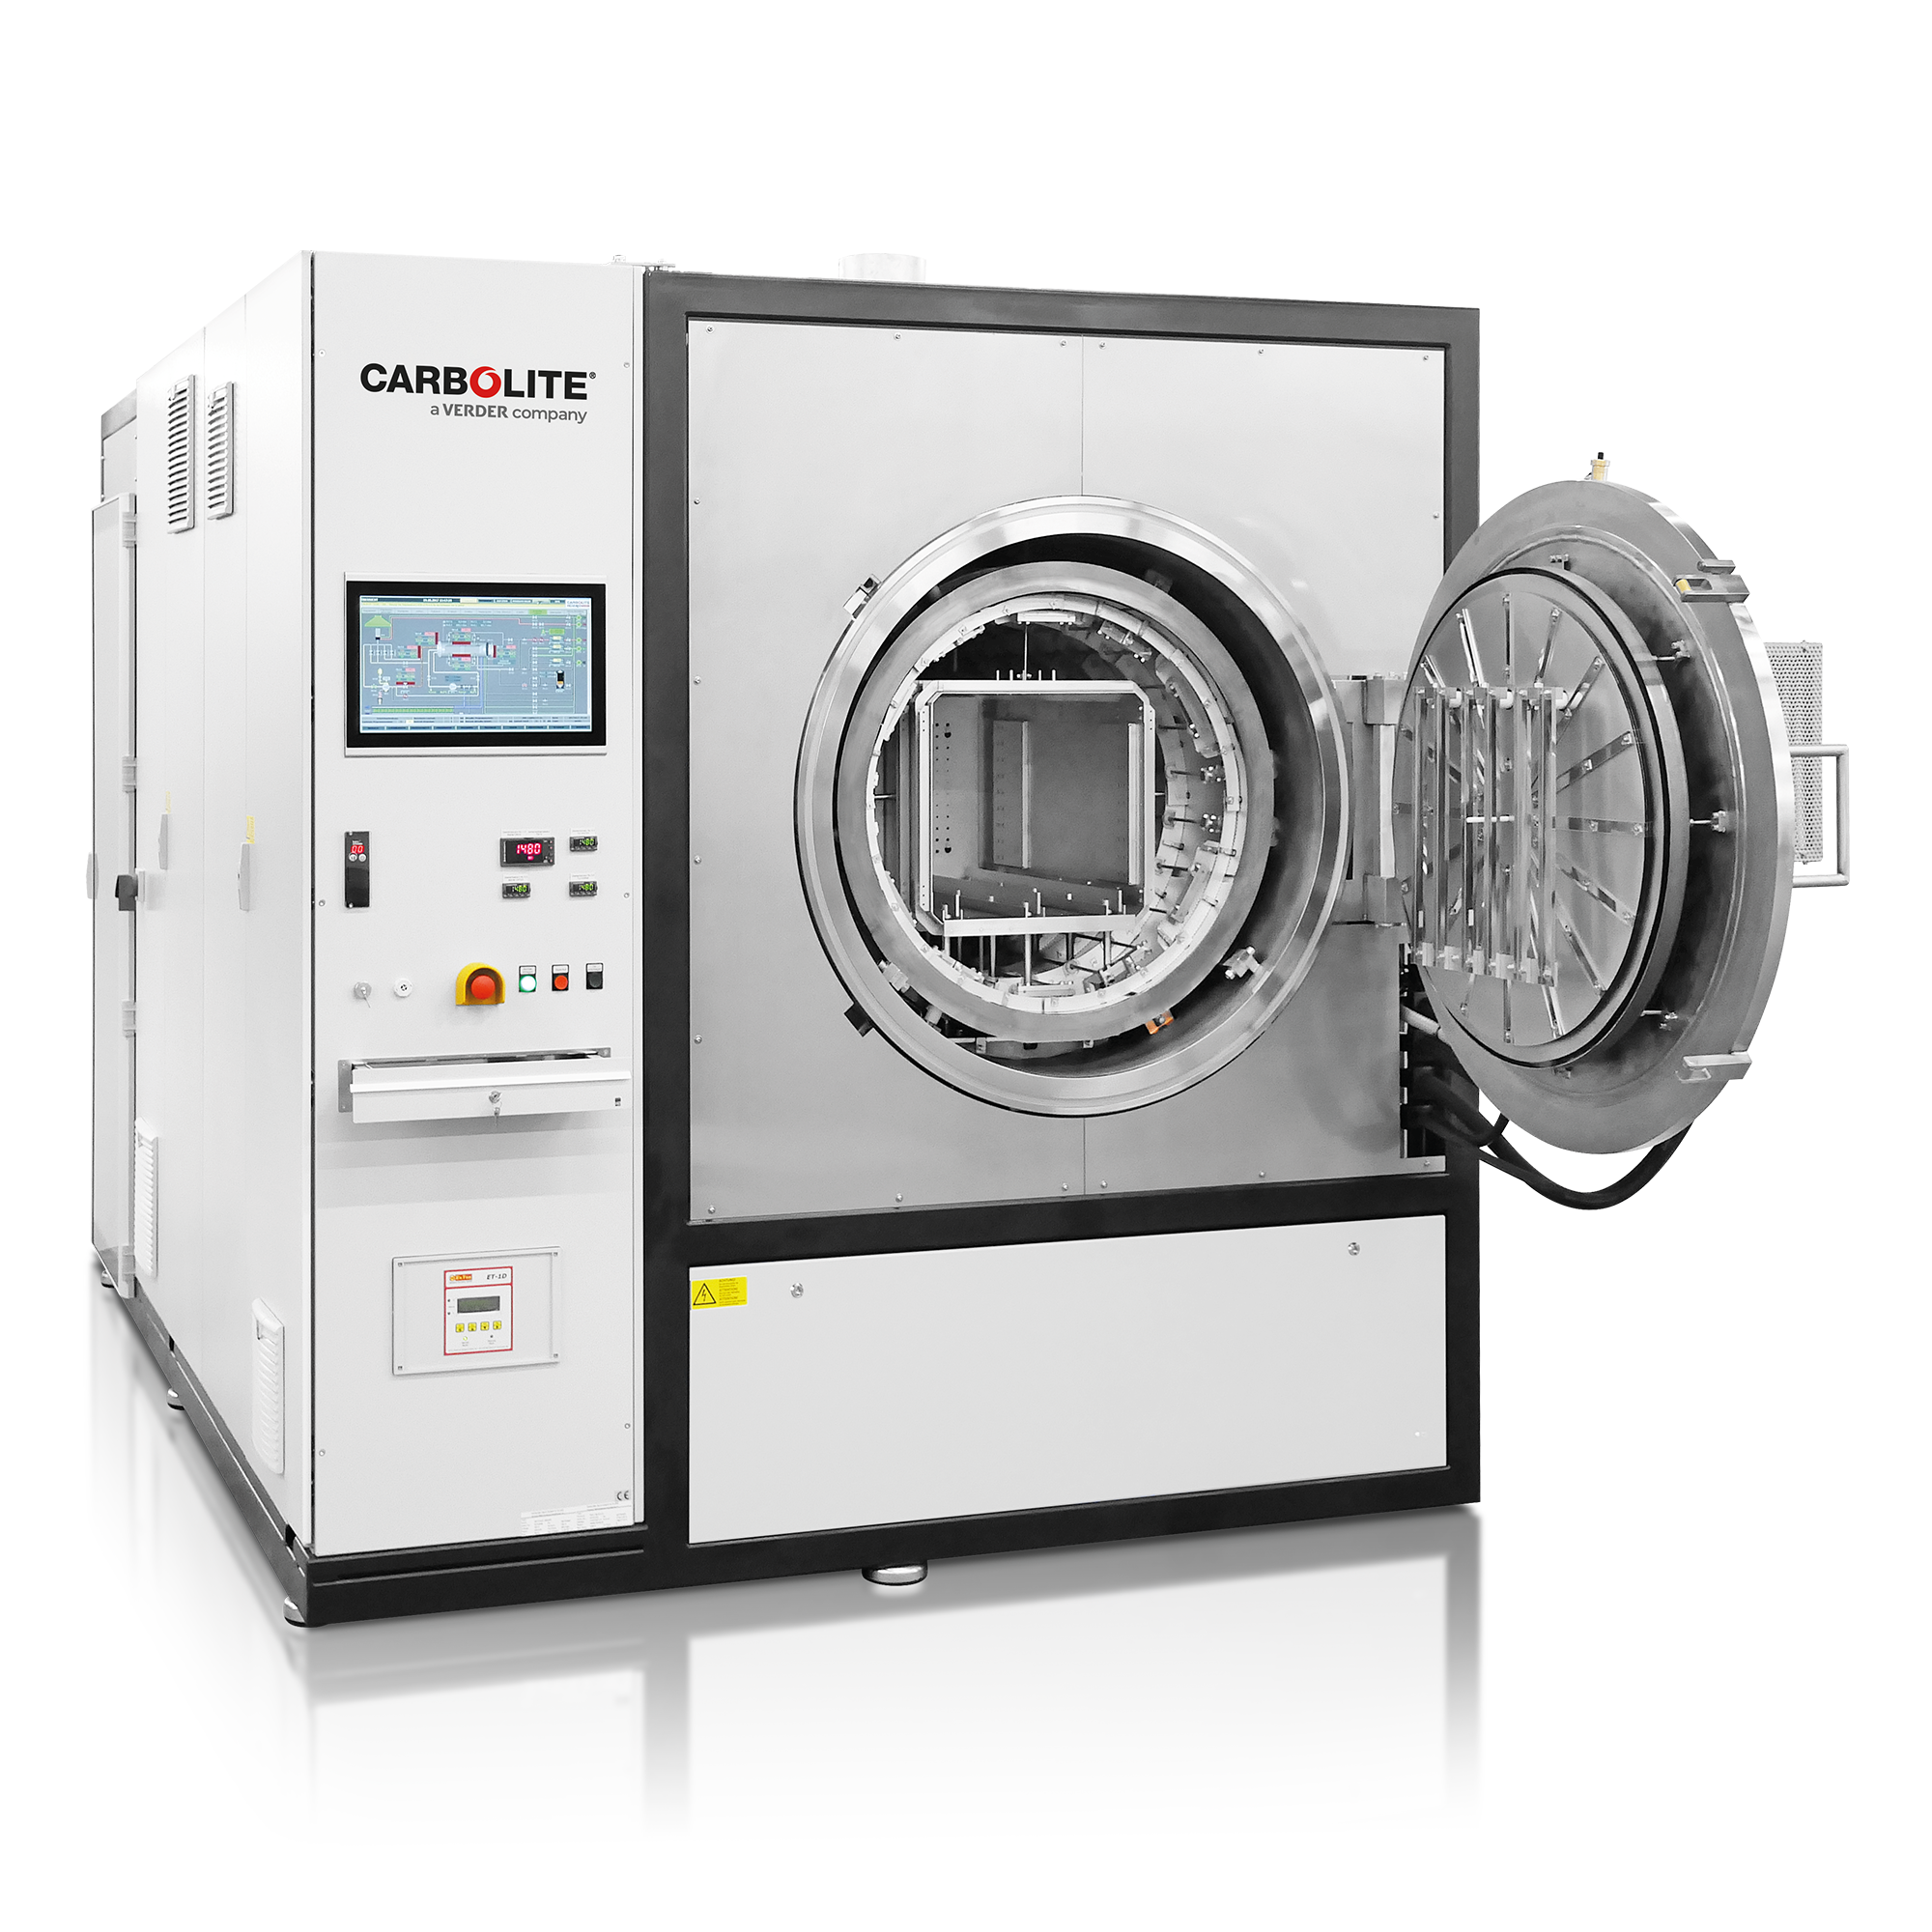
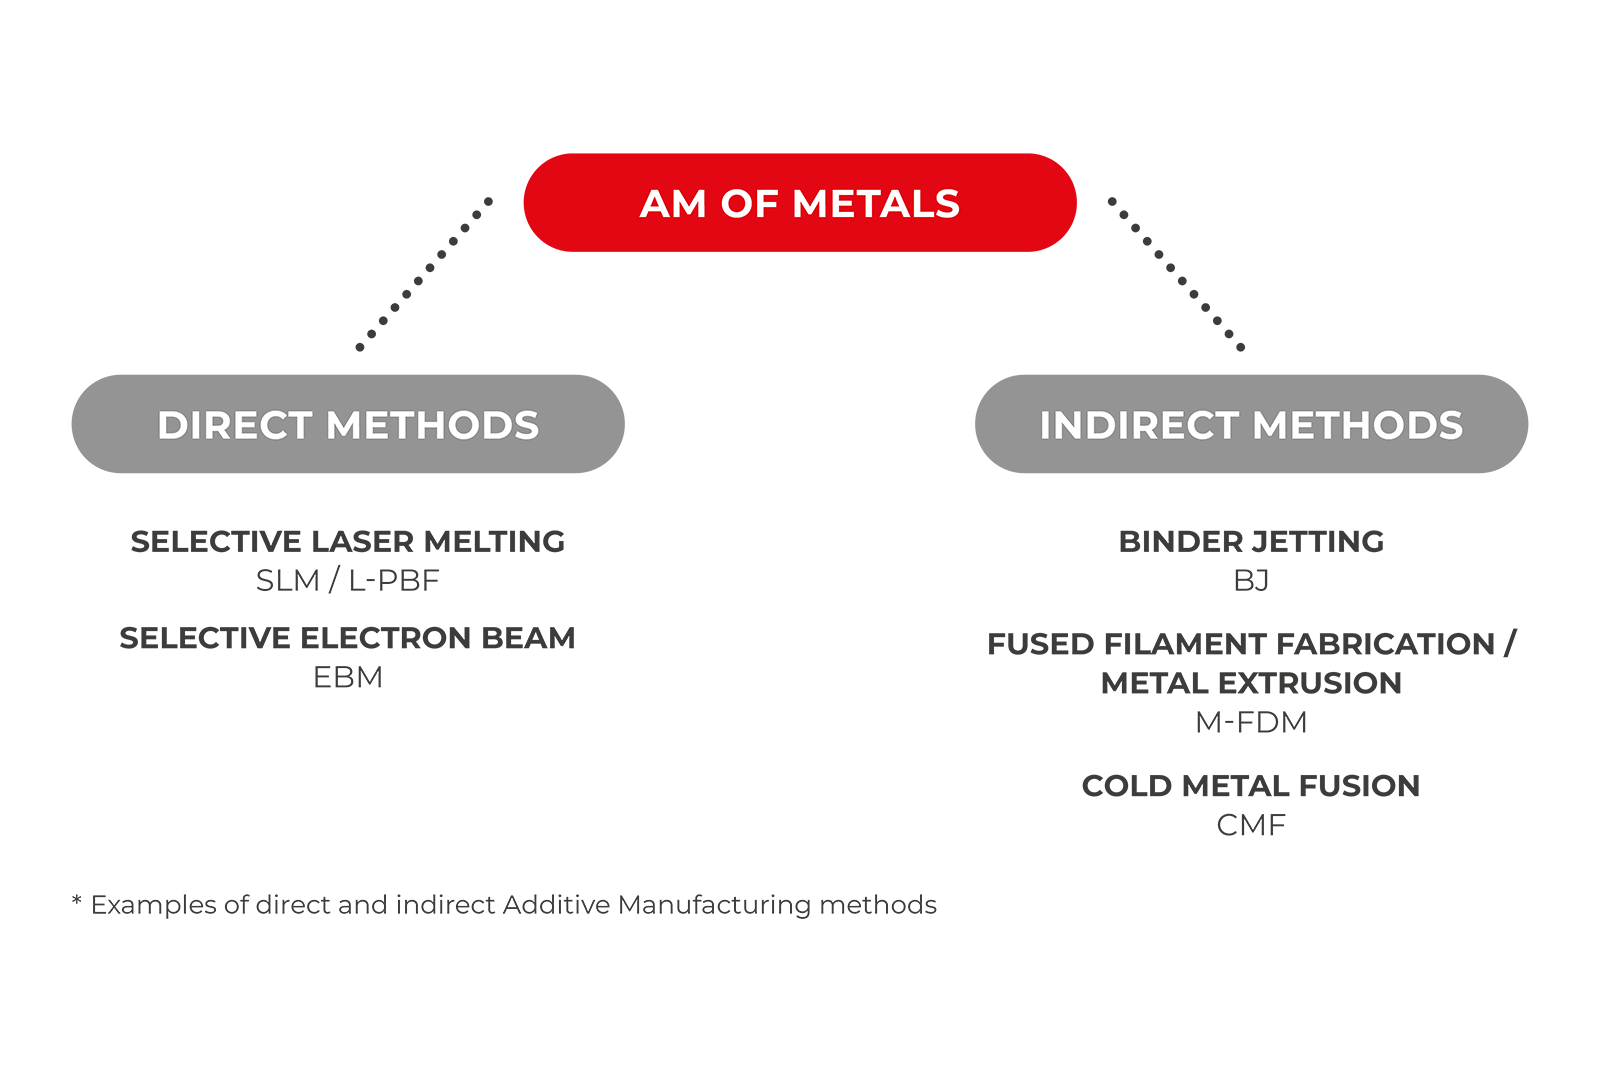
Proces bezpośredni i pośredni Przegląd: Procesy wytwarzania przyrostowego
Metody addytywne można podzielić na dwie kategorie. Metody bezpośrednie, takie jak SLM i EBM, są bardzo dobrze znane i osiągnęły szeroką akceptację rynkową w środowisku przemysłowym.
Jednak metody pośrednie zyskały na znaczeniu w ostatnich latach. W tych metodach w pierwszym etapie procesu wytwarzana jest zielona część, która jest usuwana i spiekana w drugim etapie.
| Bezpośrednie metody AM | Pośrednie metody AM | |
|---|---|---|
| Metoda | L-PBF, EBM Proces jednoetapowy Bezpośrednia produkcja komponentów poprzez procesy spawania |
BJ, CMF, M-FDM
Two-step process In the first step: Production of green parts
In the second step: Debinding and sintering of the green parts |
| Zalety |
|
|
| Wady |
|
|
Piece & Piece dla bezpośrednich metod addytywnych
W procesach bezpośrednich metod addytywnych wysokie naprężenia termiczne są często generowane przez wysoką temperaturę wejściową podczas procesu drukowania. Carbolite zapewnia klientom dwa odpowiednie piece, aby osiągnąć najlepsze możliwe właściwości komponentów.
GPCMA - Piec ze zmodyfikowaną atmosferą
Piece komorowe ze zmodyfikowaną atmosferą GPCMA są wyposażone w metalową retortę zapewniającą podgrzewaną objętość z kontrolowaną atmosferą. Są to modele wolnostojące z płynnie działającymi drzwiami na zawiasach.
Dostępne w zakresie temperatur maksymalnych od 1000 °C do 1150 °C w zależności od wybranego materiału retorty. Pojemność robocza retorty wynosi od 37 do 245 litrów.
Poziom tlenu można obniżyć do 30 ppm w zależności od zastosowania. Idealny do odprężania elementów wytwarzanych przy użyciu dodatków, szczególnie tych produkowanych metodą DMLS. Ta gama pieców może być opcjonalnie określona jako zgodna z AMS2750F Nadcap klasa 1 dla zastosowań lotniczych.
| Model | Pojemność retorty Rozmiar płyty 350 x 250 x 250 (wys. x szer. x głęb.) [mm] |
Wydajność retorty Rozmiar płyty 400 x 400 x 400 (wys. x szer. x głęb.) [mm] |
|---|---|---|
| GPCMA/37 | 1 Płyta, maks. wysokość 100 mm | Nie dotyczy |
| GPCMA/56 | 1 Płyta, maks. wysokość 150 mm | Nie dotyczy |
| GPCMA/117 | 2 Płyta, maks. wysokość 200 mm | 1 Płyta, maks. wysokość 200 mm |
| GPCMA/174 | 2 Płyta, maks. wysokość 350 mm | 1 Płyta, maks. wysokość 350 mm |
| GPCMA/208 | 3 Płyta, maks. wysokość 350 mm | 2 Płyta, maks. wysokość 350 mm |
| GPCMA/245 | 4 Płyta, maks. wysokość 400mm | 1 Płyta, maks. wysokość 400mm |
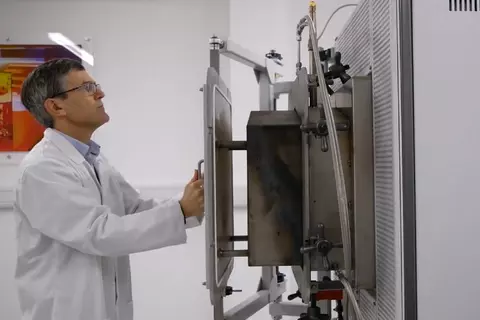
Wideo produktu: Piec komorowy z modyfikowaną atmosferą – GPCMA
Piec V-L - Top Hat
Piec V-L jest odpowiedni do generowania najniższych osiągalnych ciśnień roboczych. Dzięki możliwości pracy w próżni można uzyskać atmosferę gazową o najwyższej czystości.
Przykładowe Aplikacje
- Wyżarzanie, lutowanie twarde, odgazowywanie, hartowanie, szybkie prototypowanie, spiekanie, lutowanie, synteza, odpuszczanie, odprężanie drukowanych 3D części wytwarzanych przyrostowo.
Zalety
- Odciążanie
- Argon, azot, gaz formujący, wysoka próżnia
- Poziom tlenu <<30 ppm
- Precyzyjna jednorodność temperatury
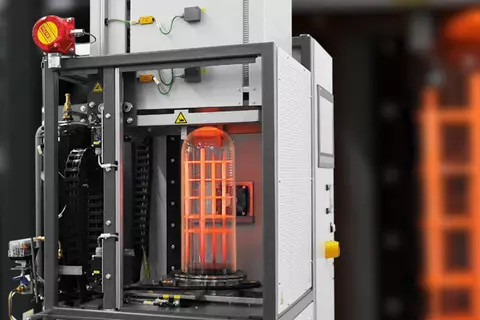
Wideo produktu: Piec V-L - Top Hat
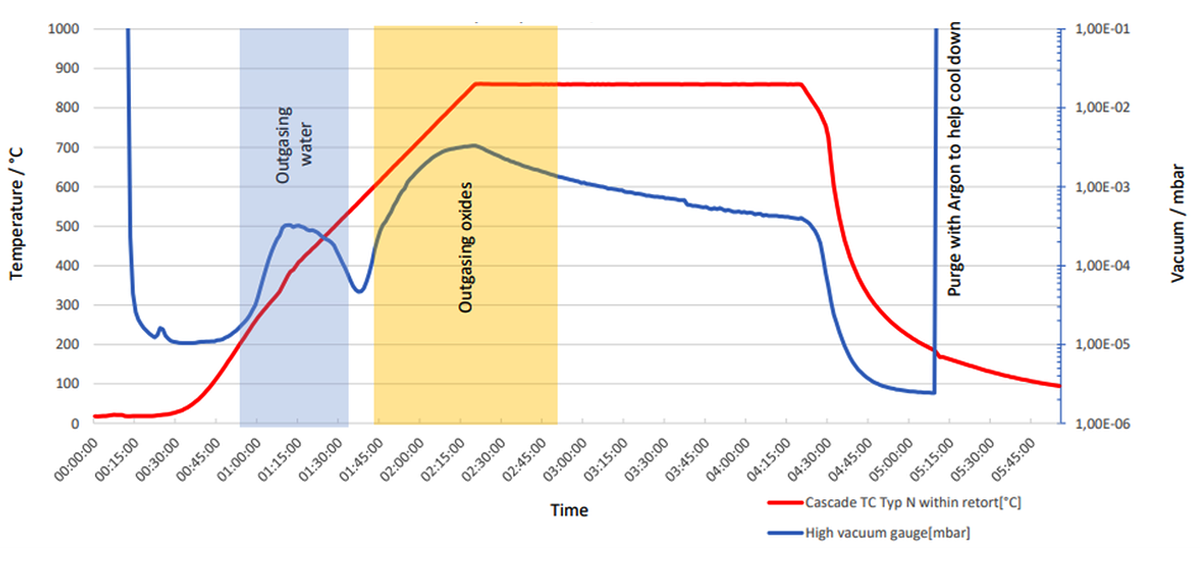
Typowy proces obróbki cieplnej:
Obróbka cieplna stopu tytanu w wysokiej próżni w celu odprężenia po drukowaniu laserowym 3D z pompą turbo 1200 l/s
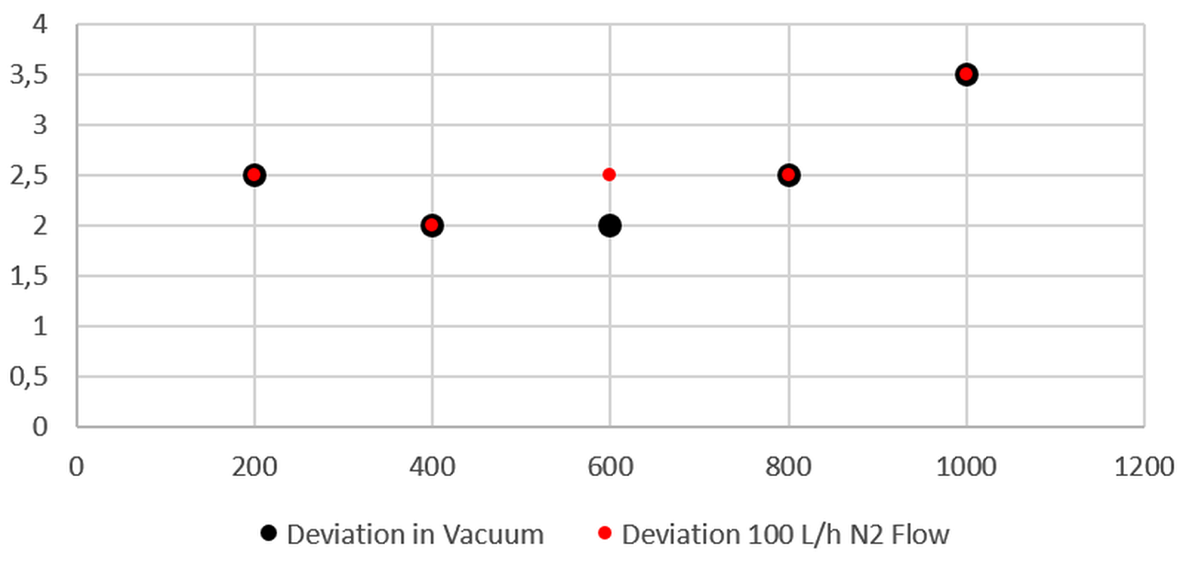
V-L 180-300
Odchylenie temperatury w +-°C
Oś X: Temperatura w °C
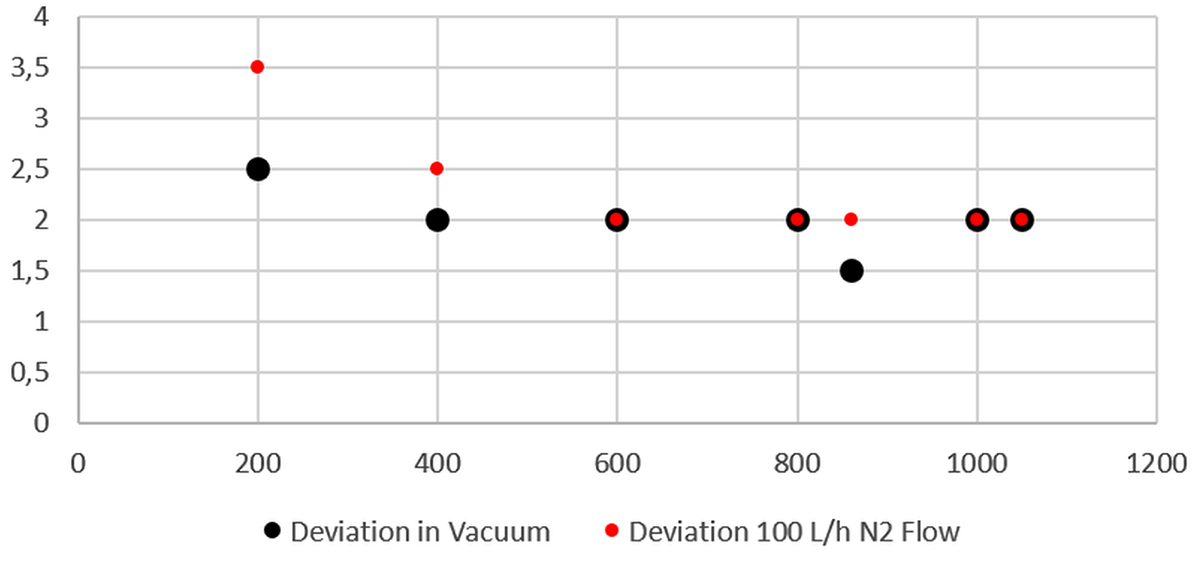
V-L 450-600
Odchylenie temperatury w +-°C
Oś X: Temperatura w °C
Piece do debindingu i spiekania dla pośrednich metod przyrostowych
Glo 8 litrów - Piec klasy podstawowej
Dzięki GLO 8/13 Carbolite oferuje mały, wszechstronny piec do produkcji addytywnej. Piec posiada obrotowo symetryczne elementy grzejne, które otaczają cylindryczną retortę, zapewniając równomierne ogrzewanie na całej długości. Piec może być zasilany azotem, argonem lub gazem formującym (N2/H2 95/5% lub Ar/H2 98/2%).
Przykładowe Aplikacje
- Rozdrabnianie termiczne, spiekanie, piroliza, synteza, wyżarzanie, odpuszczanie
Zalety
- Do 1300 °C
- ∅ 180 mm
- Gazoszczelny
- Solidny i niezawodny
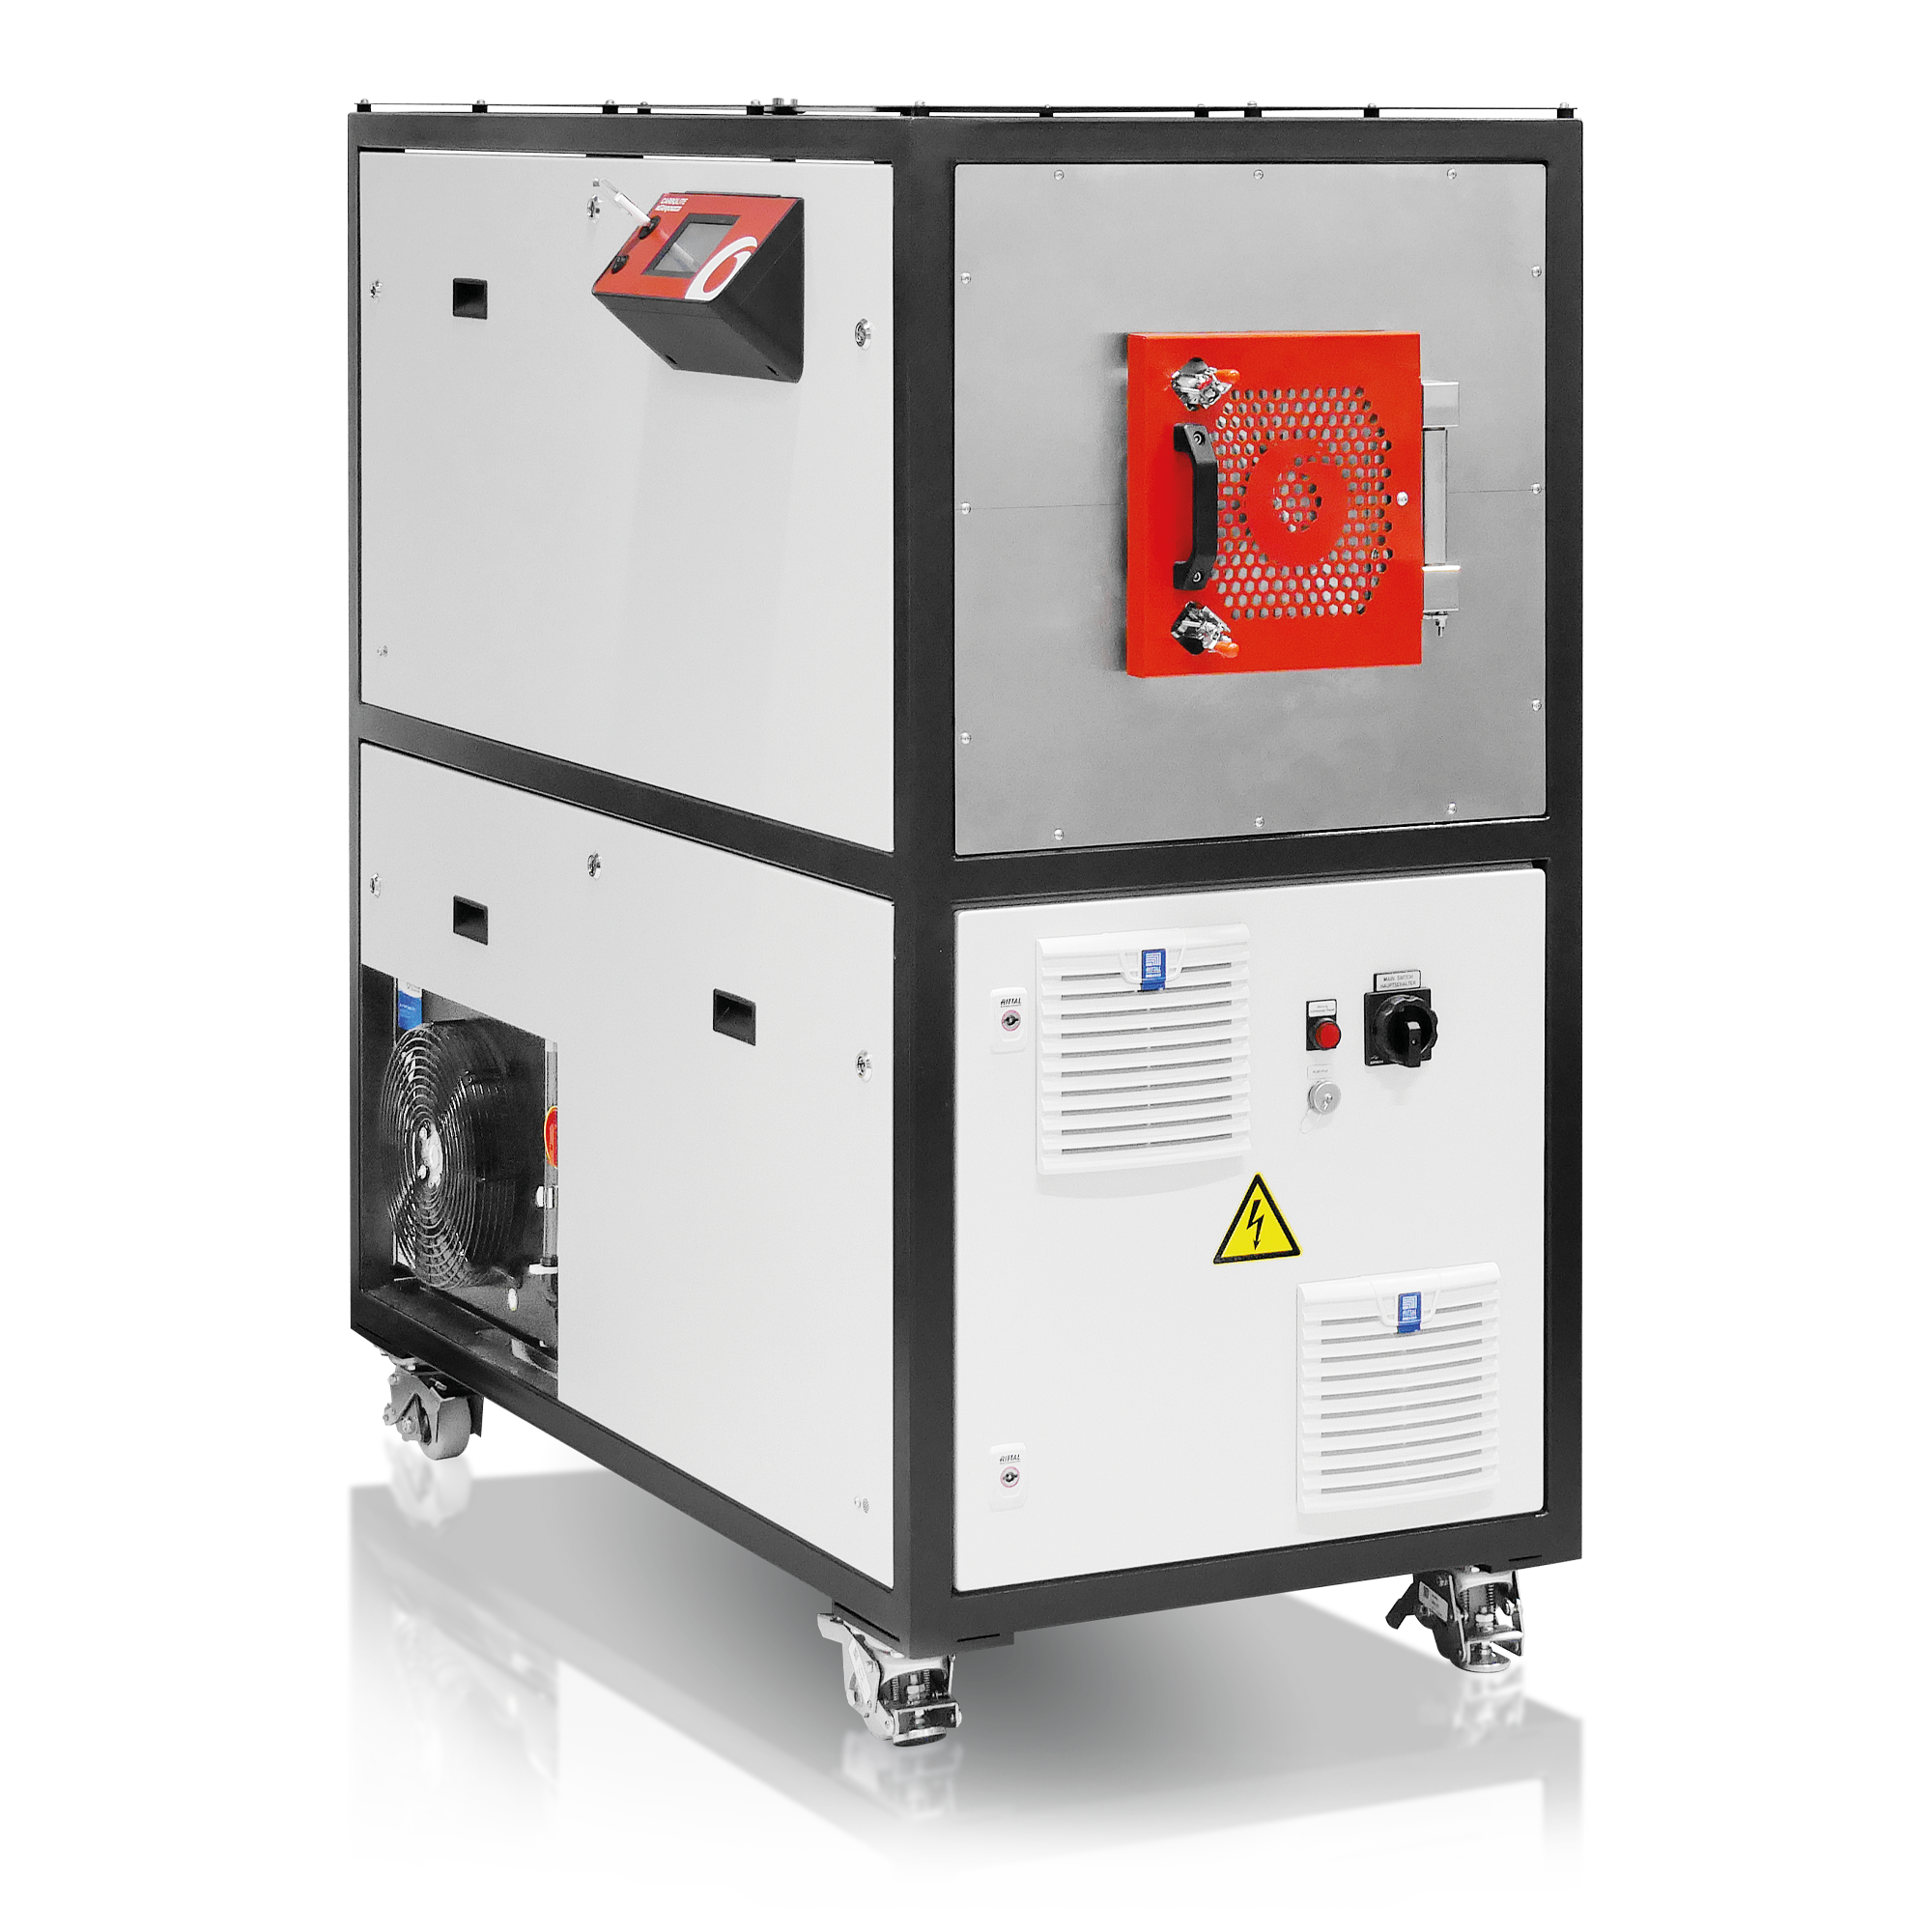
HTK 8 do 120 litrów - zaawansowane piece
Gama pieców wysokotemperaturowych HTK firmy Carbolite składa się z kilku metalowych pieców grzewczych wykonanych z molibdenu i wolframu.
Piece te mogą pracować w temperaturze do 2200 °C z wodorem, azotem i argonem, a nawet w próżni, w zależności od wymagań klienta. Stężenie gazów można dowolnie regulować.
Piece komorowe HTK 8 i HTK 25 są szeroko stosowane w pośrednim wytwarzaniu przyrostowym. Przestrzeń użytkowa, precyzyjna kontrola temperatury i jednorodność to korzystne cechy dla pośrednich procesów wytwarzania przyrostowego.
Przykładowe Aplikacje
- Odpuszczanie termiczne, spiekanie, piroliza, synteza, wyżarzanie, odpuszczanie
Zalety
- Do 2200 °C
- 8 do 320 litrów objętości
- Drobna lub wysoka próżnia
- Odpowiedni do wszystkich materiałów
Wideo
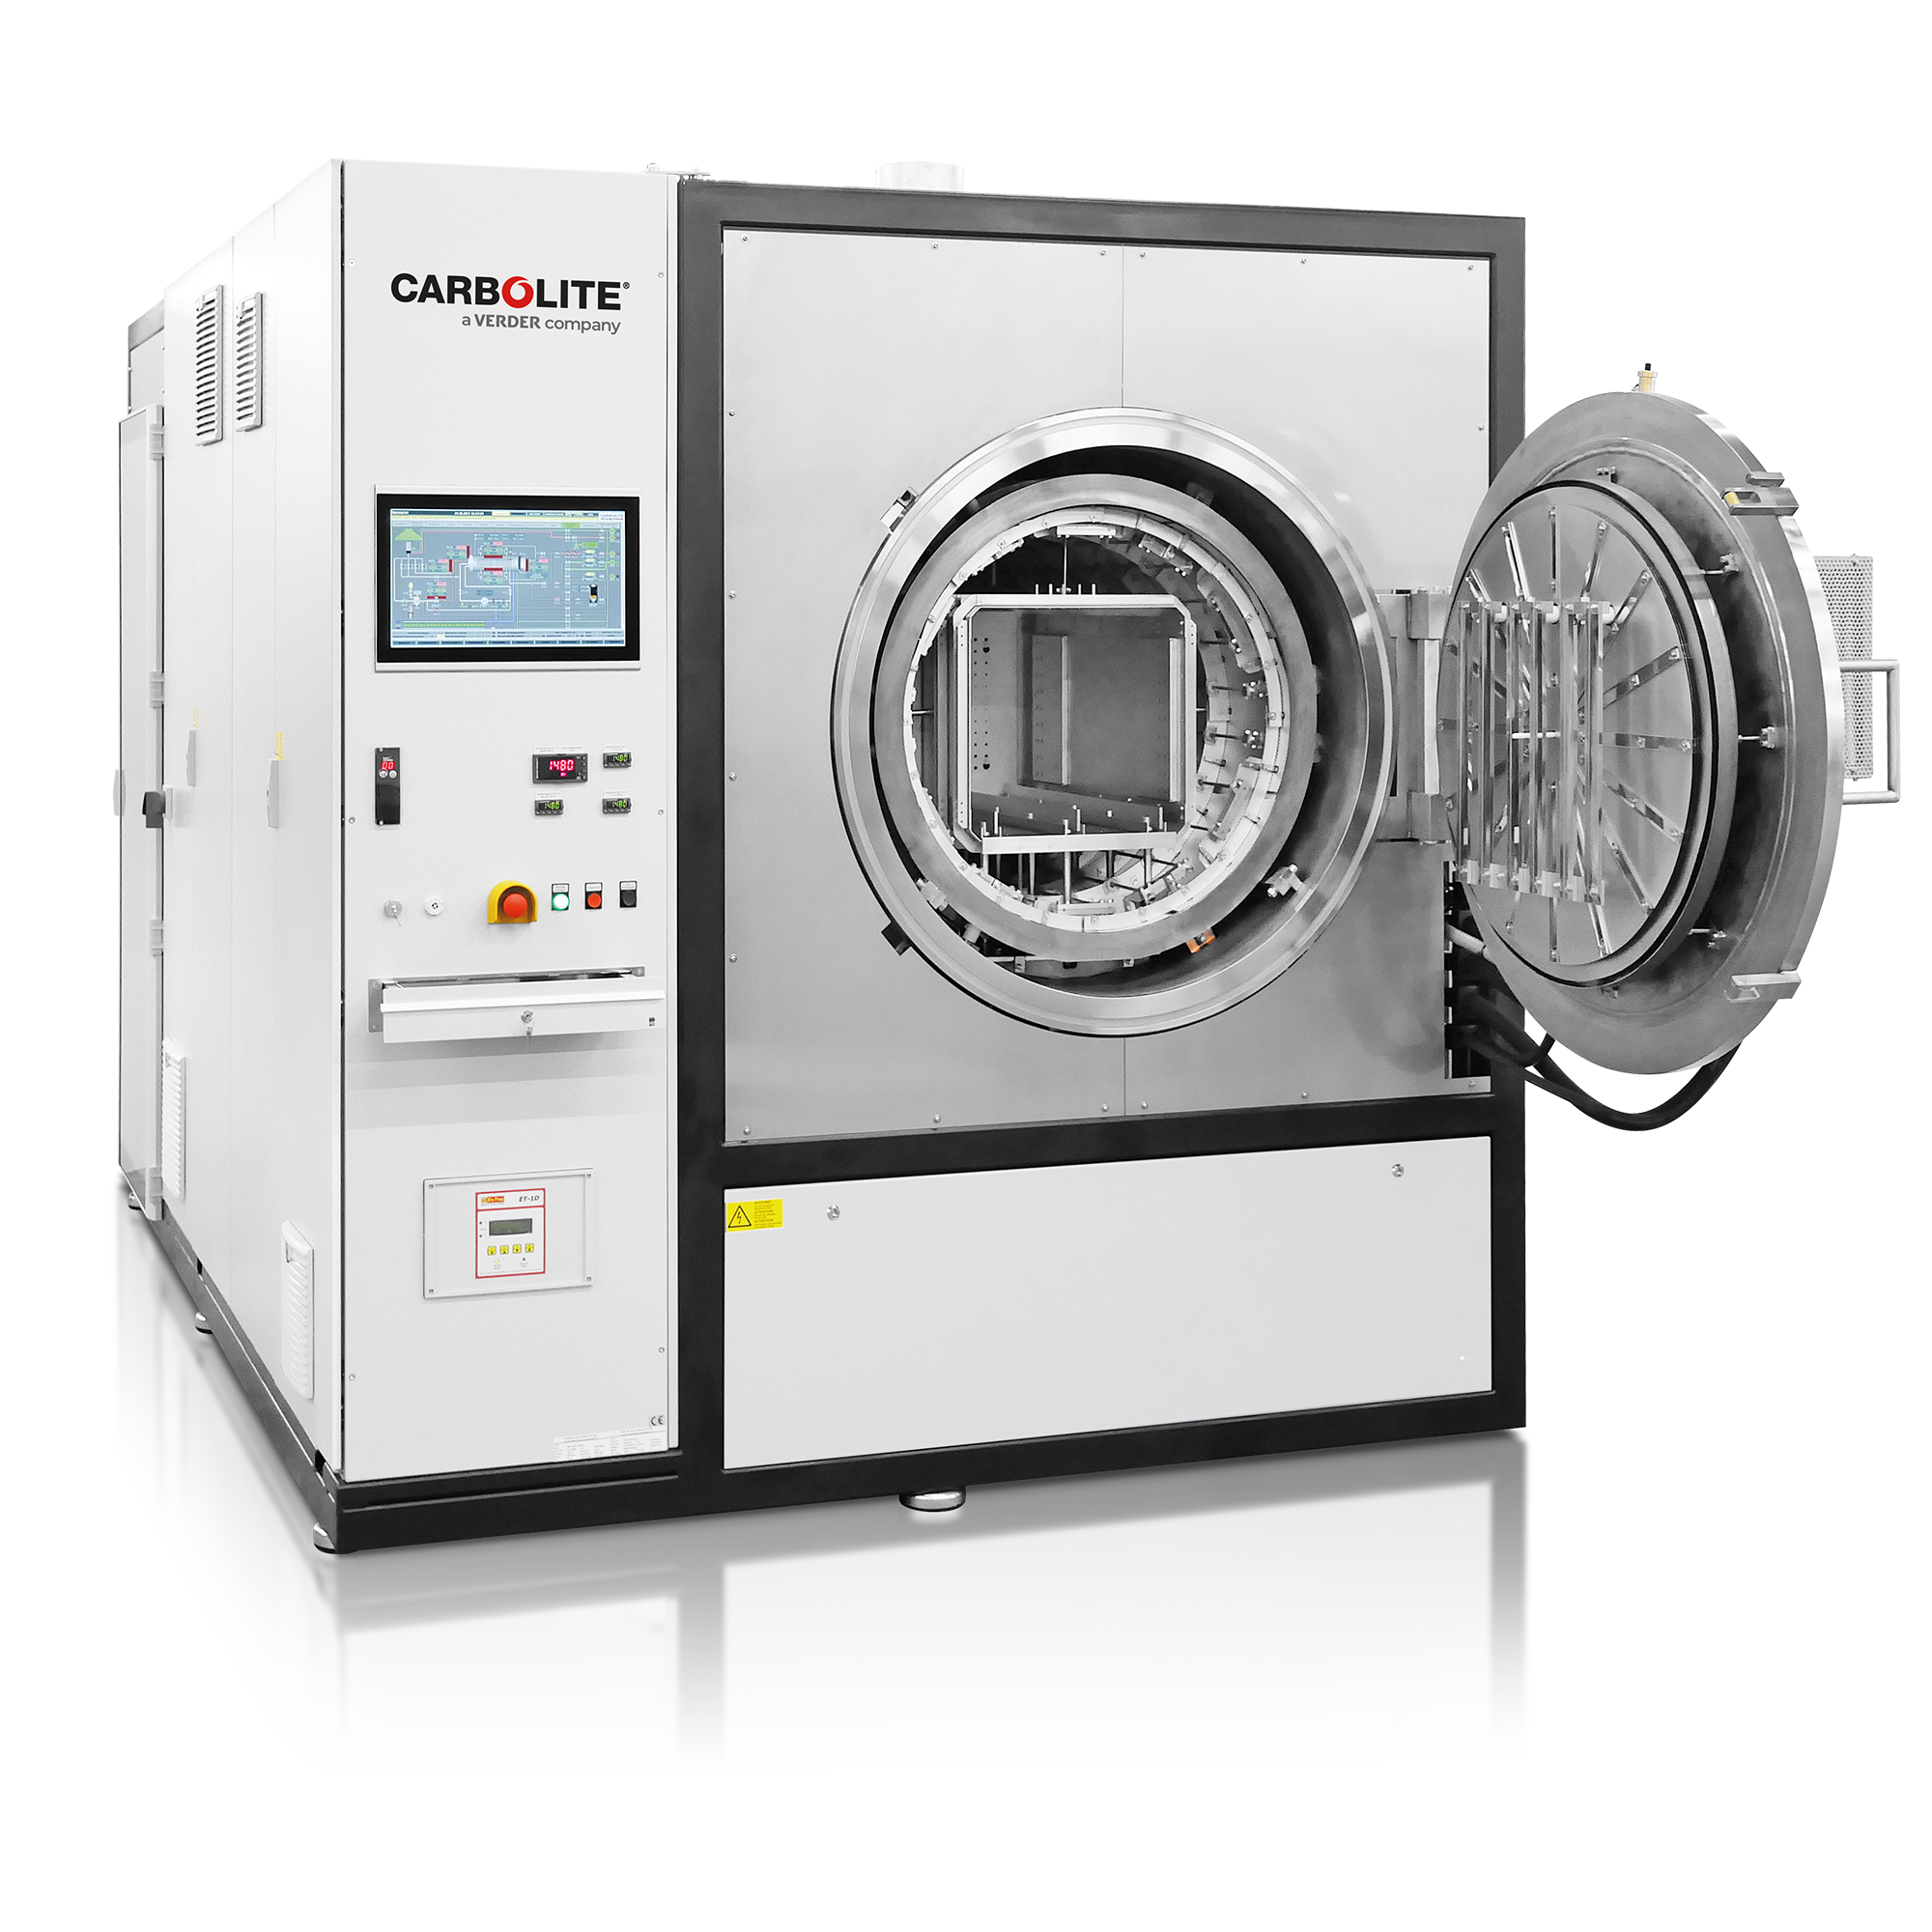
Wideo produktu: Piec komorowy z modyfikowaną atmosferą – GPCMA
Wideo produktu: Piec V-L - Top Hat
Wideo produktu: HTMA - Suszarki z kontrolowaną atmosferą
Wideo produktu: Piec komorowy z izolacją metalową - HTK
Heat Treating Powder Injection Molded & Additive Manufactured Parts
CARBOLITE GERO offers suitable furnaces for the various process steps in powder injection molding and additive manufacturing of metal and ceramic parts, such as thermal or catalytic debinding, drying of parts e. g. after solvent debinding, stress relieving, as well as sintering under protective gas, hydrogen or vacuum. Additive Manufacturing (AM) involving metals can be divided into direct and indirect processes. CARBOLITE GERO has purposely designed their product ranges to the highest specifications; with the GPCMA for direct, and the HTK for indirect 3D Additive Manufacturing and Powder Injection Molding (PIM) processes. These are just two products from the comprehensive additive manufacturing portfolio offered by CARBOLITE GERO.
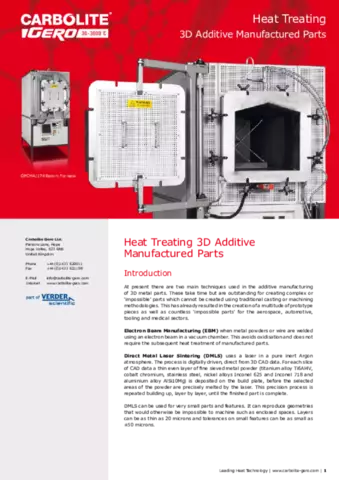
Heat Treating 3D Additive Manufactured Parts
At present, there are two main techniques used in the additive manufacturing of 3D metal parts, Electron Beam Manufacturing (EBM) and Direct Metal Laser Sintering (DMLS). These take time but are outstanding for creating complex or ‘impossible’ parts which cannot be created using traditional casting or machining methodologies. This has already resulted in the creation of a multitude of prototype pieces as well as countless ‘impossible parts’ for the aerospace, automotive, tooling and medical sectors.
Skontaktuj się z nami w celu uzyskania bezpłatnej konsultacji
Carbolite products and services are available via a global network of daughter companies and fully trained distributors. Our staff will be happy to assist with any inquiry you might have.
Contact us for a free consultation and talk to a product specialist to find the most suitable solution for your application needs!