



Entdecken Sie die hochmoderne Palette an Öfen für die additive Fertigung bei Carbolite, einschließlich fortschrittlicher Systeme für Entbindern und Sintern. Carbolite bietet die innovativen Lösungen, die Sie benötigen, um Ihre additive Fertigung auf die nächste Stufe zu heben.
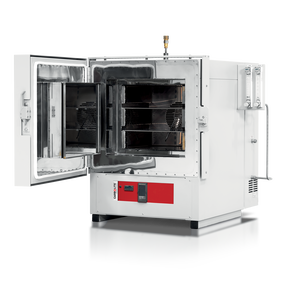
- Maximaltemperatur: 400 - 700 °C
- Kammervolumina: 28 bis 1000 Liter
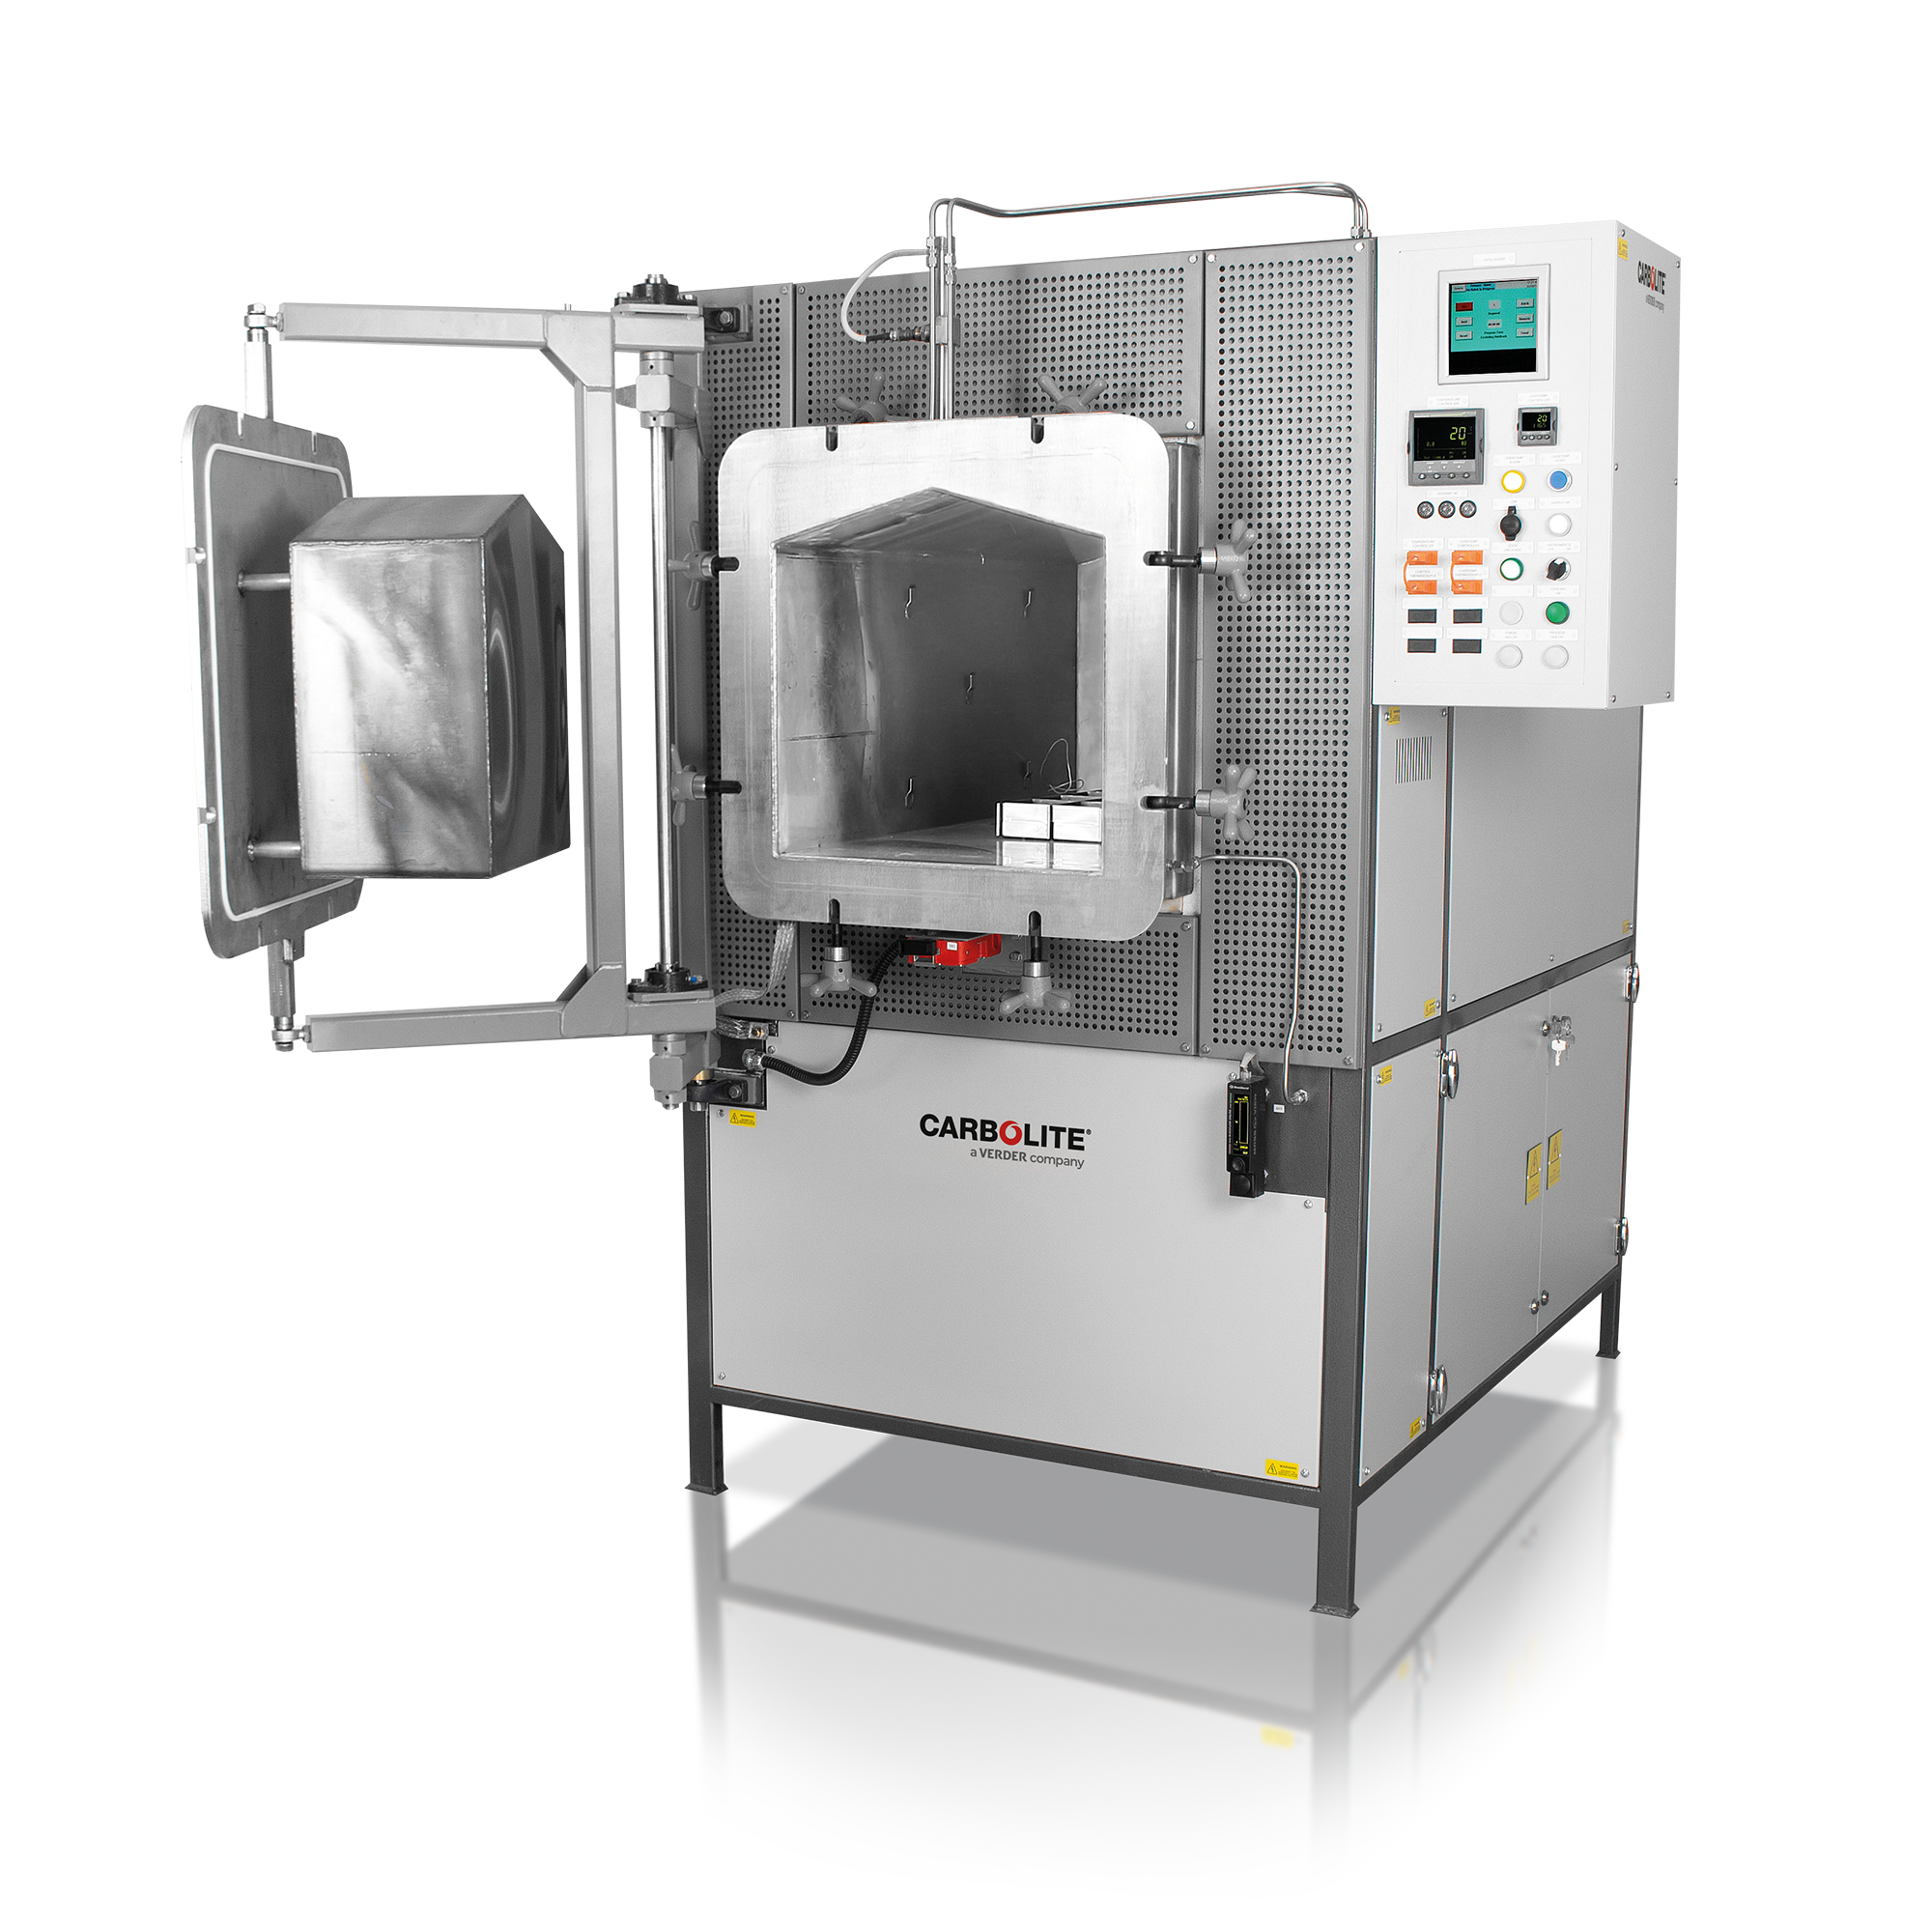
- Maximaltemperatur: 1150 °C
- Volumen: 37 bis 245 Liter
- metallische Retorte für kontrollierte Atmosphären
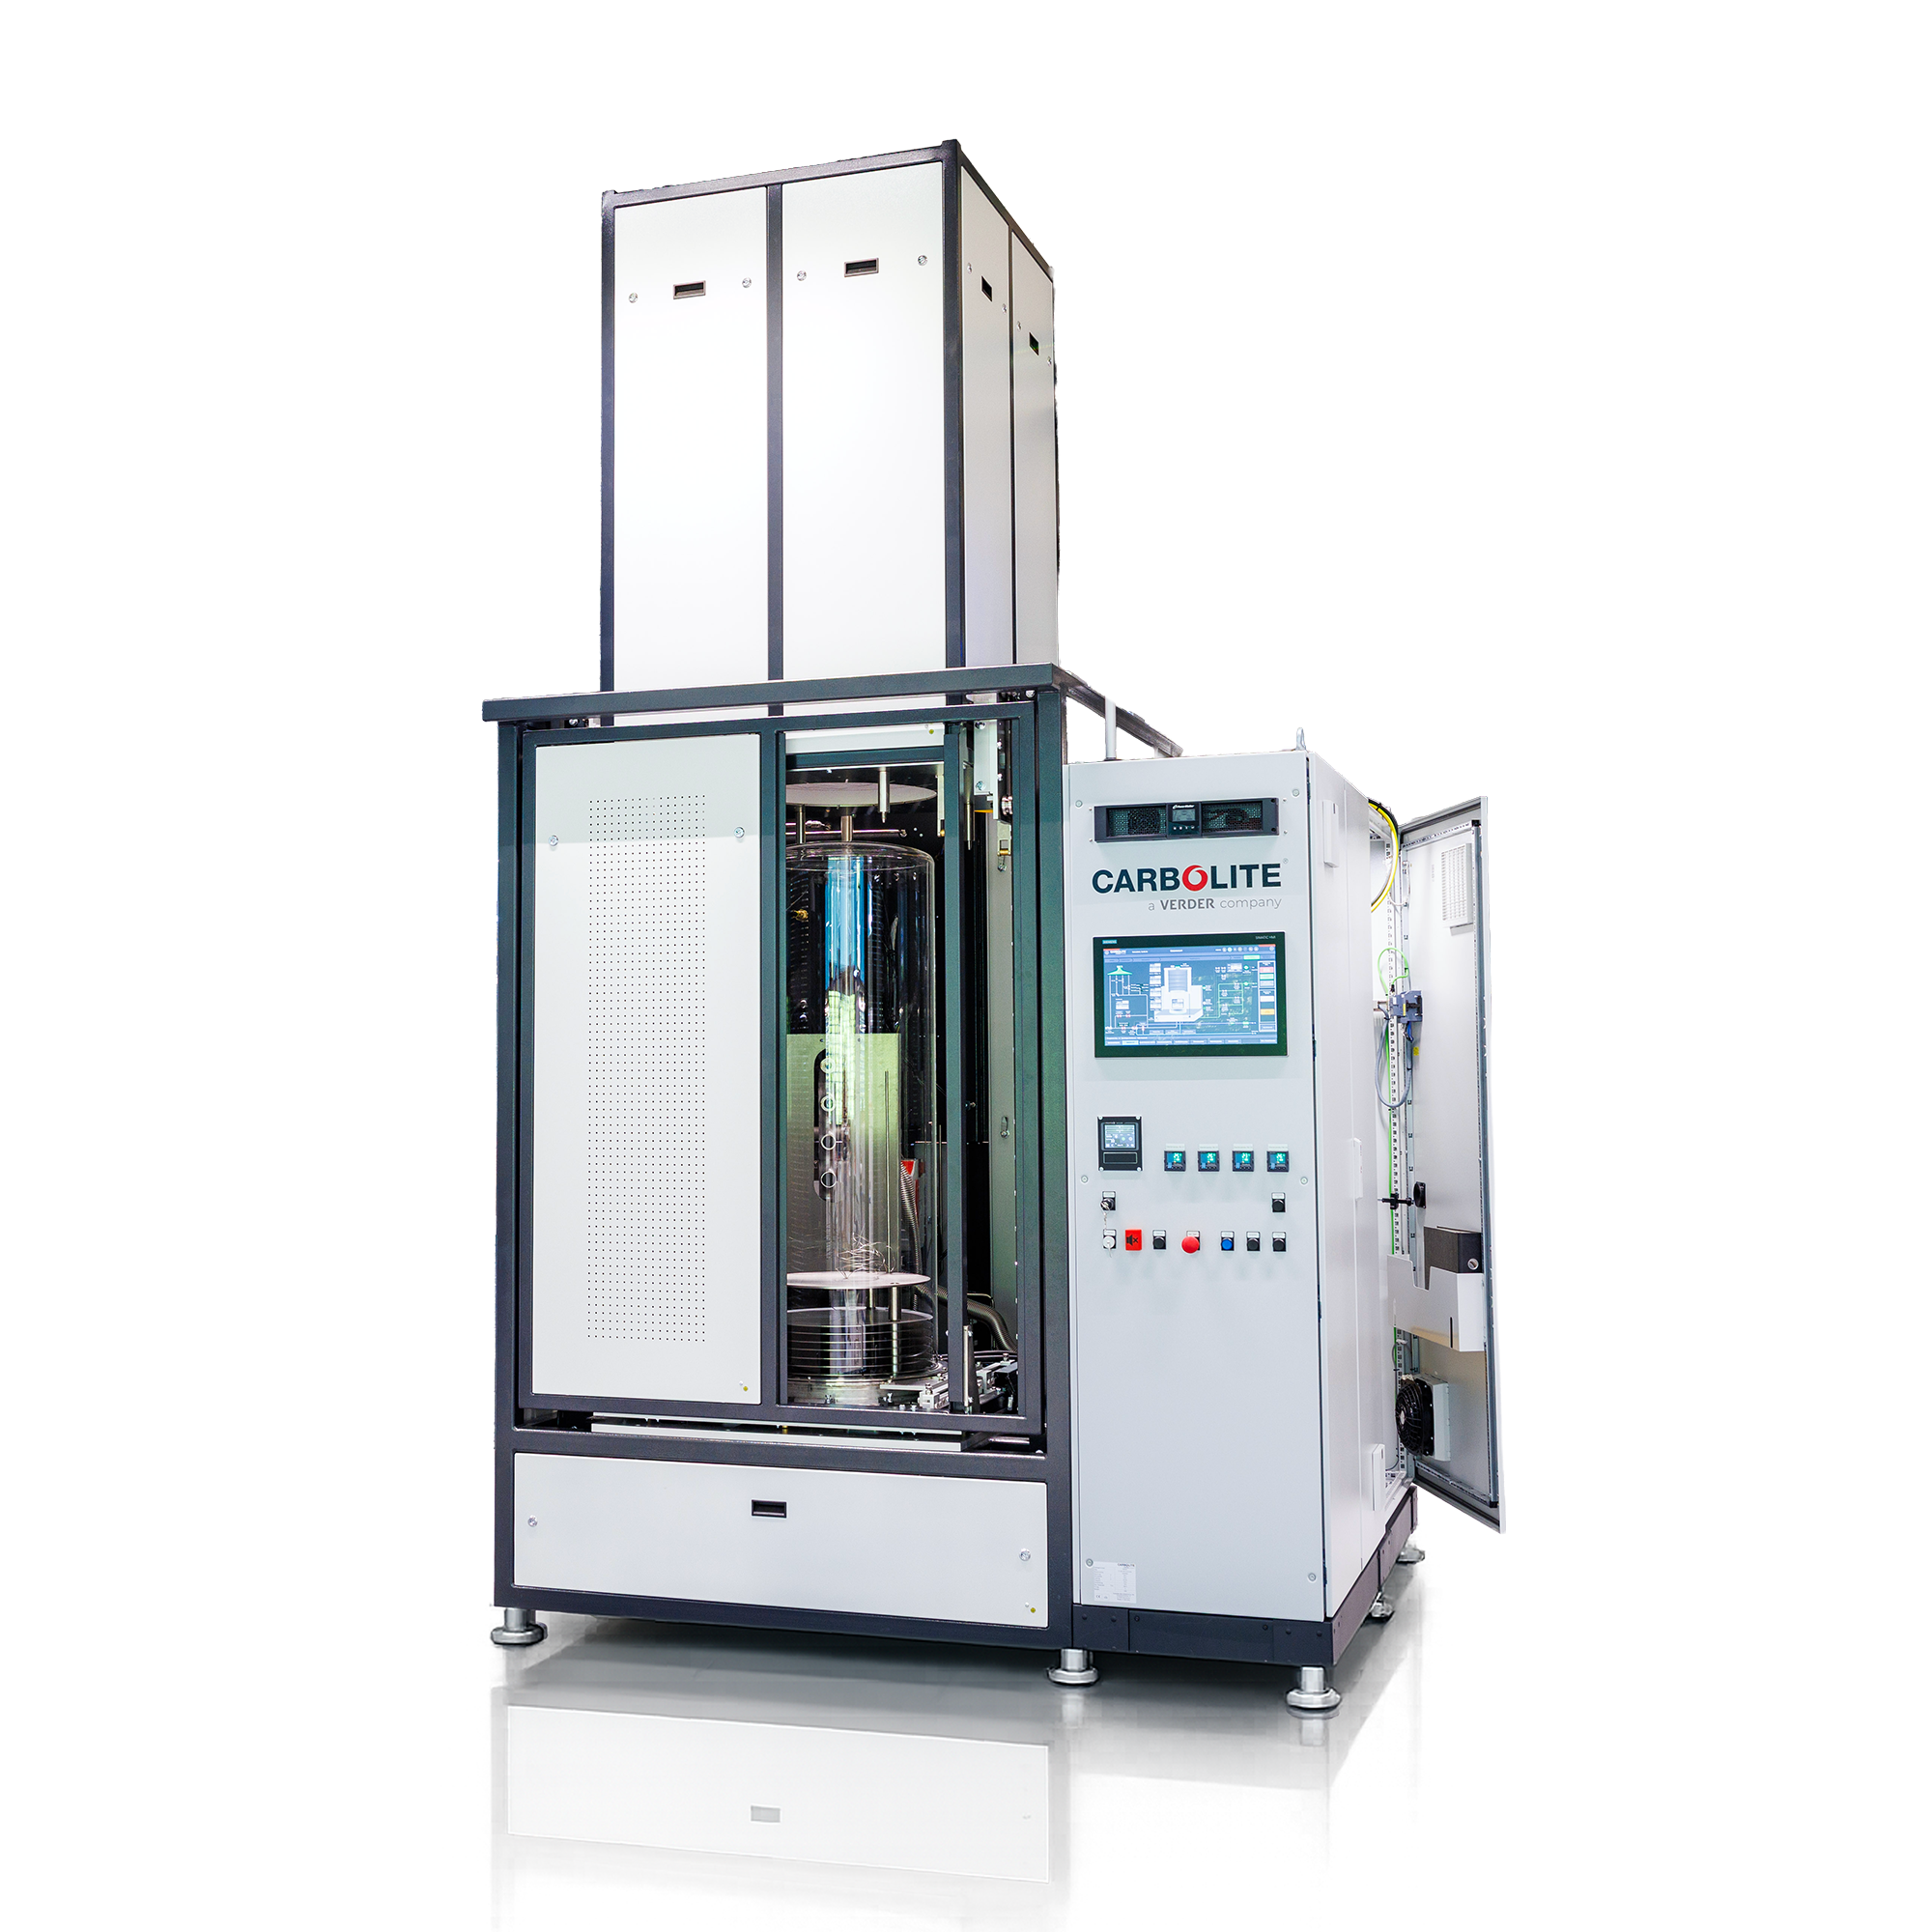
- Maximaltemperatur: 1050 °C
- Volumen: 7,5 bis 95 Liter
- Automatischer Rohrofen für Anwendungen in Atmosphären mit höchstem Reinheitsgrad
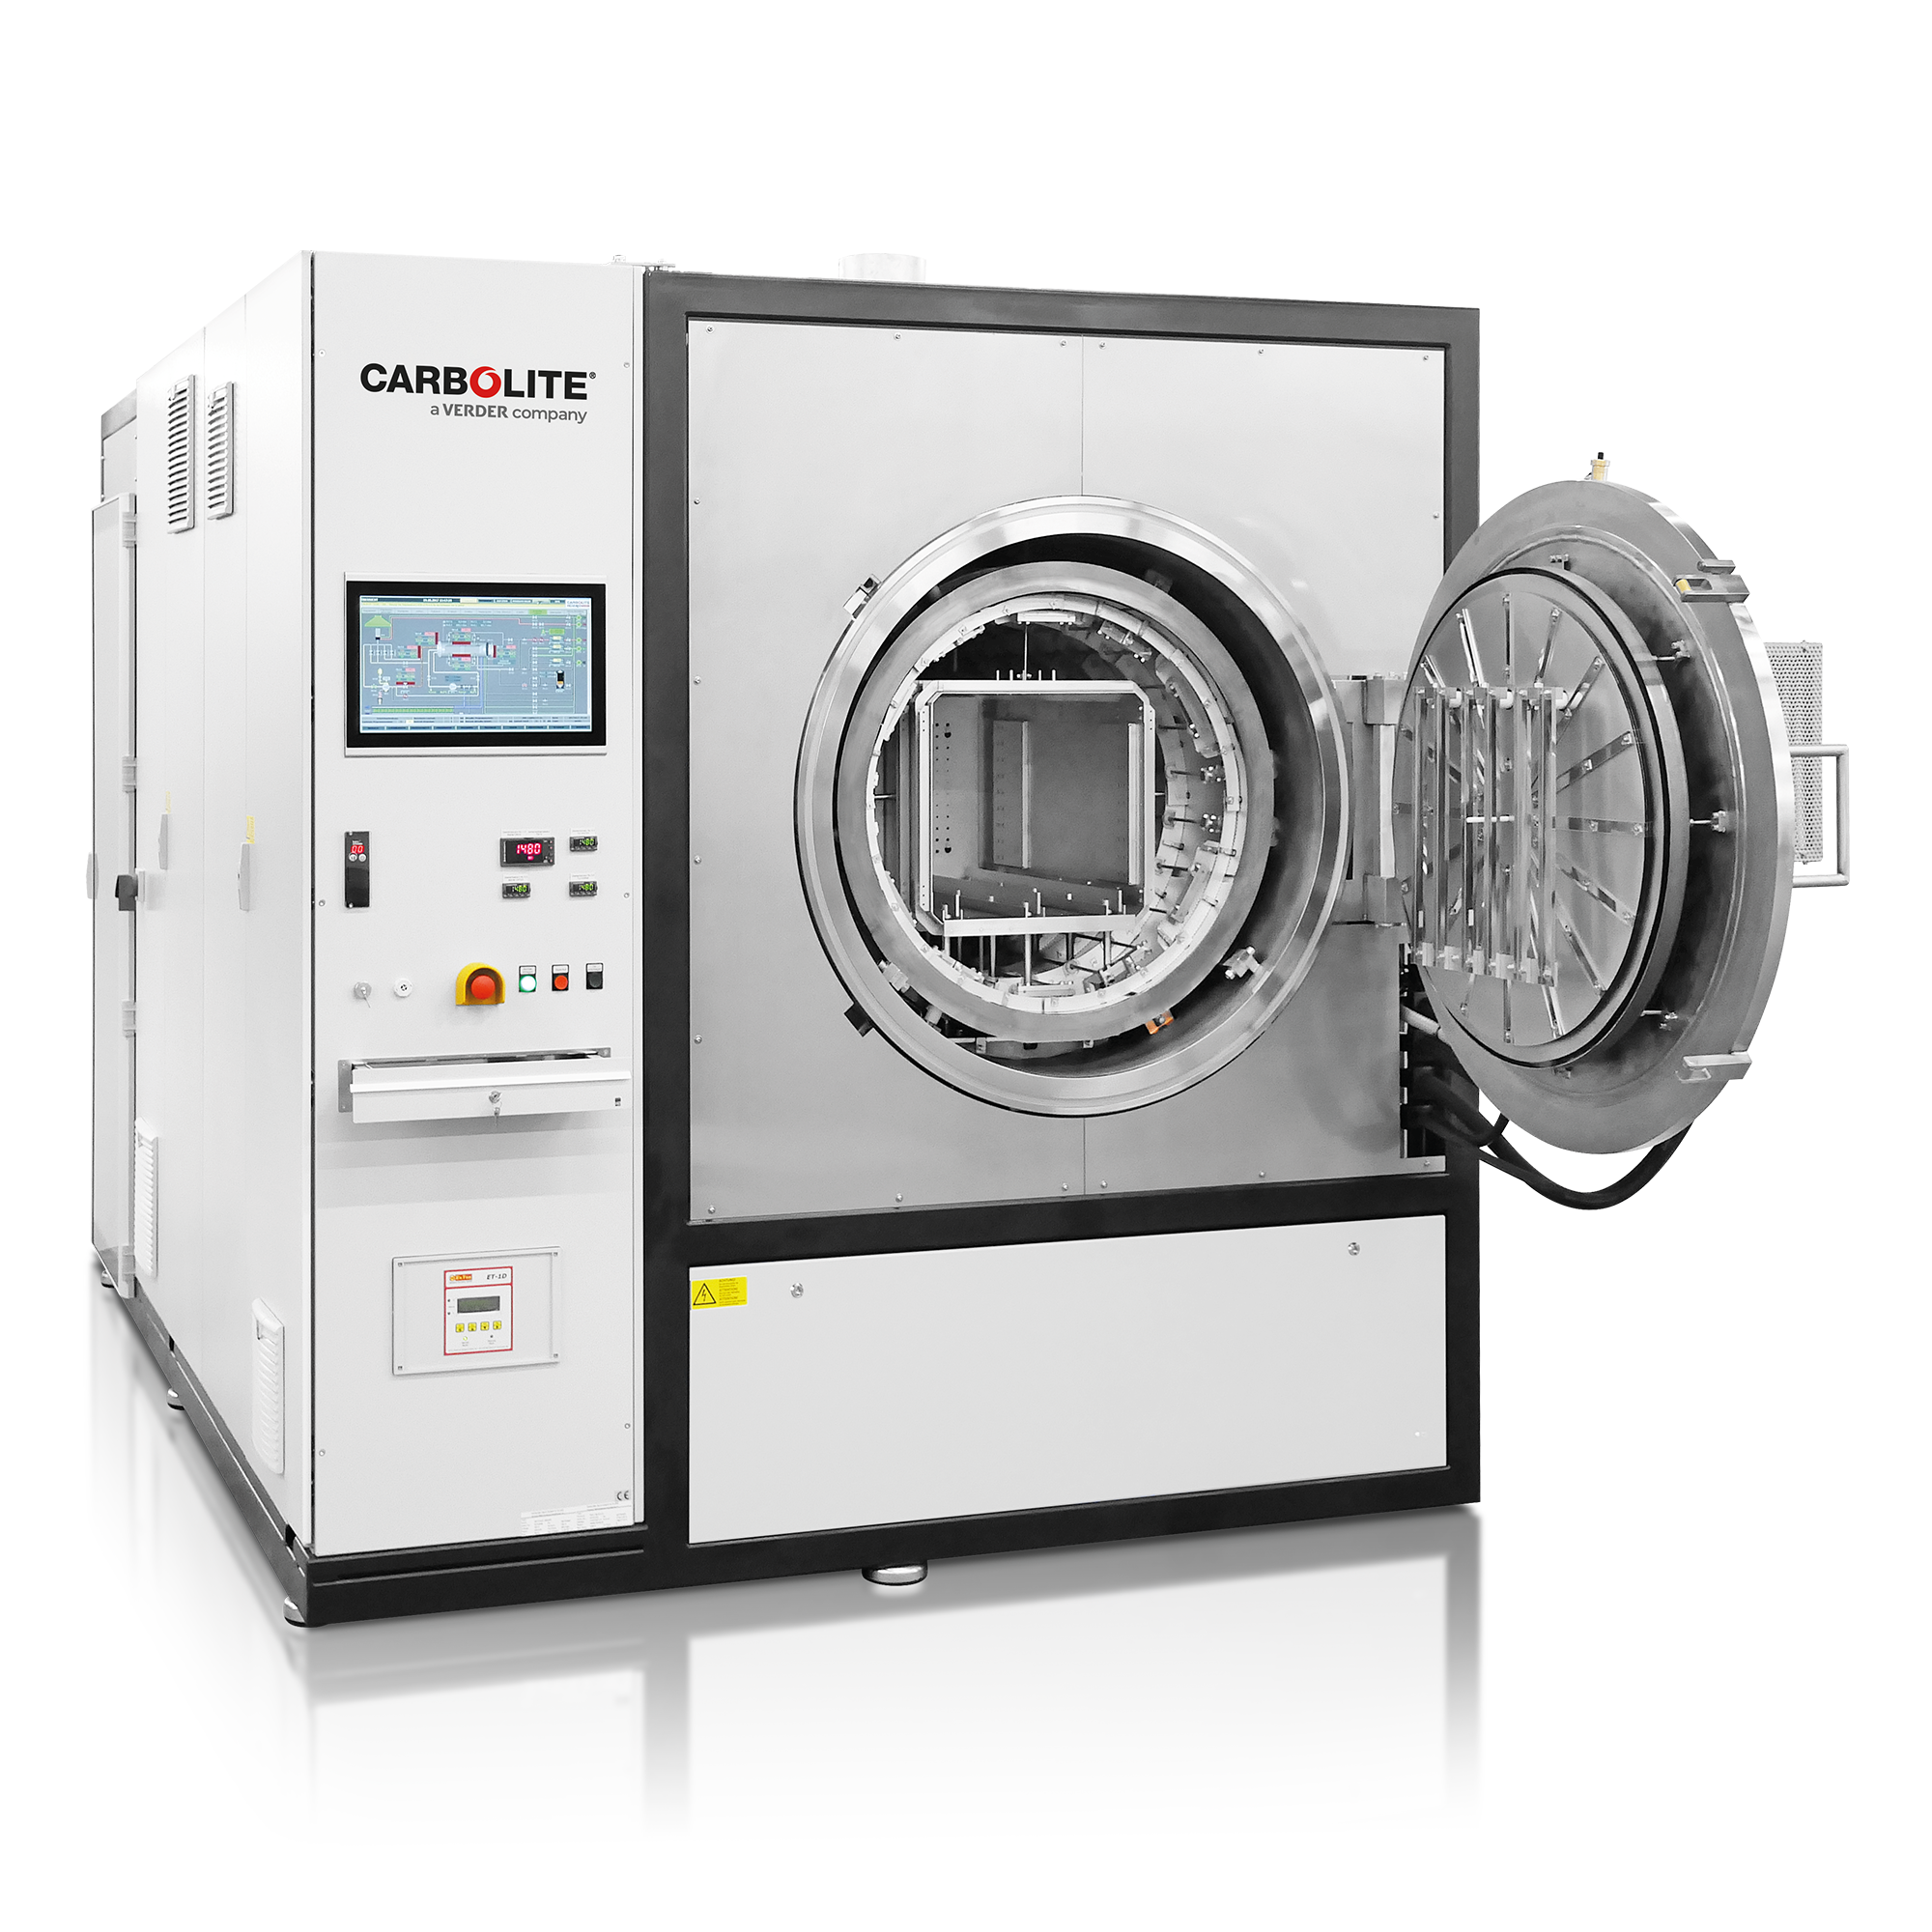
- Maximaltemperatur: 1600 - 2200 °C
- Isoliermaterial: Molybdän oder Wolfram
- Volumen: 8 bis 120 Liter
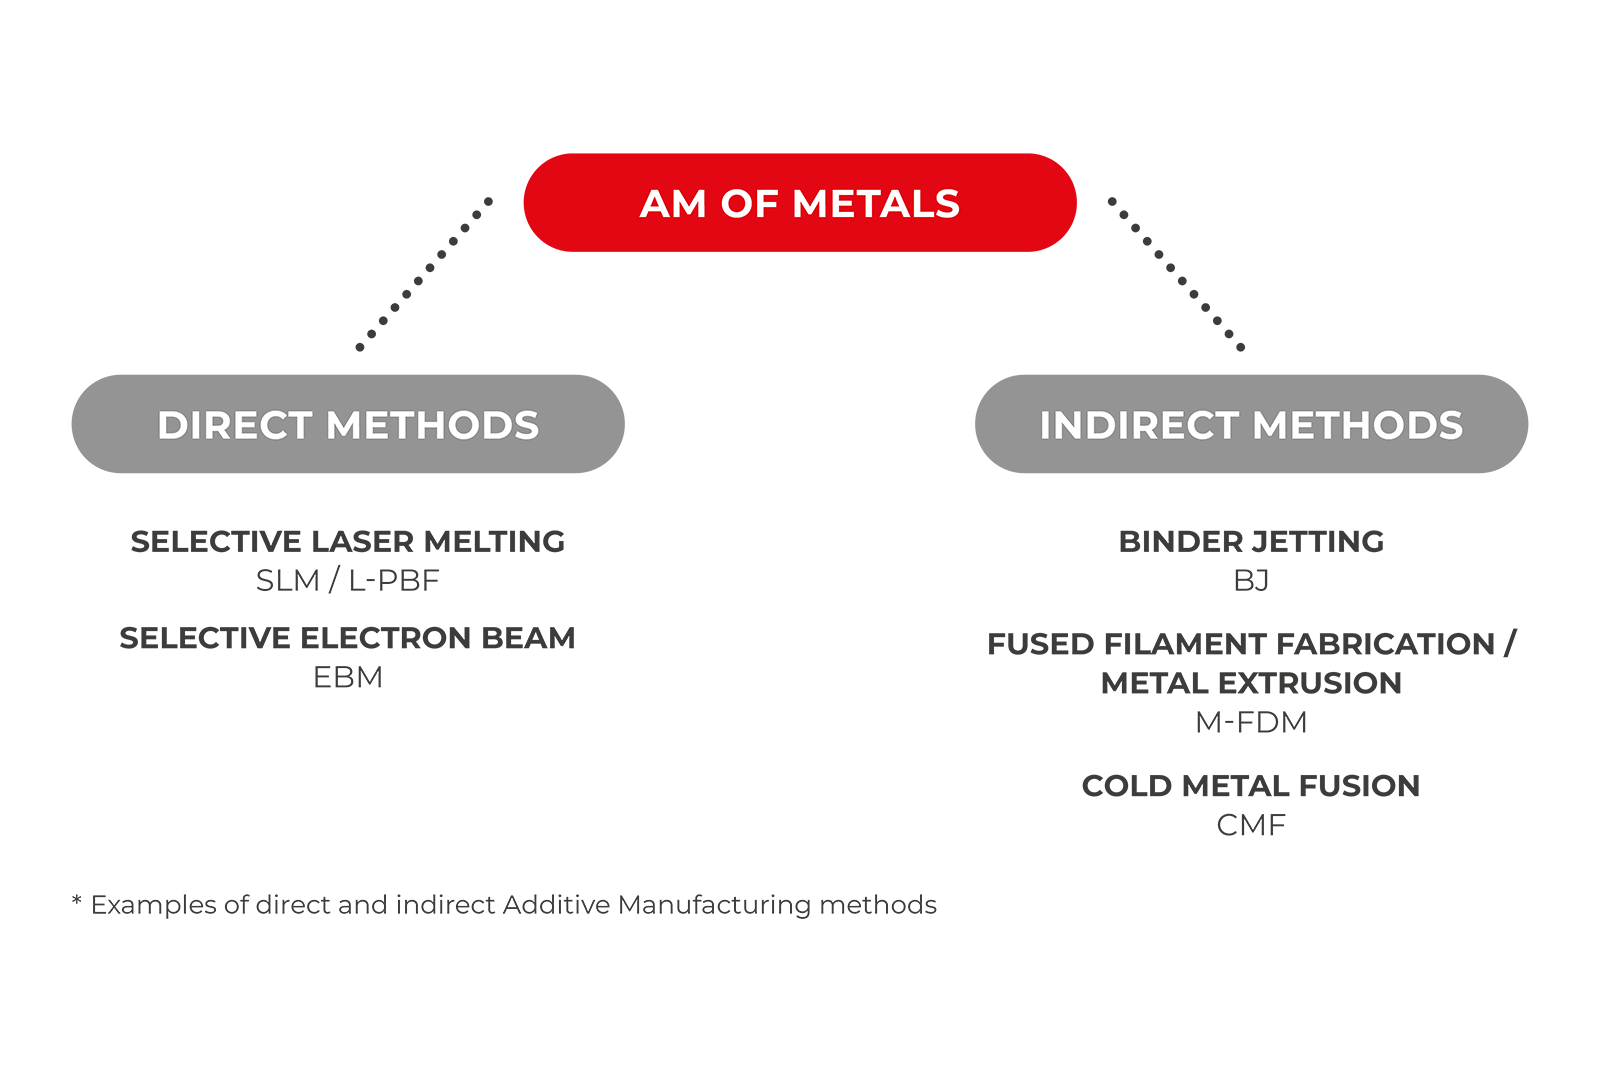
Direkter und indirekter Prozess. Überblick: Additive Fertigungsverfahren.
Additive Methoden können in zwei Kategorien unterteilt werden. Direkte Methoden wie SLM und EBM sind sehr bekannt und haben im industriellen Umfeld eine breite Marktakzeptanz erreicht.
Allerdings haben indirekte Methoden in den letzten Jahren an Bedeutung gewonnen. Bei diesen Verfahren entsteht im ersten Prozessschritt ein Grünling, der im zweiten Schritt entbindert und gesintert wird.
| Direkte AM-Methoden. | Indirekte AM-Methoden. | |
|---|---|---|
| Methode. | L-PBF, EBM Einstufiger Prozess Direkte Herstellung von Bauteilen durch Schweißverfahren. |
BJ, CMF, M-FDM
Zweistufiger Prozess Im ersten Schritt: Herstellung von Grünlingen
Im zweiten Schritt: Entbindern und Sintern der Grünlinge |
| Vorteile. |
|
|
| Nachteile. |
|
|
Öfen und Wärmeschränke. für direktadditive Methoden.
Bei direkten additiven Verfahren entsteht häufig eine hohe thermische Belastung durch den hohen Wärmeeintrag während des Druckprozesses. Carbolite stellt seinen Kunden zwei geeignete Öfen zur Erzielung bestmöglicher Bauteileigenschaften zur Verfügung.
GPCMA – Ofen mit modifizierter Atmosphäre.
Die GPCMA-Kammeröfen mit modifizierter Atmosphäre sind mit einer metallischen Retorte ausgestattet, um ein beheiztes Volumen mit kontrollierter Atmosphäre bereitzustellen. Es handelt sich um Standmodelle mit leichtgängiger Flügeltüranordnung.
Erhältlich mit einem maximalen Temperaturbereich von 1000 °C bis 1150 °C, abhängig vom gewählten Retortenmaterial. Das Arbeitsvolumen der Retorten reicht von 37 bis 245 Liter.
Der Sauerstoffgehalt kann je nach Anwendung auf 30 ppm reduziert werden. Perfekt für den Spannungsabbau von additiv gefertigten Bauteilen, insbesondere solchen, die über DMLS hergestellt werden. Diese Ofenreihe kann optional für die Konformität mit AMS2750F Nadcap Klasse 1 für Luft- und Raumfahrtanwendungen spezifiziert werden.
| Modell | Retortenkapazität Plattengröße 350 x 250 x 250 (H x B x T) [mm]. |
Retortenkapazität Plattengröße 400 x 400 x 400 (H x B x T) [mm]. |
|---|---|---|
| GPCMA/37 | 1 Platte., maximale Höhe. 100 mm | Nicht. |
| GPCMA/56 | 1 Platte., maximale Höhe. 150 mm | Nicht. |
| GPCMA/117 | 2 Platte., maximale Höhe. 200 mm | 1 Platte., maximale Höhe. 200 mm |
| GPCMA/174 | 2 Platte., maximale Höhe. 350 mm | 1 Platte., maximale Höhe. 350 mm |
| GPCMA/208 | 3 Platte., maximale Höhe. 350 mm | 2 Platte., maximale Höhe. 350 mm |
| GPCMA/245 | 4 Platte., maximale Höhe. 400mm | 1 Platte., maximale Höhe. 400mm |
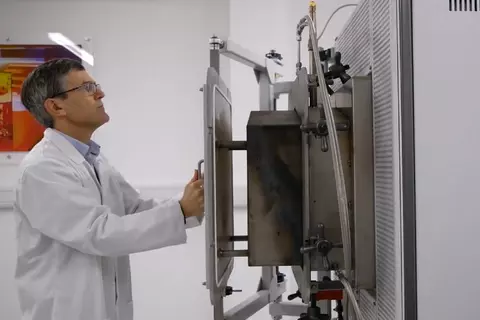
Produktvideo: Industrieofen für modifizierte Atmosphäre - GPCMA
V-L – Zylinderofen.
Der V-L-Ofen eignet sich zur Erzeugung der niedrigsten erreichbaren Betriebsdrücke. Aufgrund dieser Vakuumfähigkeit kann eine Gasatmosphäre höchster Reinheit erreicht werden.
Anwendungsbeispiele
- Glühen, Hartlöten, Entgasen, Abschrecken, Rapid Prototyping, Sintern, Löten, Synthese, Tempern, Entspannung von 3D-gedruckten additiv gefertigten Teilen.
Vorteile
- Stressabbau
- Argon, Stickstoff, Formiergas, Hochvakuum
- Sauerstofflevel <<30 ppm
- Präzise Temperaturverteilung
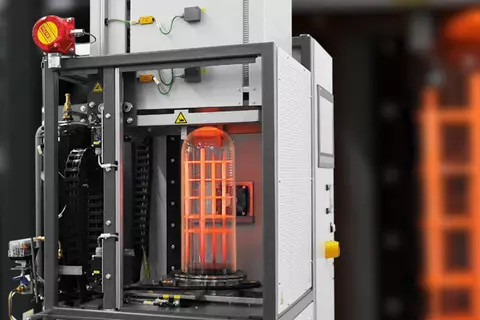
Produktvideo: V-L – Zylinderofen.
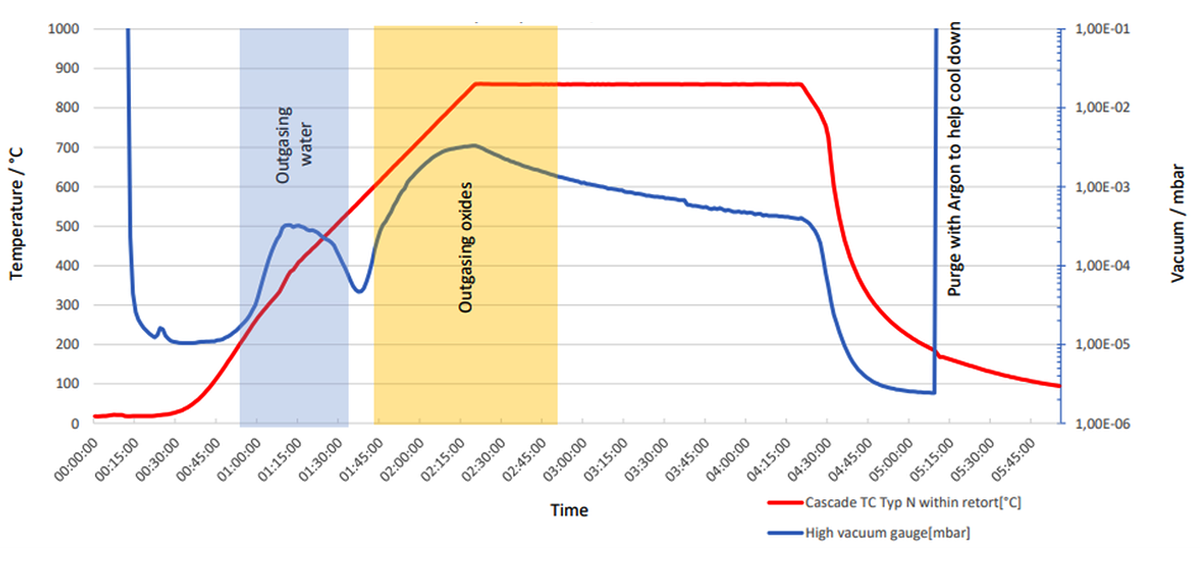
Typischer Wärmebehandlungsprozess:
Hochvakuum-Wärmebehandlung einer Titanlegierung zum Spannungsabbau nach dem Laser-3D-Druck mit Turbopumpe 1200 L/s.
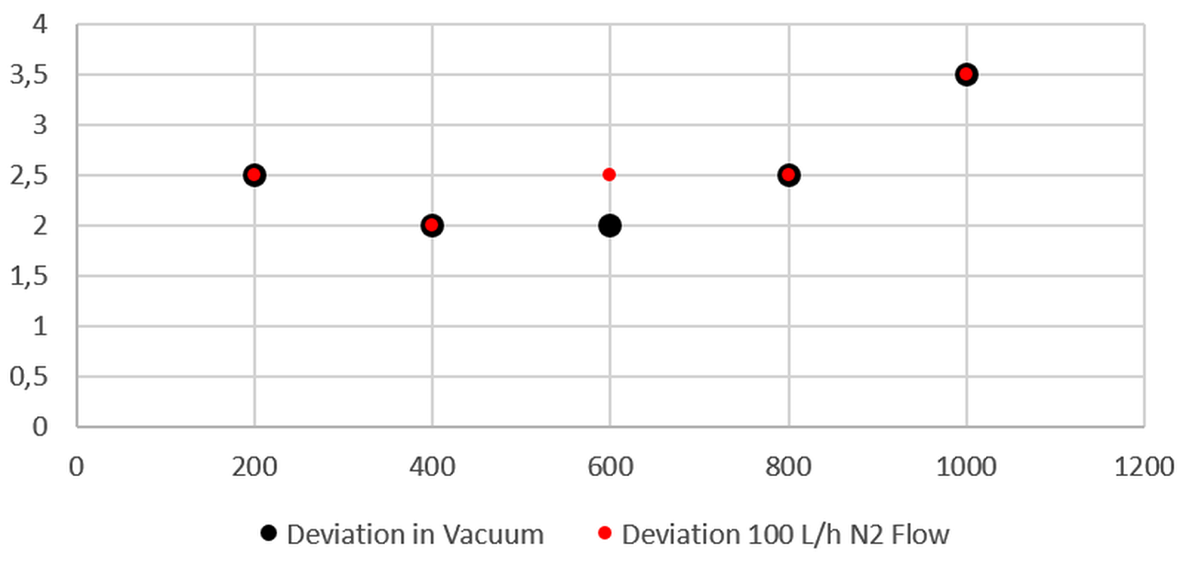
V-L 180-300
Temperaturabweichung in -°C
X-Achse:
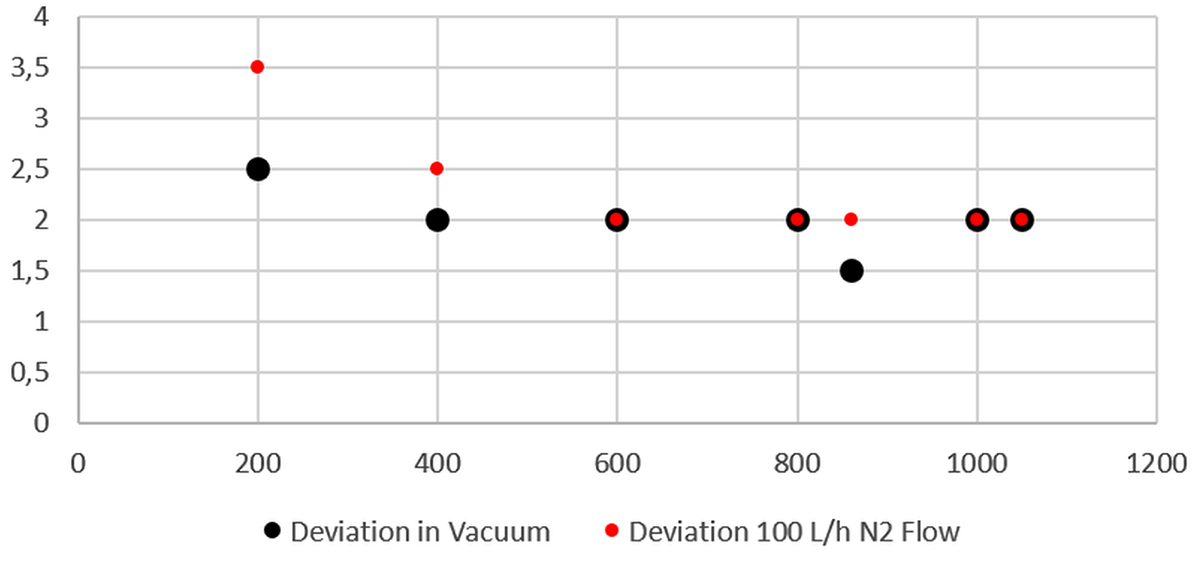
V-L 450-600
Temperaturabweichung in -°C
X-Achse:
Entbinderungs- und Sinteröfen. für indirekte additive Methoden.
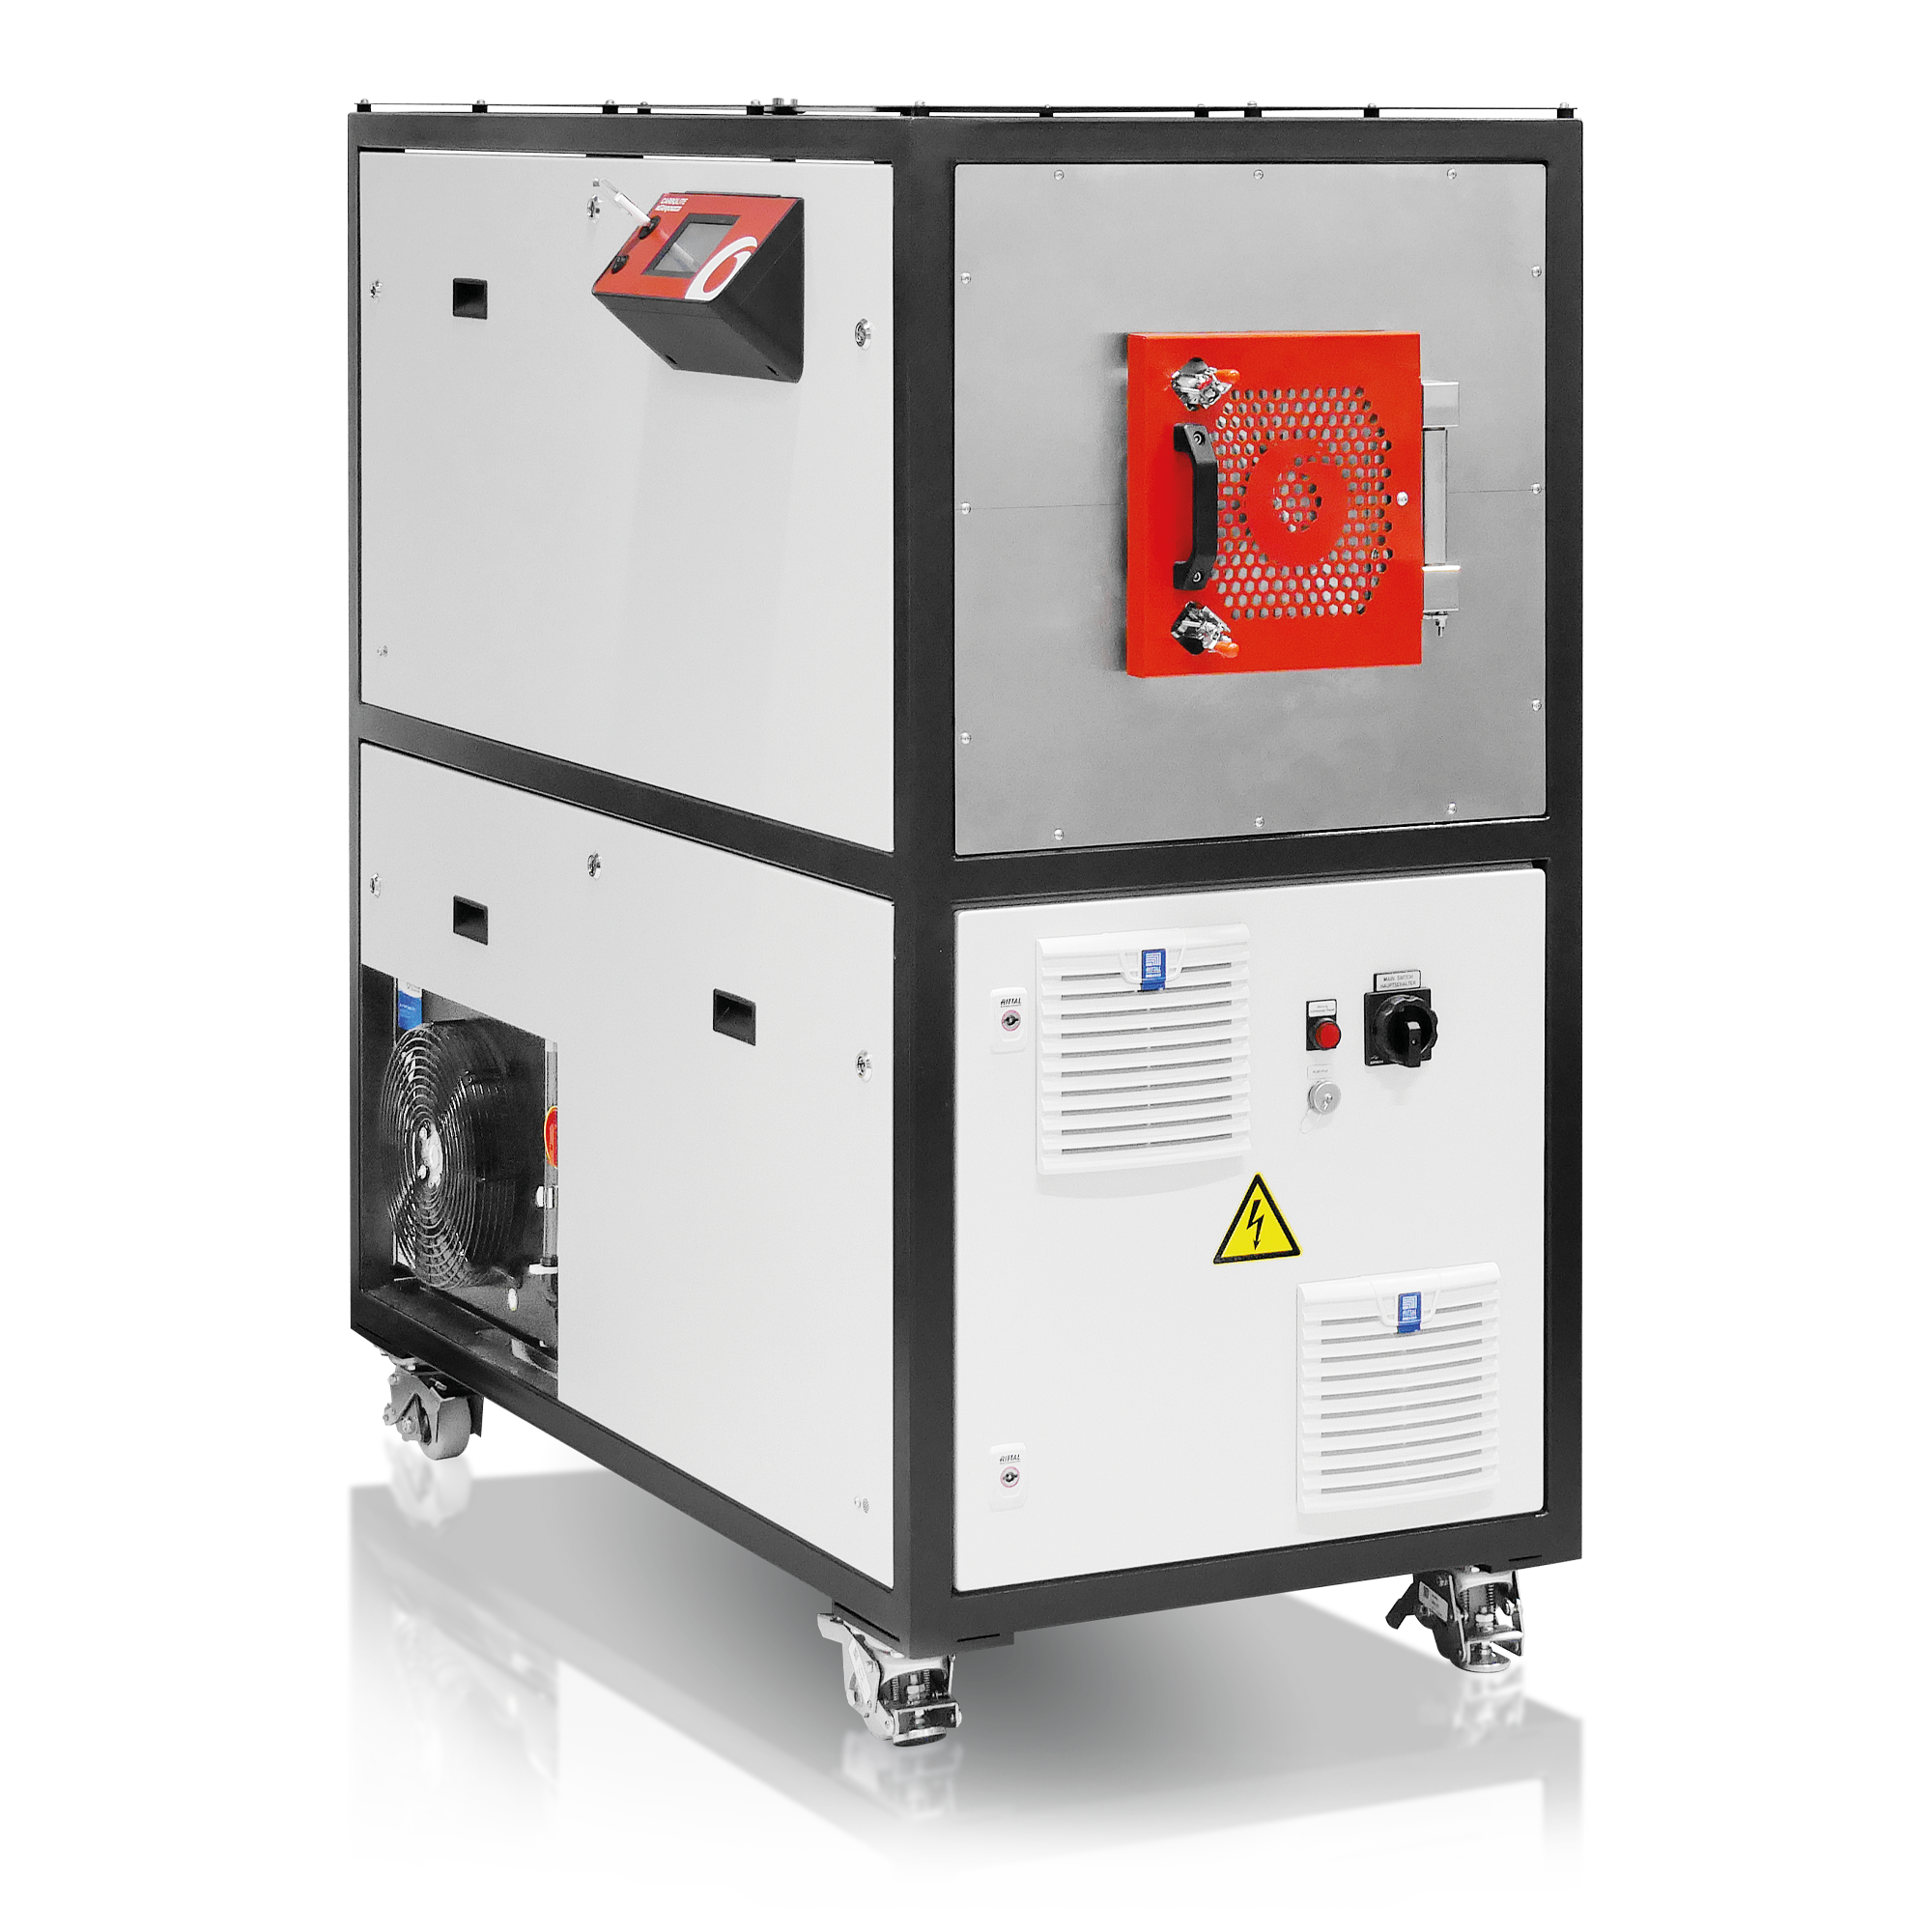
GLO 8 Liter – Einstiegsofen.
Mit dem GLO 8/13 bietet Carbolite einen kleinen, vielseitigen Ofen für die additive Fertigung. Der Ofen verfügt über rotationssymmetrische Heizelemente, die eine zylindrische Retorte umgeben und so eine gleichmäßige Erwärmung über die gesamte Länge gewährleisten. Der Ofen kann entweder mit Stickstoff, Argon oder Formiergas (N2/H2 95/5 % oder Ar/H2 98/2 ) betrieben werden.
Anwendungsbeispiele
- Thermisches Entbindern, Sintern, Pyrolyse, Synthese, Glühen, Anlassen.
Vorteile
- Bis zu 1300 °C
- ∅ 180 mm
- Gasdicht
- Robust und verlässlich
HTK 8 bis 120 Liter – Hochentwickelte Öfen.
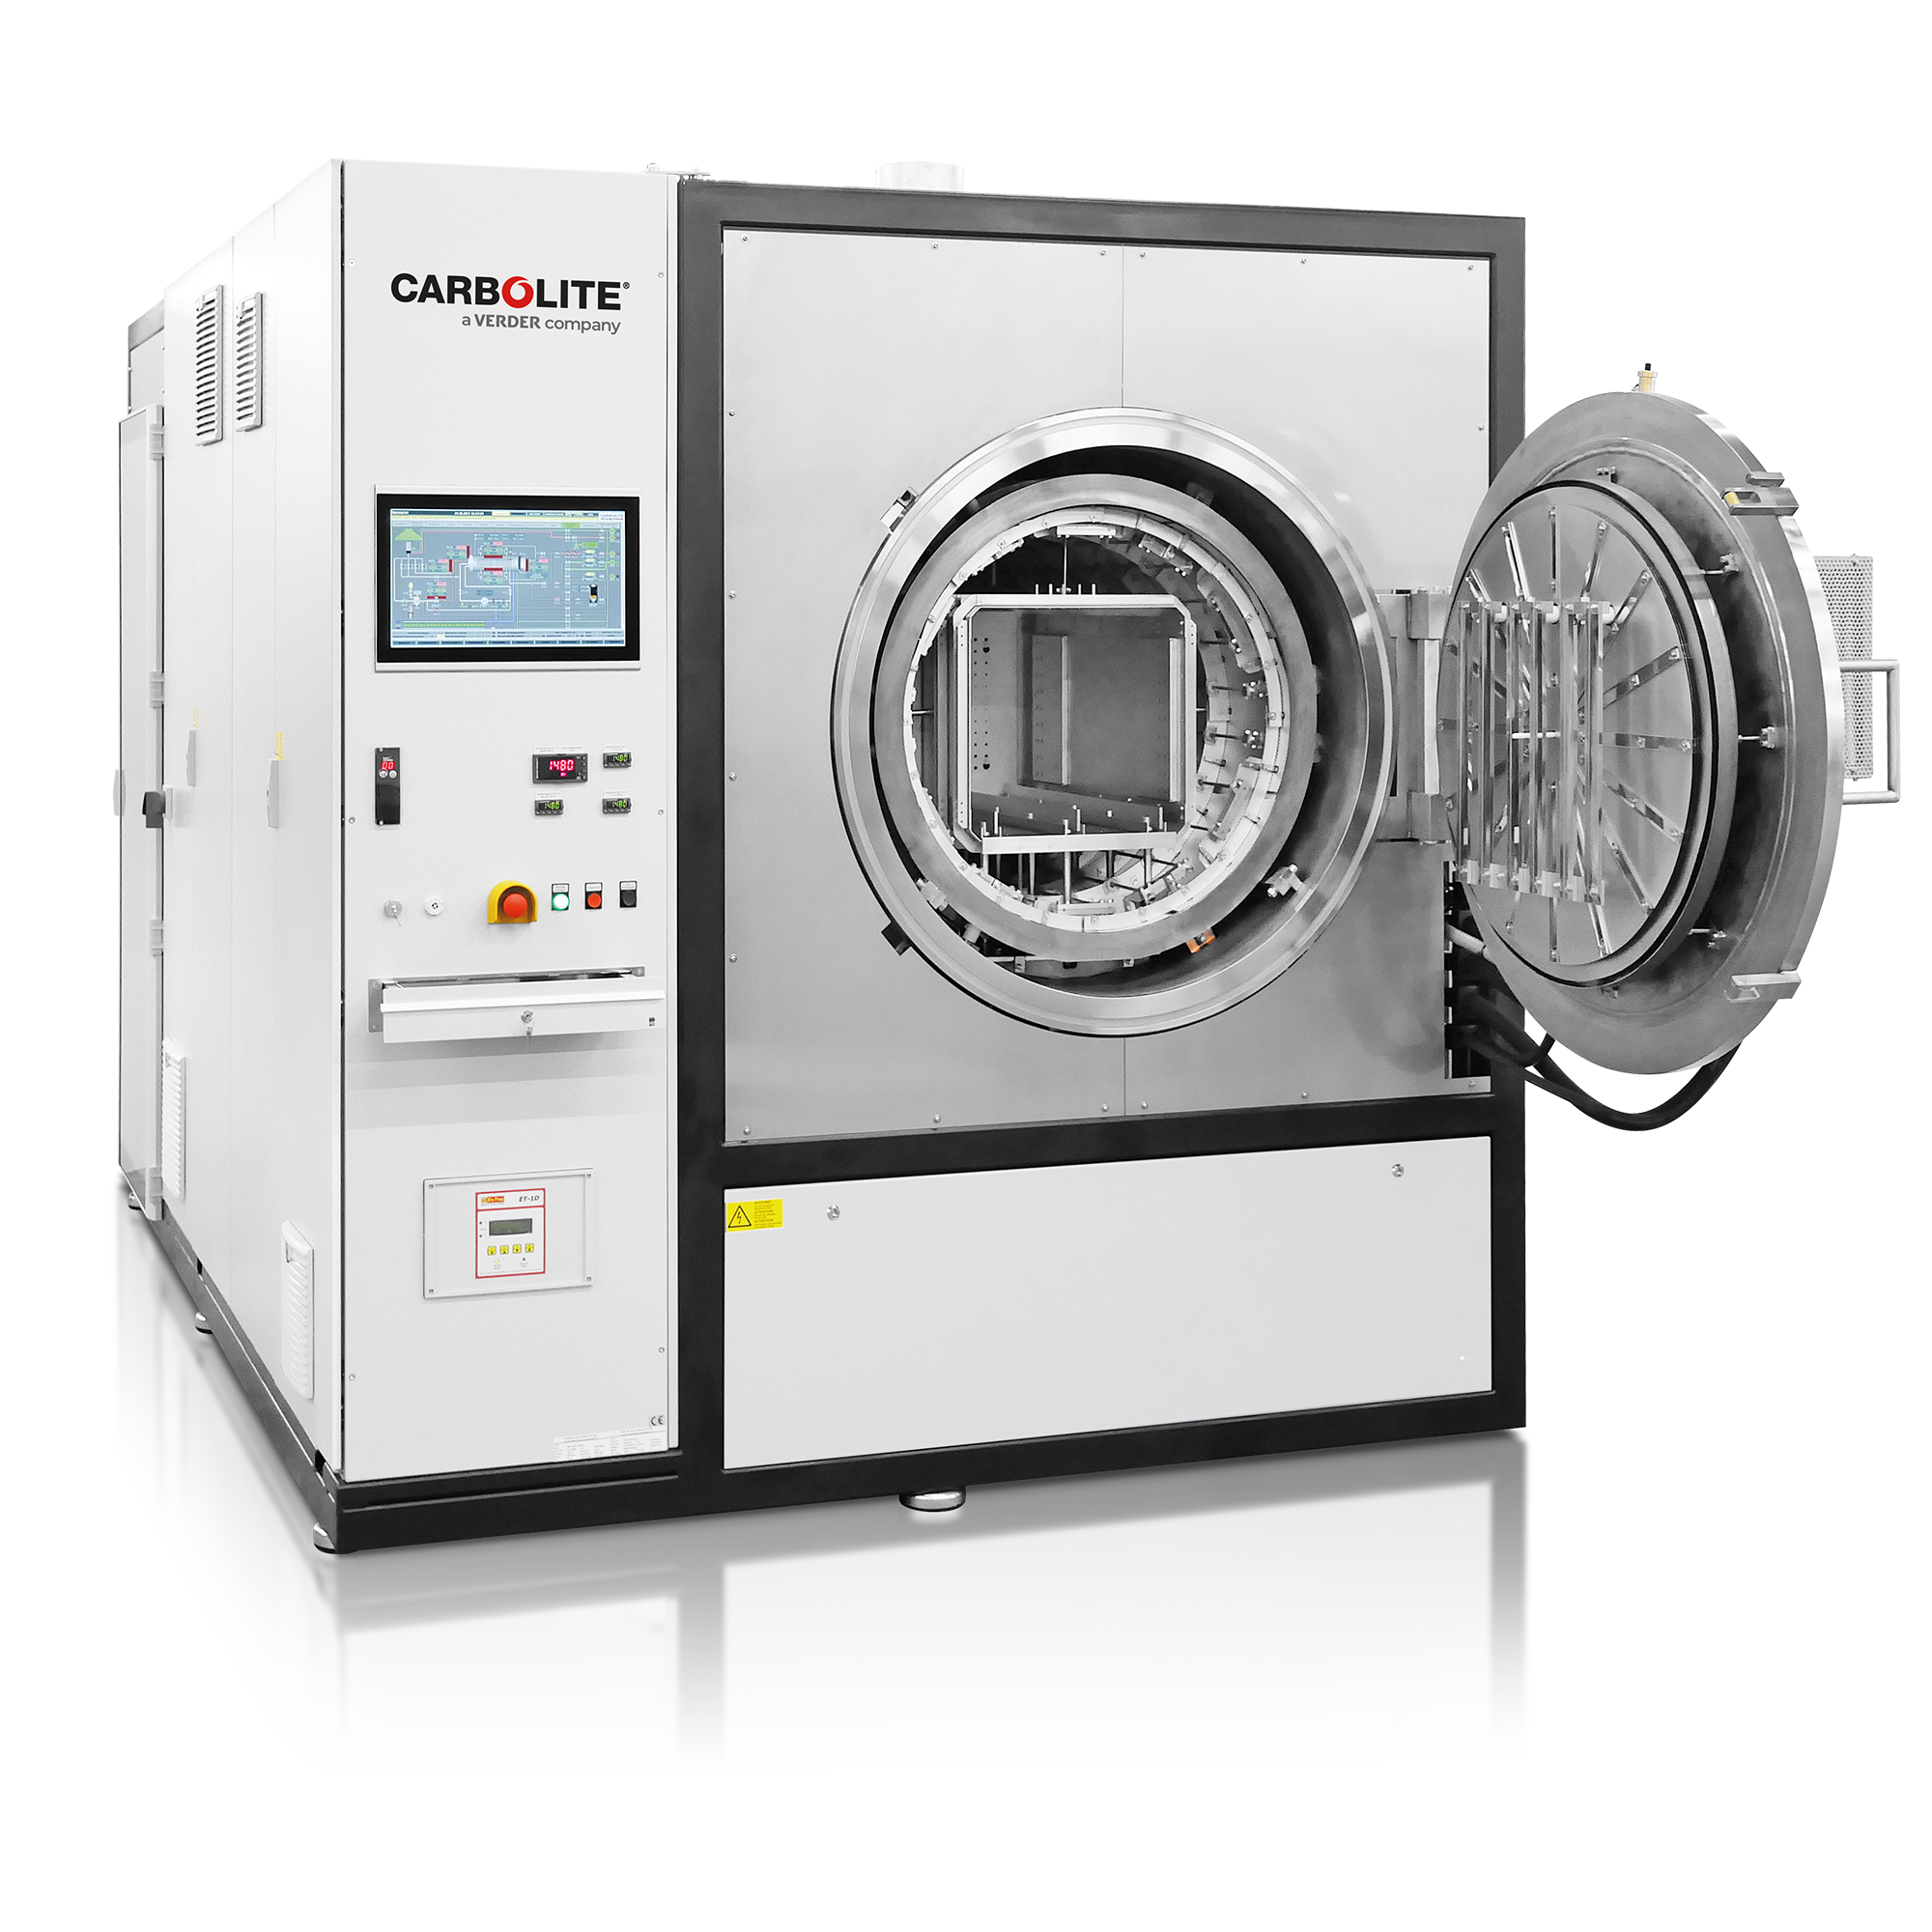
Die Hochtemperaturofenserie HTK von Carbolite besteht aus mehreren metallisch beheizten Öfen aus Molybdän und Wolfram.
Diese Öfen können je nach Kundenwunsch bis 2200 °C mit Wasserstoff, Stickstoff und Argon oder auch im Vakuum betrieben werden. Die Konzentration der Gase ist frei einstellbar.
Die Kammeröfen HTK 8 und HTK 25 werden häufig für indirekte additive Fertigungsanwendungen eingesetzt. Der nutzbare Raum, die präzise Temperaturführung und die Gleichmäßigkeit sind vorteilhafte Eigenschaften für indirekte additive Fertigungsverfahren.
Anwendungsbeispiele
- Thermisches Entbindern, Sintern, Pyrolyse, Synthese, Glühen, Anlassen.
Vorteile
- Bis 2200 °C
- 8 bis 320 Liter Volumen
- Fein- oder Hochvakuum
- Für alle Materialien geeignet < .
Videos
Produktvideo: Industrieofen für modifizierte Atmosphäre - GPCMA
Produktvideo: V-L – Zylinderofen.
Produktvideo: Wärmeschrank mit kontrollierter Atmosphäre - HTMA
Produktvideo: Kammerofen mit metallischer Isolierung - HTK
Wärmebehandlung von Bauteilen aus Pulverspritzguss & Additiver Fertigung
CARBOLITE GERO bietet passende Öfen für die verschiedenen Prozessschritte im Pulverspritzgussverfahren (PIM) und in der Additiven Fertigung (AM) von Metall- oder Keramikteilen an. Dazu zählen z. B. das thermische oder katalytische Entbindern, das Trocknen von Teilen, z. B. nach der Lösemittelentbinderung, das Spannungsarmglühen sowie das Sintern unter Schutzgas, Wasserstoff oder Vakuum
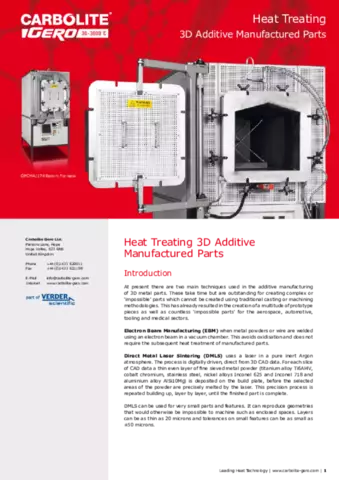
Heat Treating 3D Additive Manufactured Parts
At present, there are two main techniques used in the additive manufacturing of 3D metal parts, Electron Beam Manufacturing (EBM) and Direct Metal Laser Sintering (DMLS). These take time but are outstanding for creating complex or ‘impossible’ parts which cannot be created using traditional casting or machining methodologies. This has already resulted in the creation of a multitude of prototype pieces as well as countless ‘impossible parts’ for the aerospace, automotive, tooling and medical sectors.
Kontaktieren Sie uns für eine kostenlose Beratung
Carbolite products and services are available via a global network of daughter companies and fully trained distributors. Our staff will be happy to assist with any inquiry you might have.
Contact us for a free consultation and talk to a product specialist to find the most suitable solution for your application needs!