



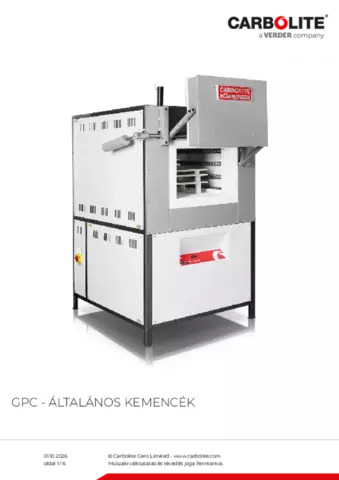
A GPC (general purpose chamber) általános felhasználású kamrás kemencék álló (nagy méretű) kialakításúak. Max. hőmérsékletük 1200 °C és 1300 °C, térfogatuk pedig 131 - 400 liter közötti lehet.
Alapkiépítés jellemzői
- max. hőmérséklet 1200°C vagy 1300°C
- 131 vagy 400 literes kamrás kemencék térfogatok
- programozható EPC3016P1 hőmérsékletszabályozó
- túlhevülés elleni védőkapcsoló
- szabadon sugárzó fűtőtekercsek a kamra két oldalán és tetején
- fűtött kemencealj mindegyik típusnál
- csekély hőtehetetlenségű szigetelés a nagy energiahatékonyság és a gyors fűtési- ill. hűlési sebességek biztosításához
- párhuzamosan eltolódva nyíló ajtó távol tartja a fűtött felületet a felhasználótól
- kopásálló kemencealj a nehezebb mintákat is megtartja
- fűtőelemek könnyen hozzáférhetők javításhoz
- Ethernet kommunikáció
Opciók (már a rendeléskor megadandók)
- többféle nagyteljesítményű digitális, szegmensenként programozható hőmérsékletszabályozó és adatgyűjtő digitális kommunikációs opciókkal - további információk
- többféle fém retorta módosított inert atmoszféra kialakításához 1100°C-ig
- Egyedi specifikációk elérhetők AMS2750H (Nadcap) megfelelő alkalmazásokhoz
- többféle mintabetöltő és -ürítő kialakítás
GPC - Általános kemencék Műszaki adatok
| Max. hőmérséklet (°C) | Folyamatos üzem max. hőmérséklete (°C) | Felfűtési idő (perc) | Méretek: belül mag x szél x mély (mm) |
Méretek: kívül mag x szél x mély (mm) (mag nyitott ajtóval) | Kamratérfogat (liter) | Max. teljesítmény (W) | Hőelem típusa | Súly (kg) | |
|---|---|---|---|---|---|---|---|---|---|
| GPC 12/131B | 1200 | 1100 | 150 | 350 x 500 x 750 | 1860 x 1260 x 1230 (1860) | 131 | 24000 | R | 400 |
| GPC 12/400B | 1200 | 1100 | 150 | 675 x 650 x 900 | 2200 x 1410 x 1380 | 400 | 39000 | R | 670 |
| GPC 13/131B | 1300 | 1200 | -- | 350 x 500 x 750 | 1860 x 1260 x 1280 (1860) | 131 | 24000 | R | 400 |
| GPC 13/400B | 1300 | 1200 | 150 | 675 x 650 x 900 | 2200 x 1410 x 1380 | 400 | 39000 | R | 670 |
GPC - Általános kemencék Letöltések

Heat Treating 3D Additive Manufactured Parts
At present, there are two main techniques used in the additive manufacturing of 3D metal parts, Electron Beam Manufacturing (EBM) and Direct Metal Laser Sintering (DMLS). These take time but are outstanding for creating complex or ‘impossible’ parts which cannot be created using traditional casting or machining methodologies. This has already resulted in the creation of a multitude of prototype pieces as well as countless ‘impossible parts’ for the aerospace, automotive, tooling and medical sectors.