



A fémmegmunkálás területén két technika emelkedik ki pontosságával és megbízhatóságával: FORRSZTÁS és KEMÉNYFORRASZTÁS
Mindkét módszer a fémdarabok összekapcsolását jelenti az alapfémek megolvasztása nélkül, a darabok összekötéséhez töltőfém felhasználásával. Bár hasonlítanak egymáshoz, eltérő jellemzőik miatt számos iparágban számos alkalmazásban alkalmazhatók.
Forrasztási és keményforrasztási termékek Nagyobb kötetek
- Max. hőmérséklet: 900 - 1100 °C
- Kamratérfogatok: 10 - 1300 liter
- Speciális atmoszféra megbízható fenntartását igénylő eljárásokhoz
- Max. hőmérséklet: 1600 - 2200 °C
- Szigetelőanyag: molibdén vagy wolfram
- Térfogatok: 10 - 60 liter
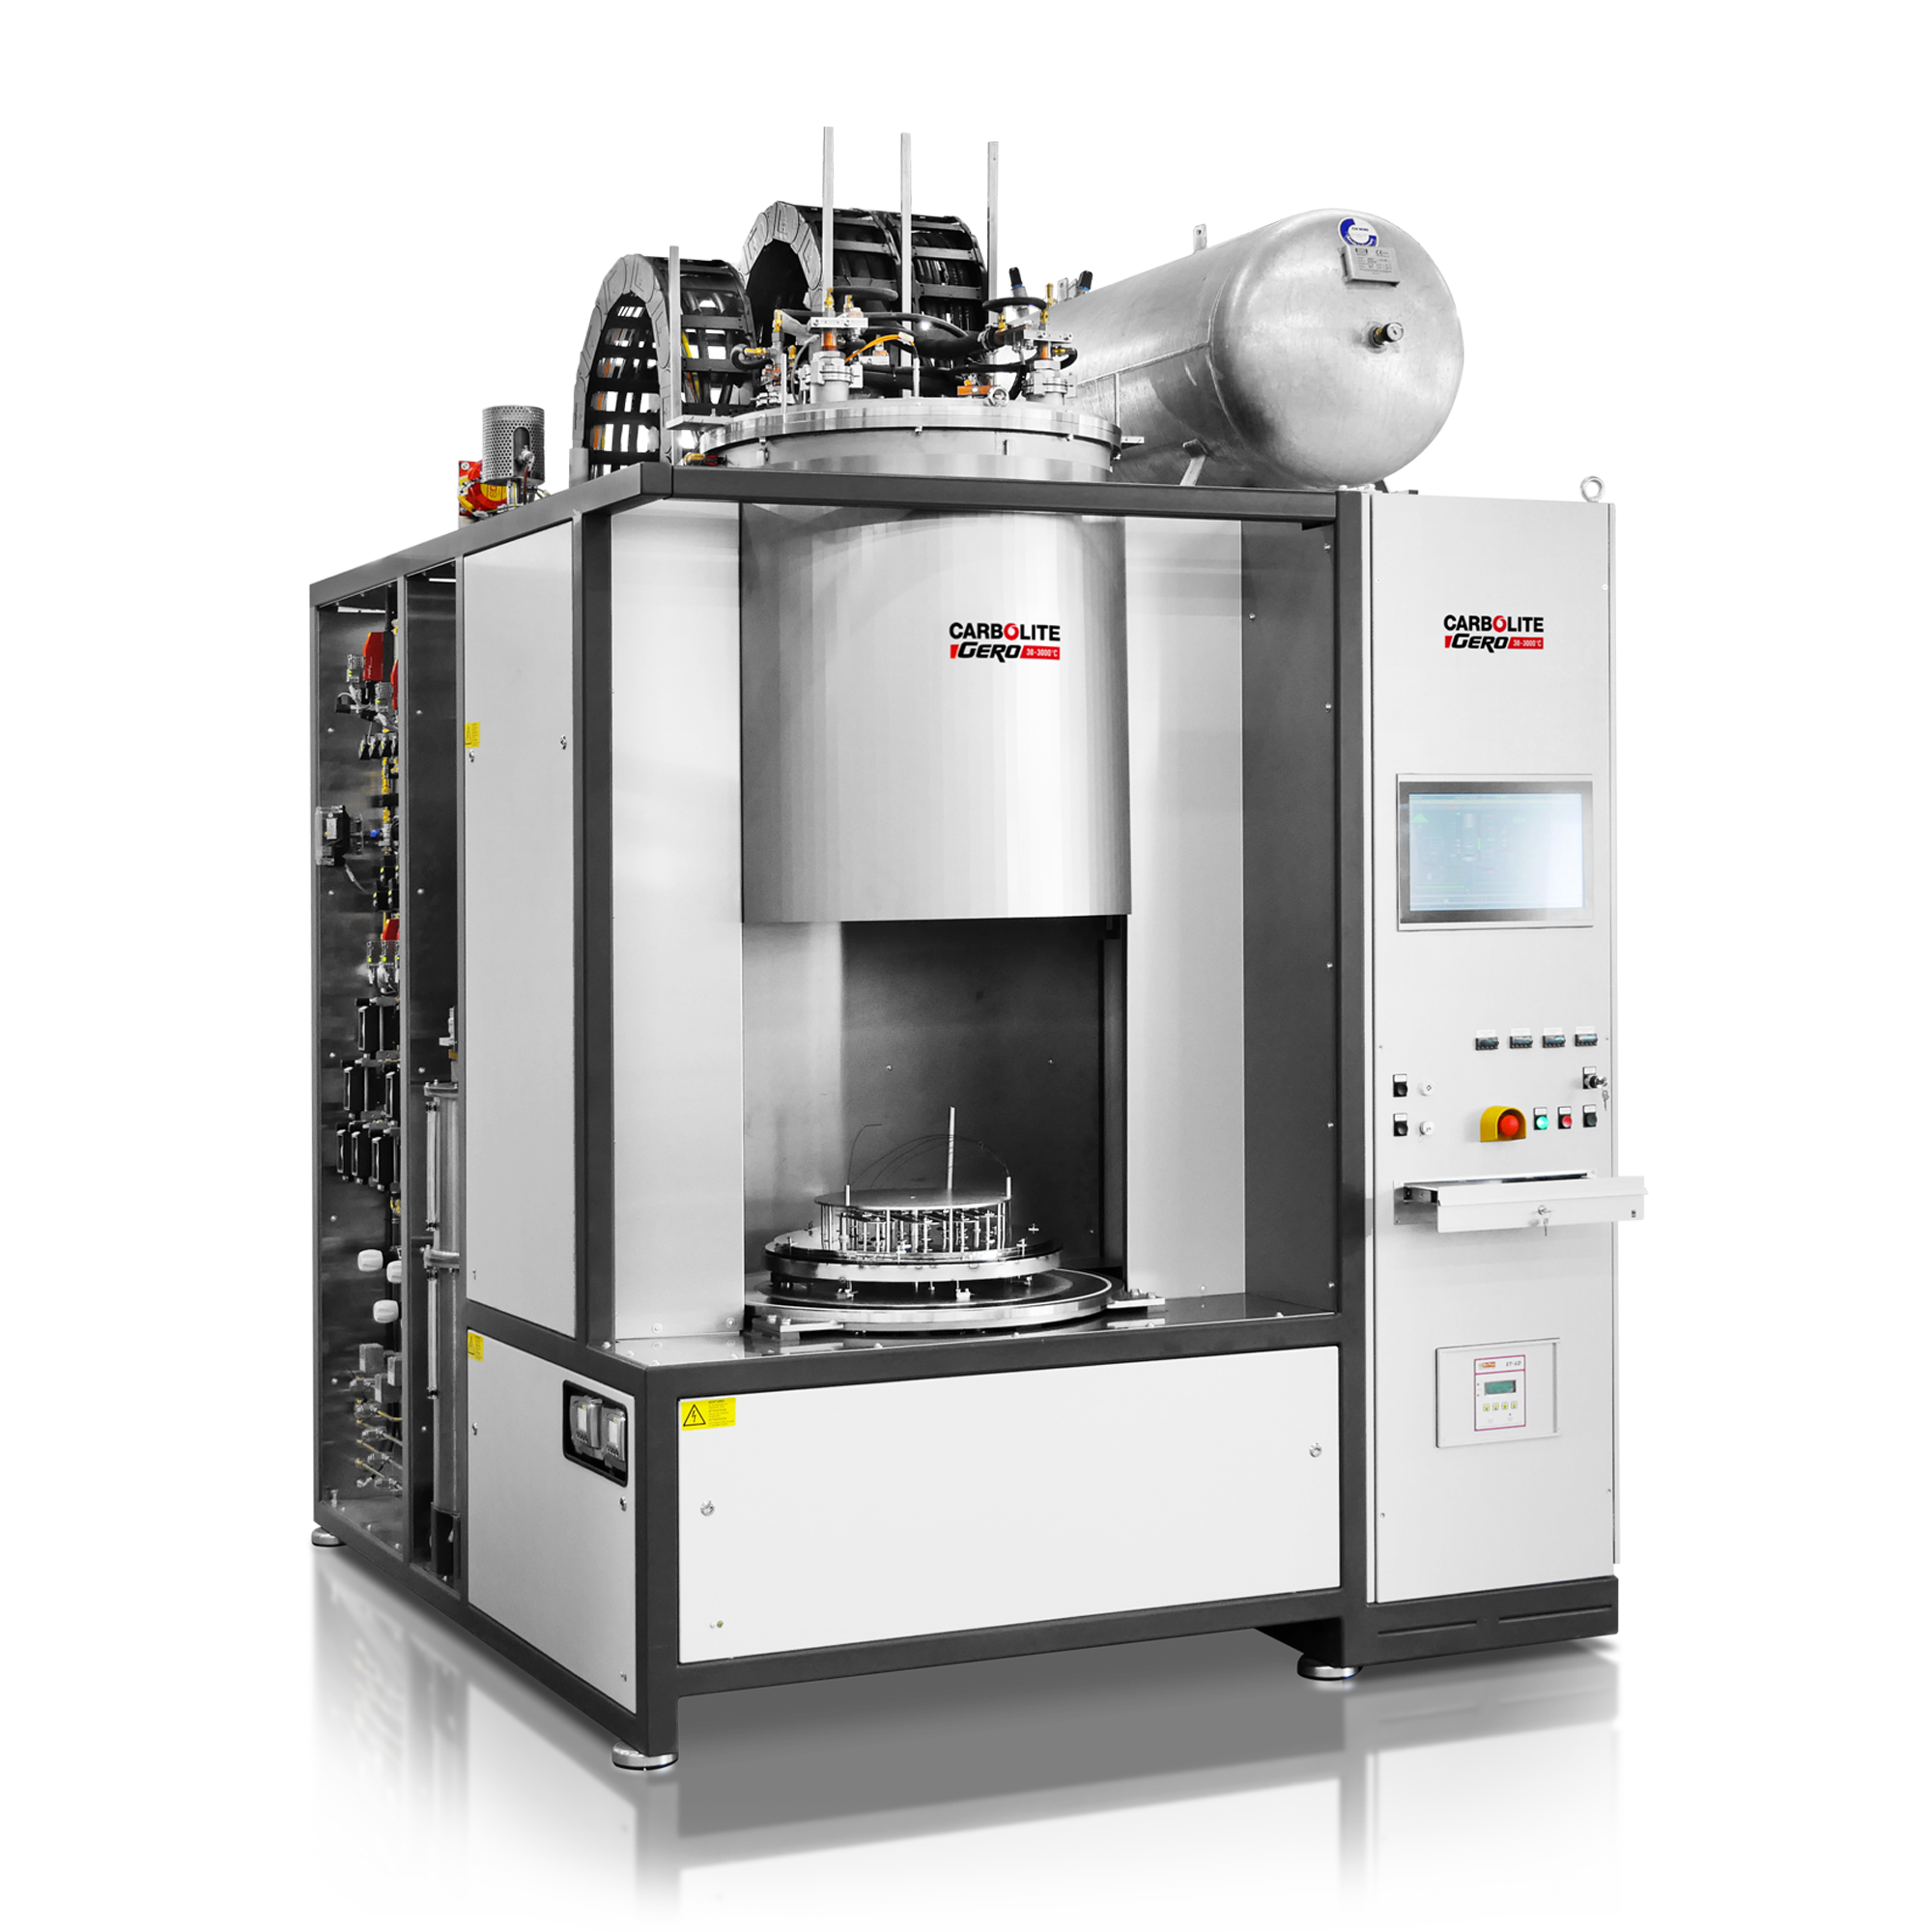
- Max. hőmérséklet: 1050 °C
- Hasznos térfogat: 7,5 - 95 liter
- Automatic tube furnace for applications in atmospheres with highest possible purity
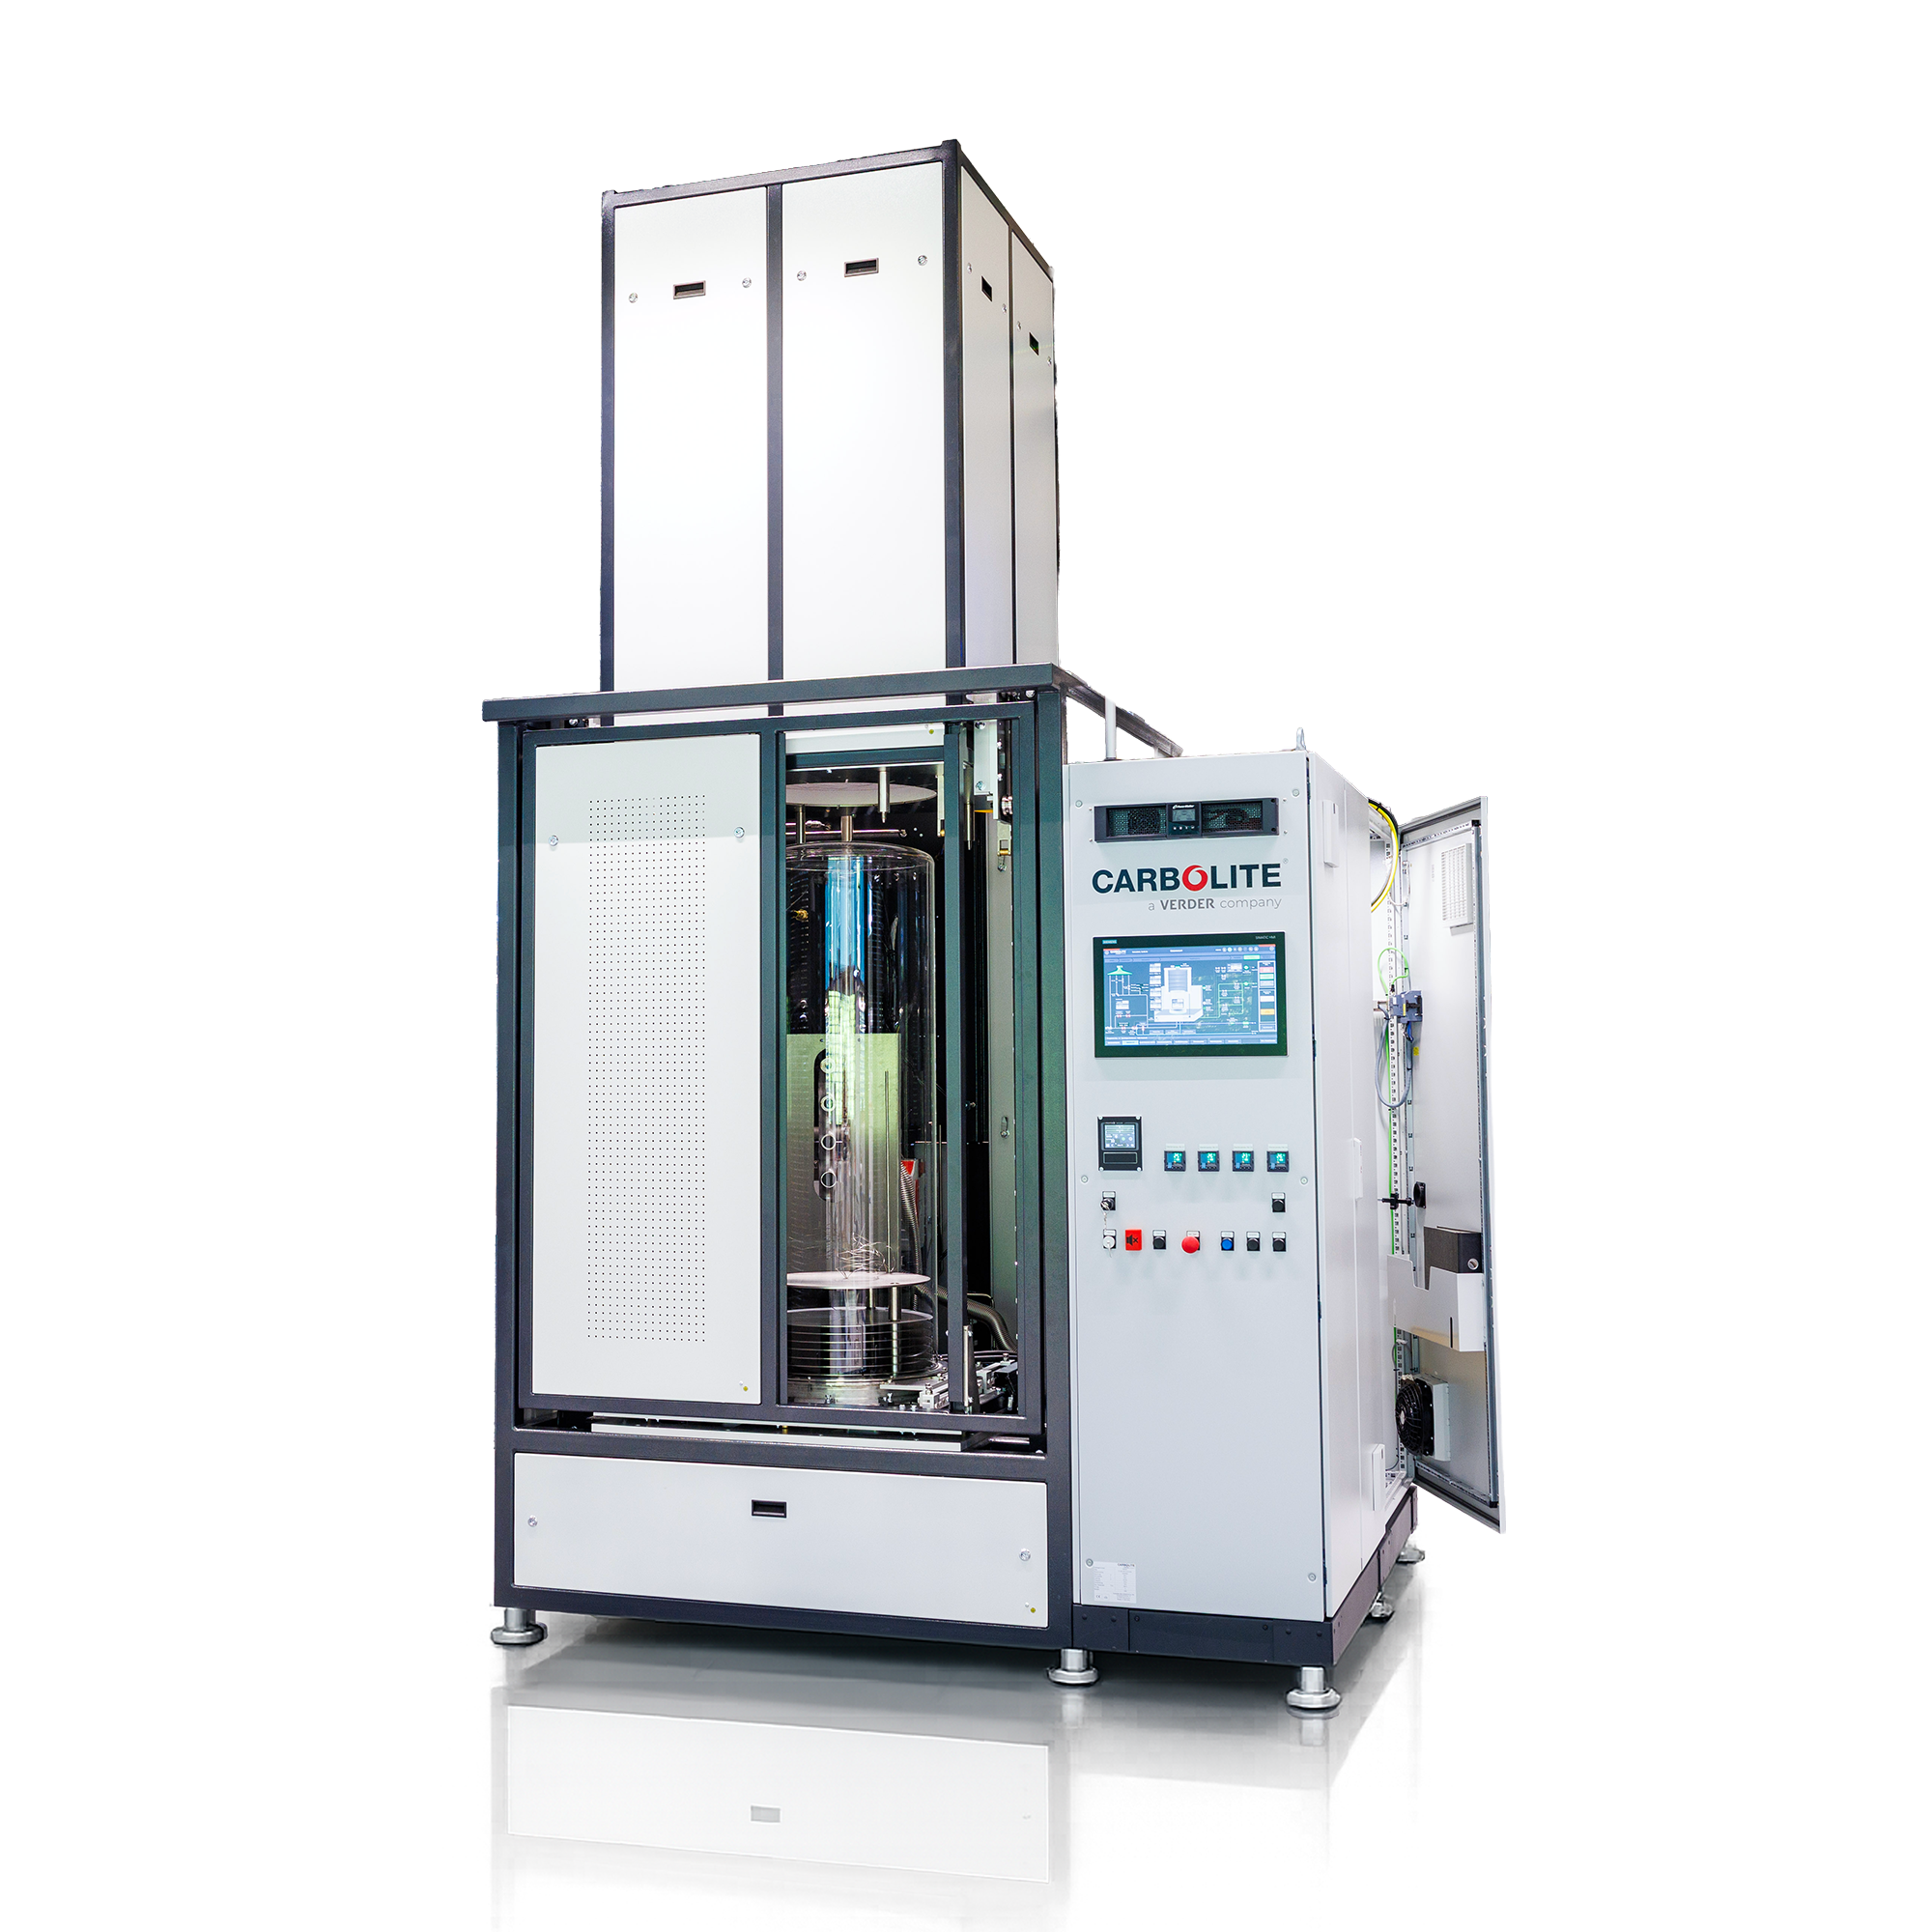
Kisebb mennyiségek
- Kvarc vagy kerámia cső
- 1450 °C-ig vákuumban
- 34 literig
- Nyomtatási tartomány 10-5 mbar
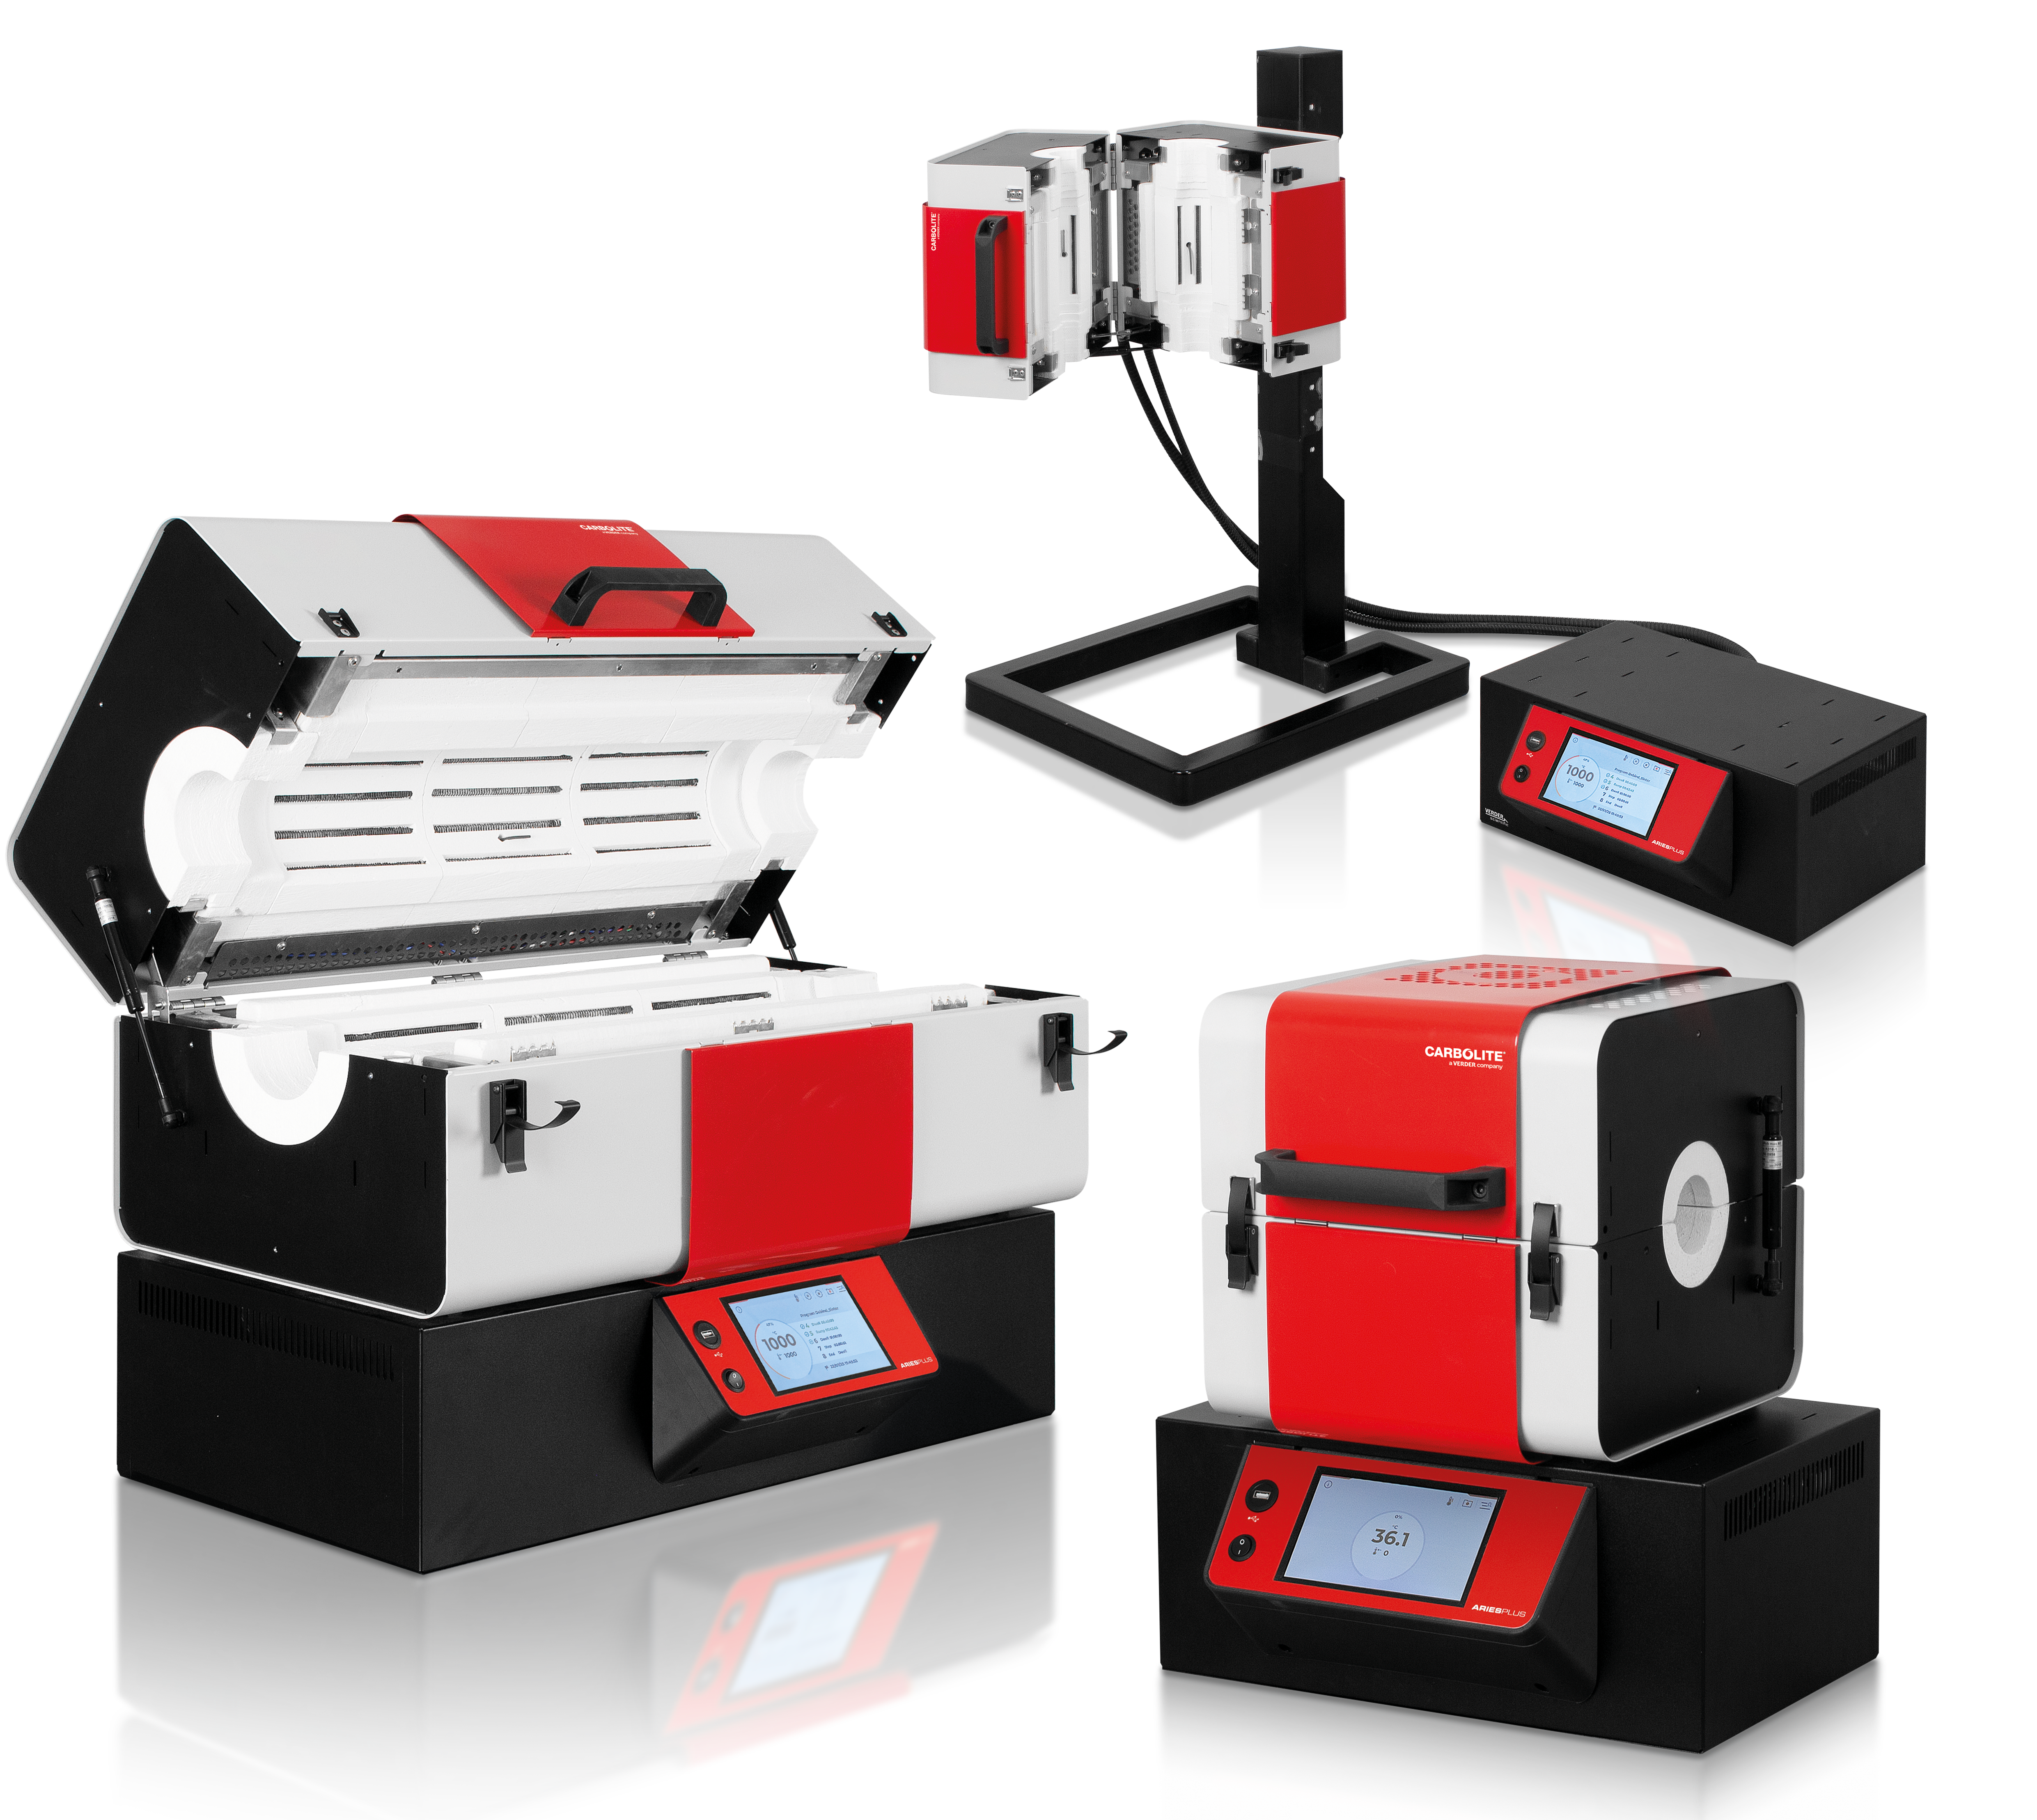
- Max. hőmérséklet: 1300 °C
- Fűtött hossz: 200 - 4500 mm
- Furnace Ø: max. 200 mm
- Irány: vízszintes / függőleges
Előnyeink a forrasztáshoz és a keményforrasztáshoz; Forrasztás
- ± 0,5 K pontos hőmérséklet-szabályozás
- ± 5 K-nál jobb hőmérsékleti egyenletesség
- Legjobb végvákuum és legalacsonyabb szivárgási arány
- CF típusú tömítések a polimer tömítések helyett az érintett karimáknál
- Az ajtó/házfedél peremének kettős horonykihúzása a szivárgási arány csökkentése érdekében
- A belső felület speciális kezelése a felületi érdesség csökkentése érdekében, és ezáltal a felület főként vízzel való lefedettsége. Ez a szivattyú leállási idejének csökkenését eredményezi a nagy vákuumtartományban.
- A rezgések mechanikai leválasztása a forró zónáról
- Turbomolekuláris szivattyúrendszer automatikus bypass funkcióval a molekuláris tartományig történő evakuáláshoz
- Teljes körű adatnaplózás a teljes folyamatellenőrzéshez
- Hidrogén vagy párásított hidrogén opcionálisan rendelhető
Fogalommeghatározások
A forrasztás olyan eljárás, amely 450 °C alatti olvadáspontú töltőfém (forraszanyag) felhasználásával történik. Ezt a technikát azért tisztelik, mert erős, elektromosan vezető kötéseket tud létrehozni, és ez teszi az elektronikai ipar egyik alapkövévé. A forrasztás az áramköri lapoktól a vezetékcsatlakozásokig a precizitás és a tartósság szinonimája.
A Keményforrasztás ezzel szemben olyan töltőfémeket használ, amelyek olvadáspontja 450 °C felett, de az alapfémek olvadáspontja alatt van. Az olvadt töltőfém kapilláris hatása a szorosan illeszkedő alkatrészek között erős és szivárgásmentes kötést hoz létre. Ezt a módszert széles körben alkalmazzák szerszámok, autóipari alkatrészek és különböző fémszerkezetek gyártásánál, mivel robusztusságot és magas hőmérsékletekkel szembeni ellenállást biztosít.
Betekintés
Az anyagok közötti kémiai-fizikai kötés lehet fém-fém vagy szigetelő-fém. Ennek a kapcsolatnak robusztusnak, magas hőmérsékletnek ellenállónak és vákuumfeltételekkel kompatibilisnek kell lennie.
Vákuum vagy magas hőmérséklet esetén a fluxus jelenléte az elektronikus alkatrészen káros hatásokhoz vezethet. A savakból és sókból álló fluxus a magas gőznyomás miatt gáznemű állapotba megy át. A folyékony anyag ezt követő kondenzációja a szigetelőkön vezető utakat hozhat létre, ami szivárgási áramokat eredményezhet, amelyek veszélyeztethetik a költséges alkatrész integritását. Sajnálatos módon a legaktívabb (és ezáltal korrodáló) folyékony anyagok általában a legstabilabb kapcsolatokat hozzák létre. Bizonyos anyagjellemzők, mint például a vákuumellenállás, a szokásos atmoszférikus gyártási körülmények között elérhetetlenek. Ezenkívül a hagyományos atmoszféráknál jelentős probléma a gázszennyeződések elkerülhetetlen beépülése a csatlakozási felületbe.
A probléma megoldása a nagyvákuumos forrasztási és keményforrasztási technikák alkalmazása. Mindkét módszer esetében a két eltérő anyag közötti kötést egy harmadik fémes anyag, az úgynevezett forrasztó- vagy keményforrasztó töltőanyag hozza létre. A forrasztás és a keményforrasztás közötti legfontosabb különbség az, hogy a forrasztás elsősorban reverzibilis adhéziót jelent, míg a keményforrasztás az anyagok irreverzibilis diffúziójához vezet, ami lényegesen erősebb kötést eredményez. Az egész eljárást nagyvákuumban (HV) vagy ultranagyvákuumban (UHV) végzik. Az ilyen környezetek kiküszöbölik az oxidáció kockázatát, és lehetővé teszik a folyósítószermentes forrasztóanyagok használatát.
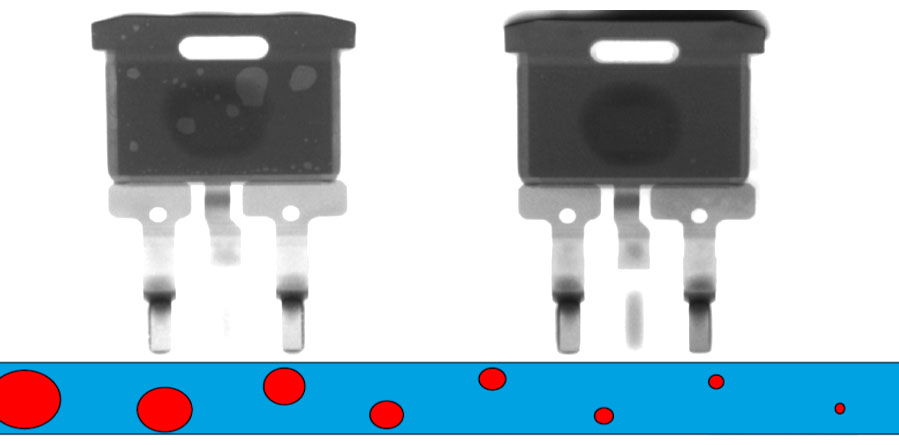
Balra: hagyományos csatlakozás beágyazott gázszennyeződésekkel.
Jobbra: nagyvákuumos forrasztással és keményforrasztással létrehozott csatlakozás szinte szennyeződések nélkül.
Vákuum & sampon; szivattyú típusok
Az ügyfél speciális vákuumkövetelményeinek kielégítése érdekében a forrasztáshoz és a keményforrasztáshoz; a szivárgás mértéke 10-3 mbar-l/s alá csökkenthető, és egy nagy vákuumú szivattyúrendszer csatlakozik hozzá. Tekintettel arra, hogy a hőátadás vákuumban kizárólag a Planck-féle sugárzási törvény által leírt hősugárzás útján történik, a forró zónán belüli optimális hőmérsékleti egyenletesség elérése a kemence rendkívül szimmetrikus kialakításától függ. Ez a tervezési szempont kritikus fontosságú az egyenletes hőeloszlás és következésképpen a kötési folyamat minőségének biztosítása szempontjából.
Membránszivattyú, forgószárnyas szivattyú szivattyú
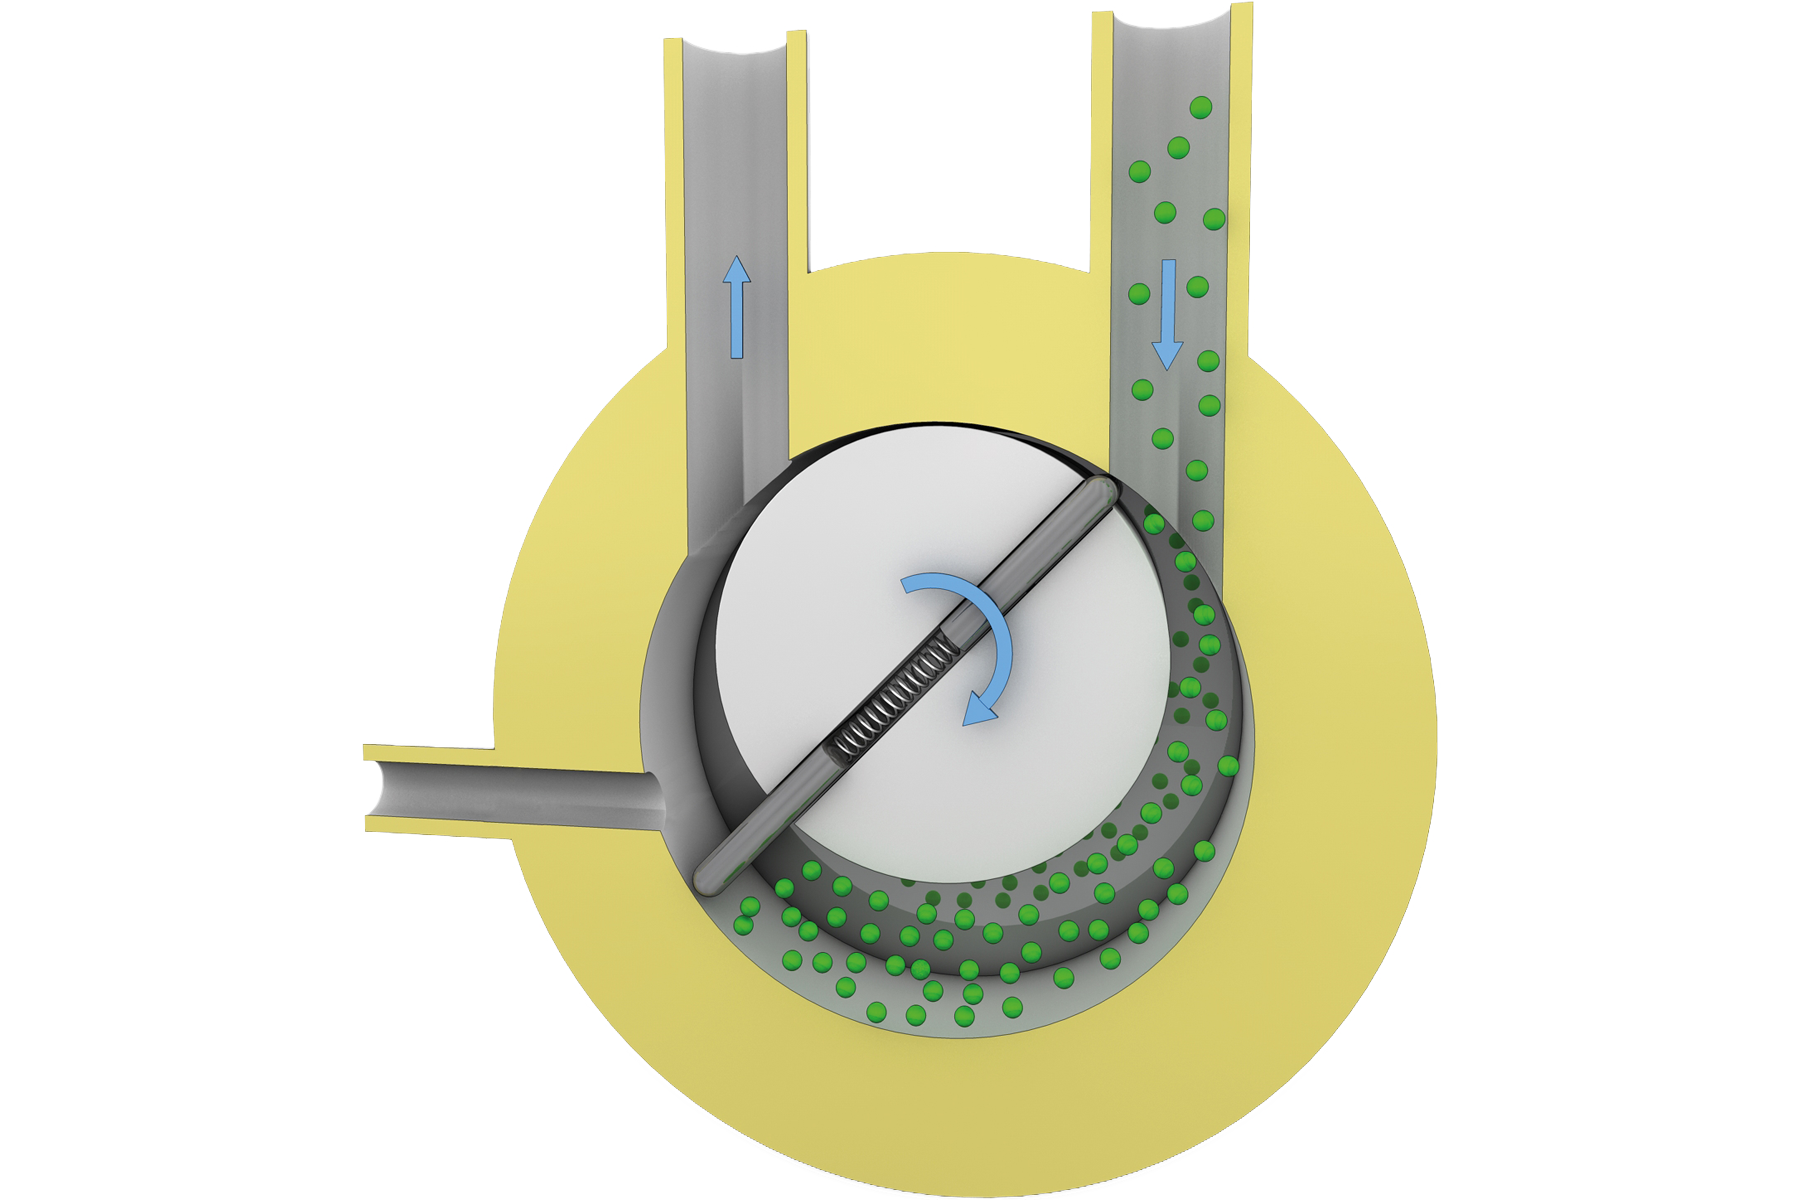
10 – 10-2 mbar
Roots szivattyú, Scroll szivattyú
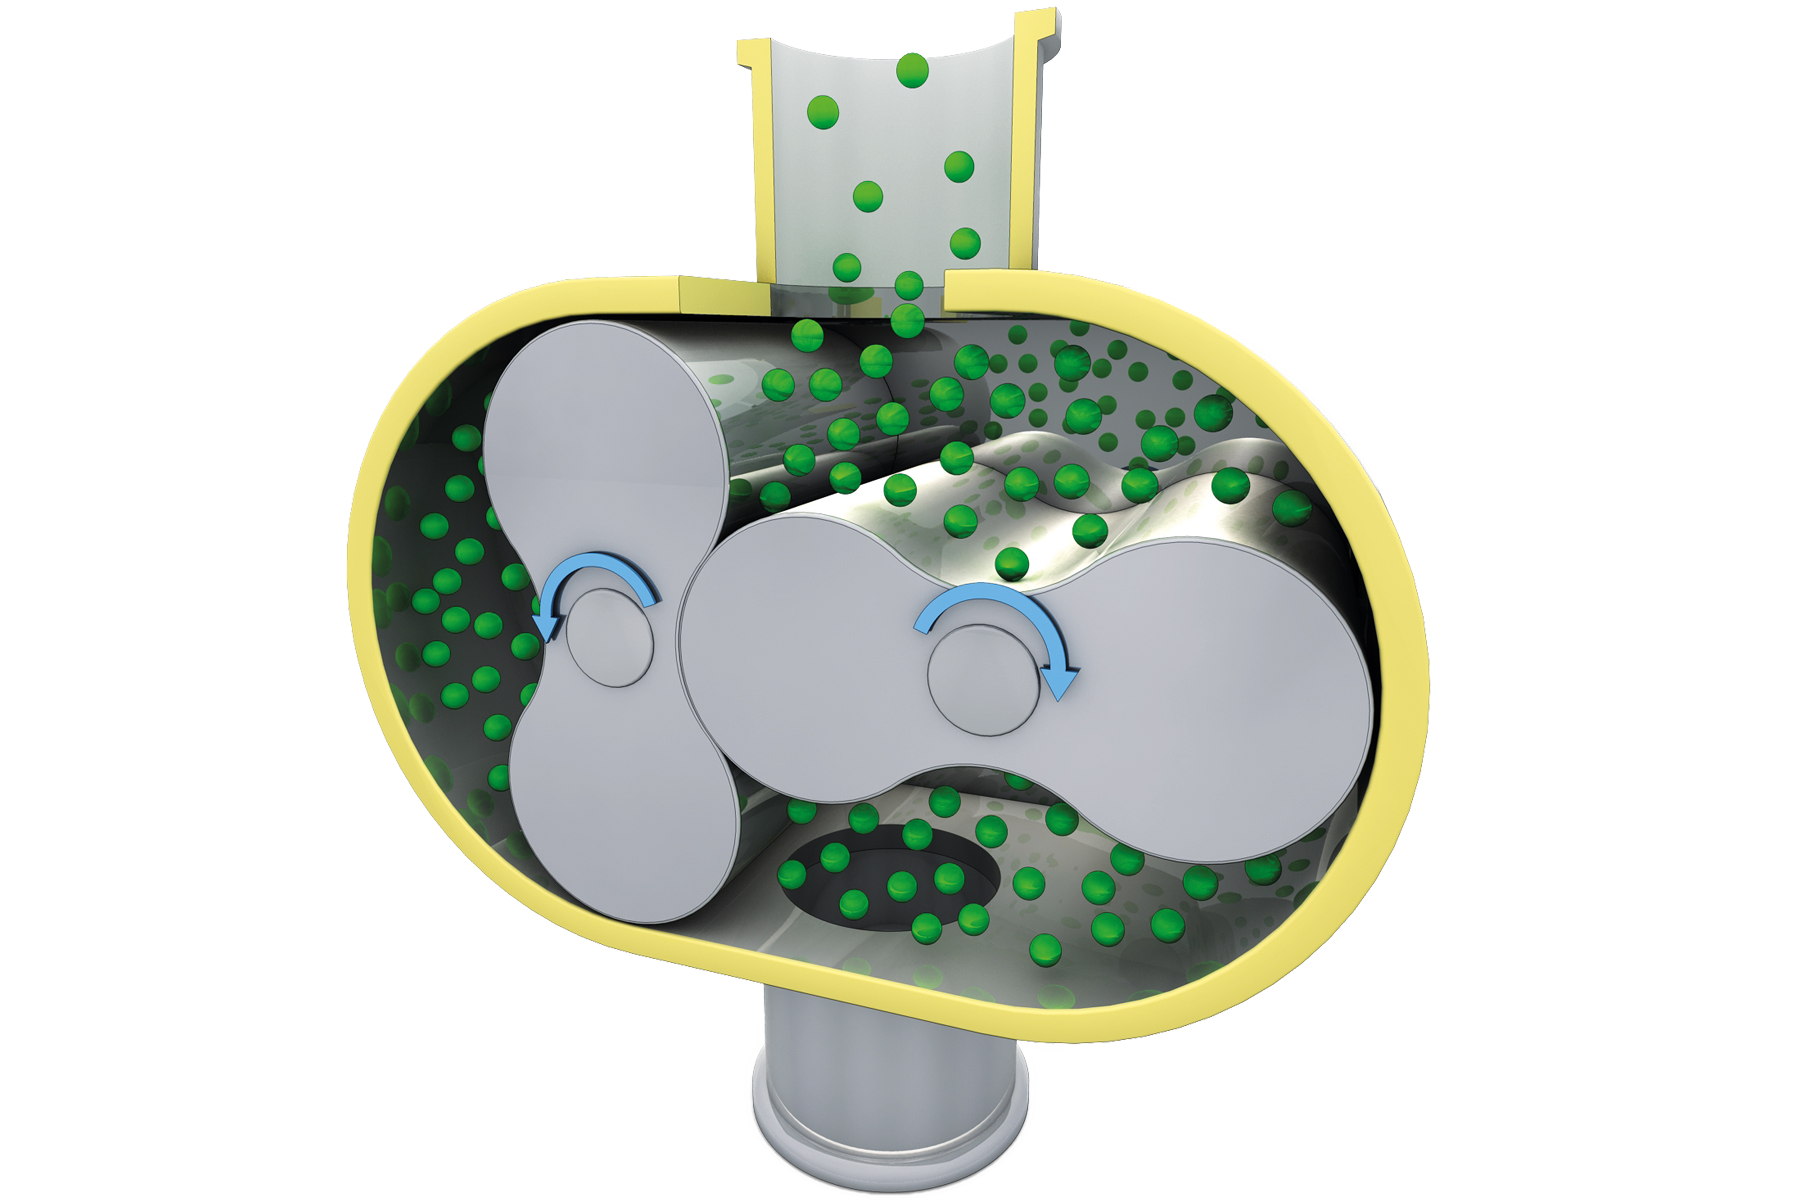
10-2 – 10-3 mbar
Turboszivattyú
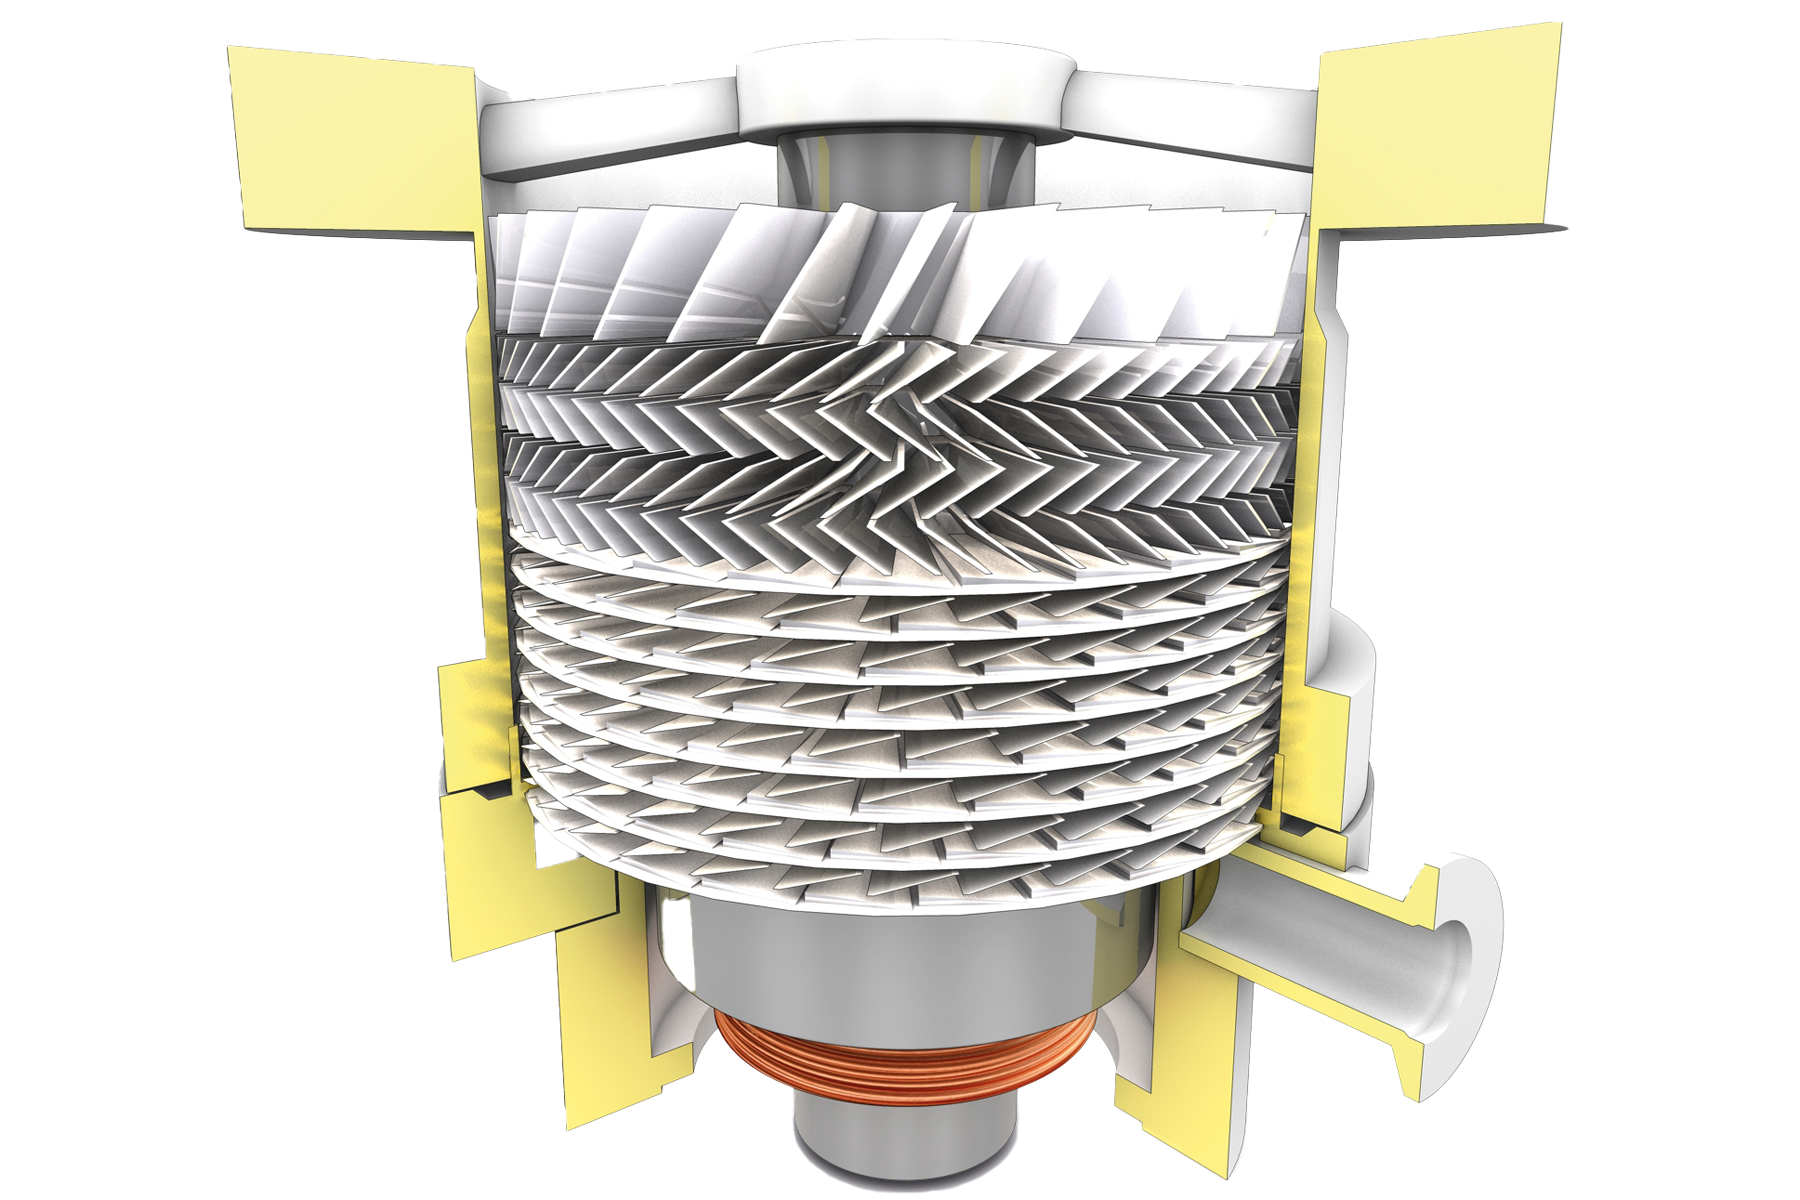
10-5 – 10-6 mbar
Kényszerített hűtés modok
Az ügyfél speciális vákuumkövetelményeinek kielégítése érdekében a forrasztáshoz és a keményforrasztáshoz; a szivárgás mértéke 10-3 mbar-l/s alá csökkenthető, és egy nagy vákuumú szivattyúrendszer csatlakozik hozzá. Tekintettel arra, hogy a hőátadás vákuumban kizárólag a Planck-féle sugárzási törvény által leírt hősugárzás útján történik, a forró zónán belüli optimális hőmérsékleti egyenletesség elérése a kemence rendkívül szimmetrikus kialakításától függ. Ez a tervezési szempont kritikus fontosságú az egyenletes hőeloszlás és következésképpen a kötési folyamat minőségének biztosítása szempontjából.
HBO
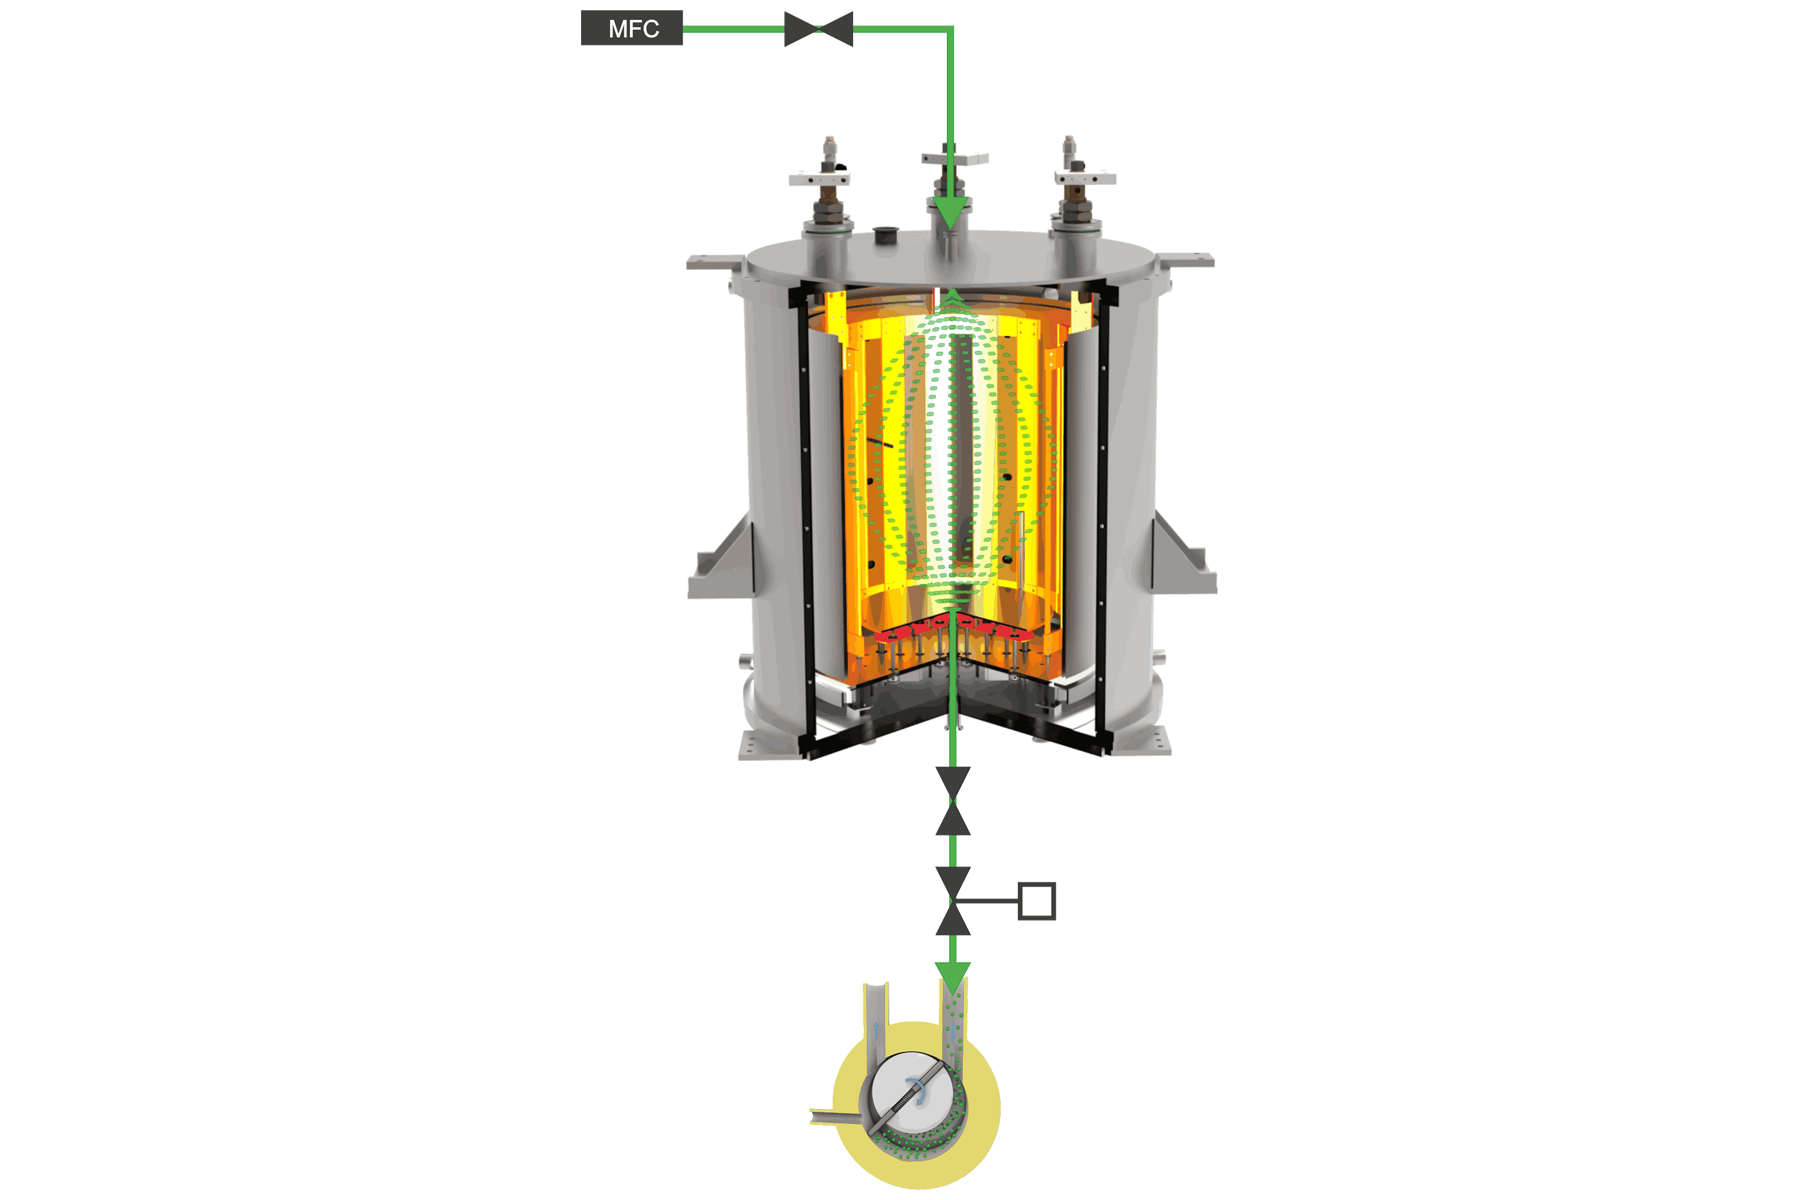
A gáz keringtetésével a retortán keresztül, amely hőcserélőt tartalmaz. A vízhűtéses edény felgyorsítja a hűtési sebességet a hidegfalú vákuumkemencékben.
V-L
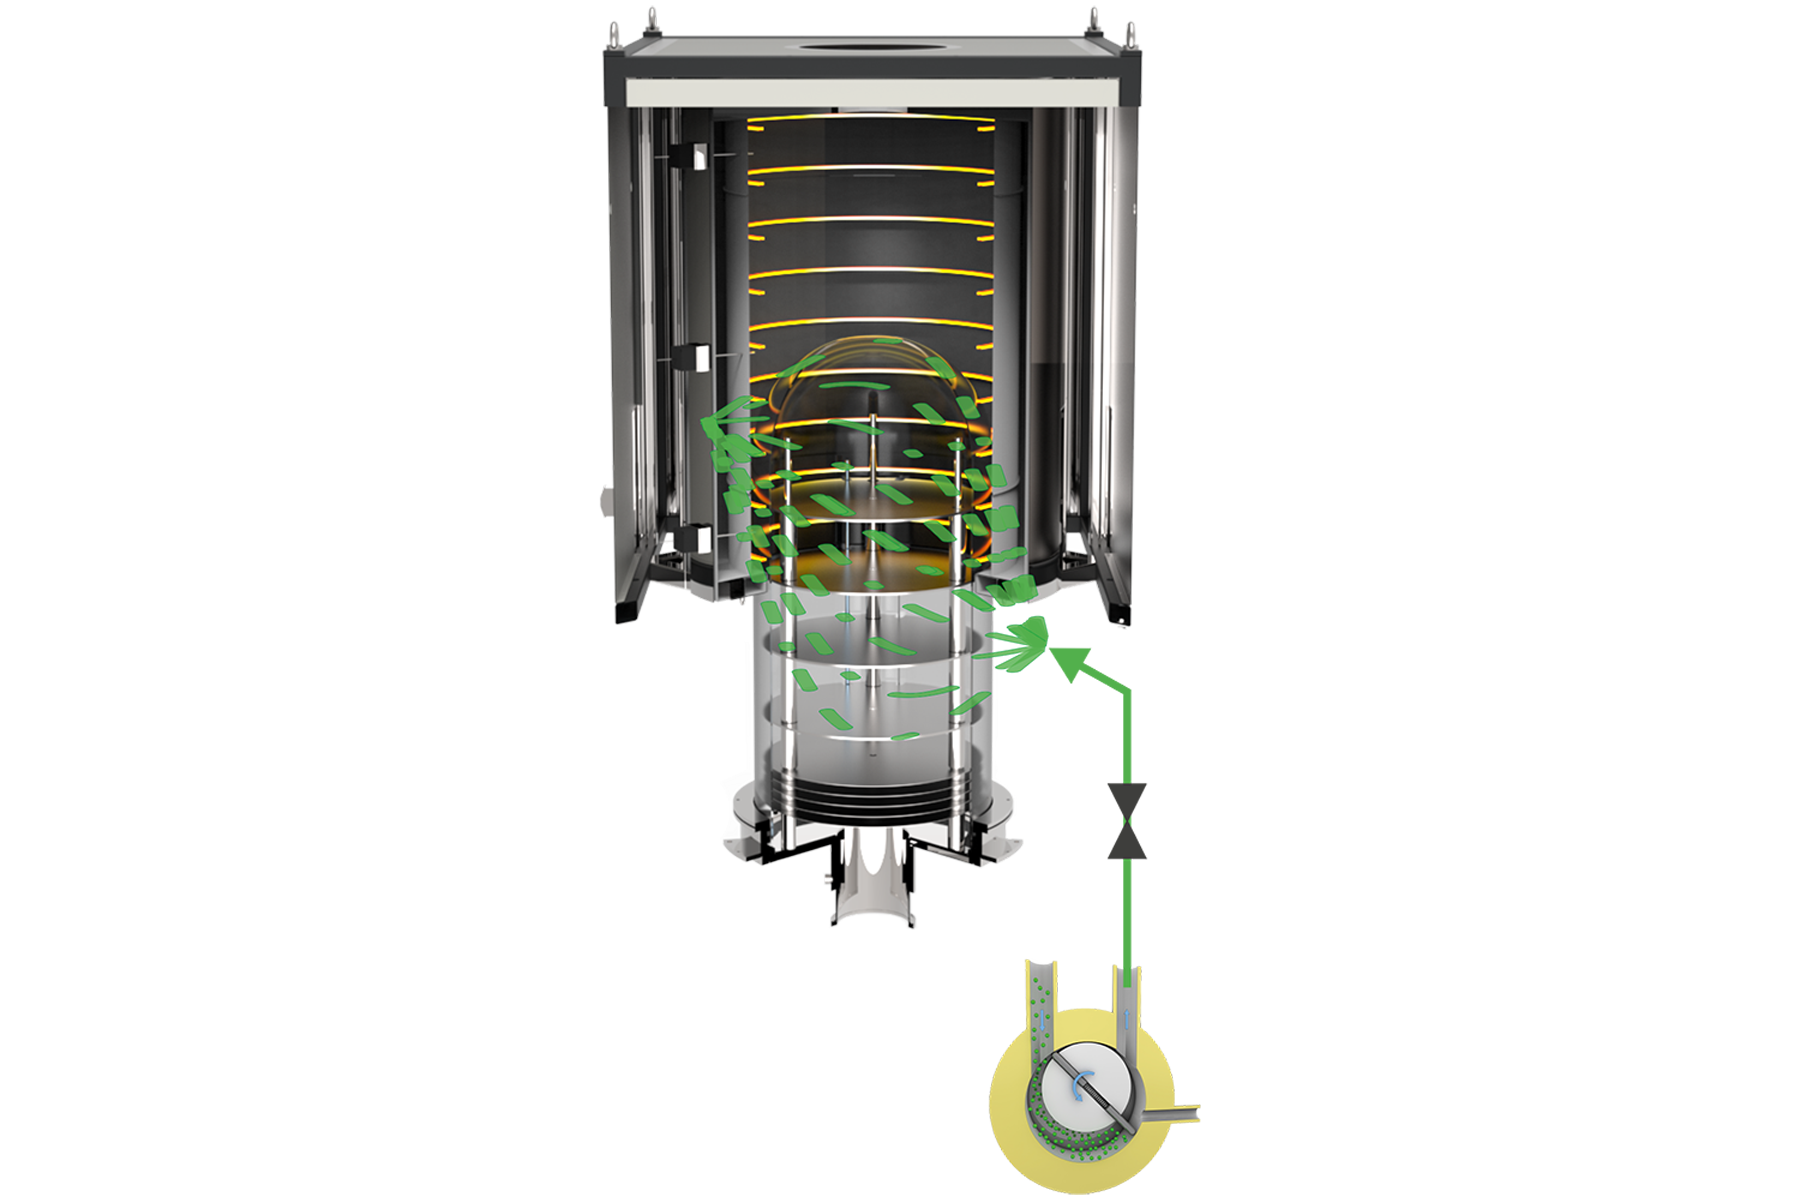
A motorháztető felemelése és a hideg levegő befúvása a kvarcretorta fölé felgyorsítja a hűtést és csökkenti a ciklusidőt.
GLO
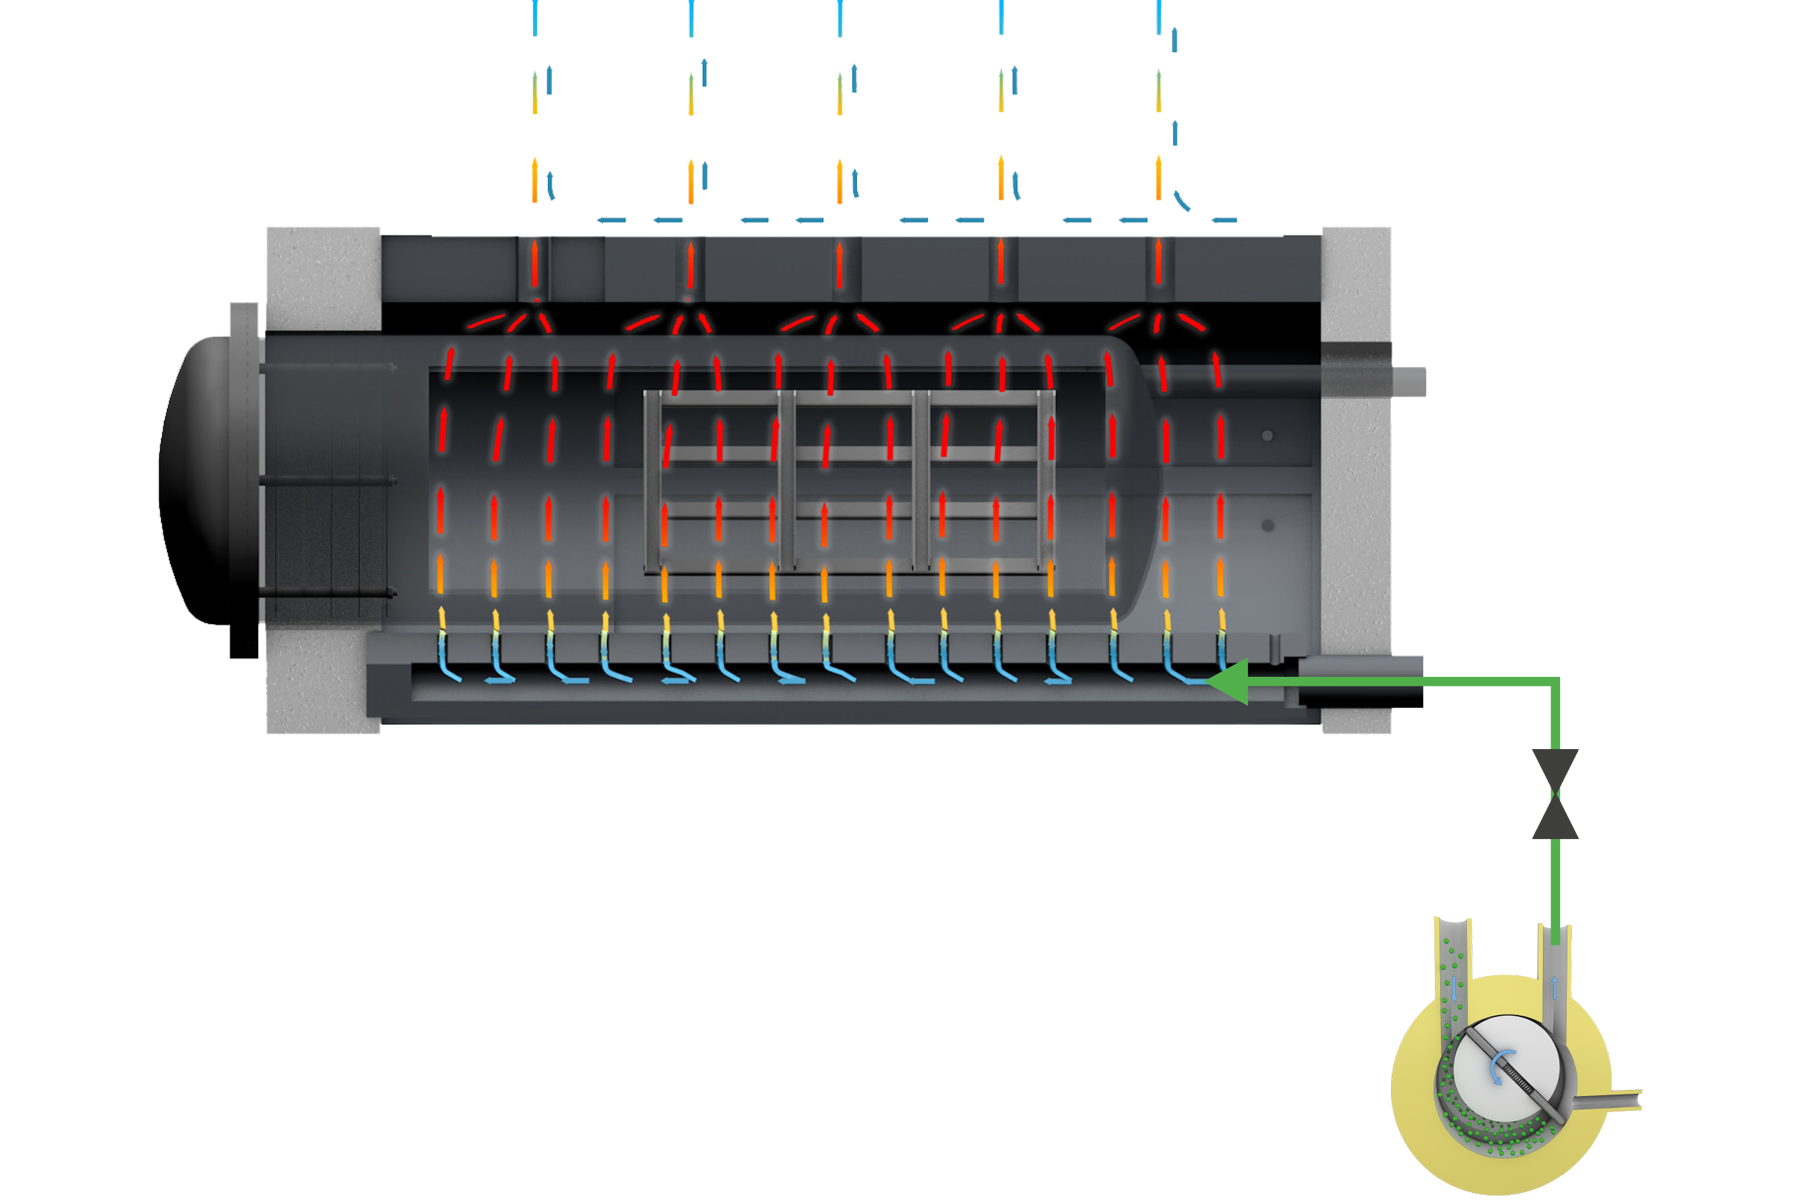
A retorta kívülről történő léghűtése oldalsó csatornás fúvókával. Ez az egyszerű technika 4szeresére csökkenti a hűtési időt.
Cső kemence
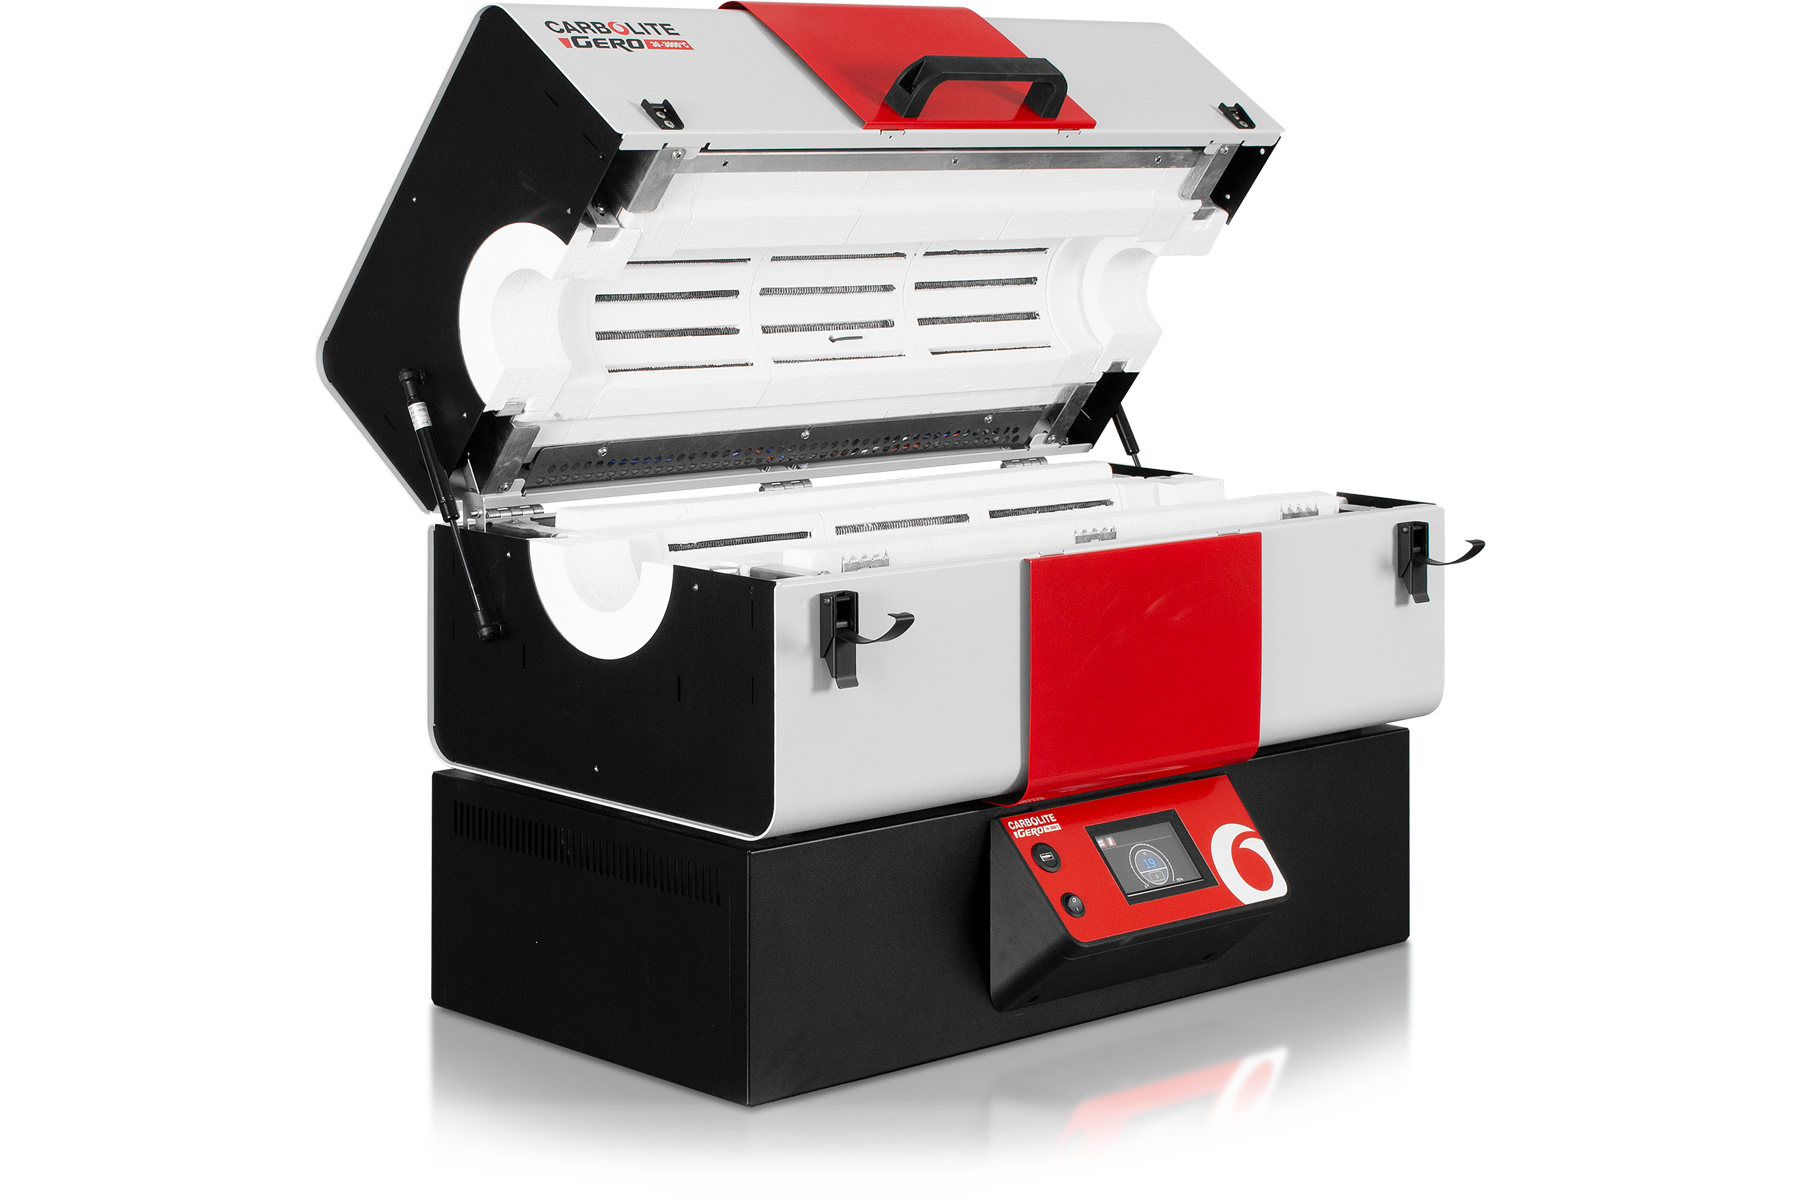
A kemence rövid időre történő kinyitása a természetes léghűtés révén csökkenti a hőmérsékletet. A hűtés felgyorsításához opcionálisan ventilátor is használható. De vegye figyelembe, hogy a szigetelés és a fűtőtestek kopása megnő.
Kezelés utáni & Elemzés
A forrasztással és keményforrasztással gyártott alkatrészeket vákuumban vagy gáz atmoszférában lehet lágyítani a stabil kapcsolat biztosítása érdekében. A 2 anyag közötti kapcsolaton belüli feszültség gyengíti a kötéseket és csökkenti a minőséget, sőt, akár megszakadáshoz is vezethet.
AQATM például segít biztosítani a forrasztott és keményforrasztott alkatrészek magas minőségét. A QATM a vágási, beágyazási, maratási és fáziselemzési termékeivel tökéletes partner a forrasztási és keményforrasztási technikával gyártott alkatrészek anyagográfiájához.
Soldering & Brazing - FAQ
Mi a forrasztás és a keményforrasztás?
A forrasztás és keményforrasztás a fémdarabok összekapcsolását jelenti az alapfémek megolvasztása nélkül, a darabok összekapcsolásához töltőanyagot használva. Ezért akár 1600 °C-os hőmérsékletet is alkalmaznak.
Mi a különbség a forrasztás és a keményforrasztás között?
A forrasztás 450 °C alatti hőmérsékleten, a keményforrasztás pedig 450 °C feletti hőmérsékleten történik.
Mely iparágakban használják a forrasztást és a keményforrasztást?
A forrasztást és a keményforrasztást az elektronikában, az orvostechnikában, a repülőgépiparban, a védelemben és még sok más területen használják.